



Wanneer Electrical Discharge Machining in-house halen: Een strategisch beslissingsgids
Wat is Electrical Discharge Machining (EDM)?
Electrical Discharge Machining (EDM) is een niet-traditioneel bewerkingsproces. Materiaal wordt van een werkstuk verwijderd, zonder enige mechanische kracht op het werkstuk, door een elektrische stroom die tussen een elektrode en een werkstuk passeert, gescheiden door een dielectrische vloeistof.
Gecombineerd met computer numerieke besturing (CNC) en het gebruik van CAD/CAM-software, is Electrical Discharge Machining (EDM) een zeer nauwkeurige en betrouwbare bewerkingsmethode die nu een meer mainstream-technologie is geworden die naast traditionele bewerkingsapparatuur draait. Elk geleidend materiaal kan op een EDM-machine bewerkt worden. Veelvoorkomende materialen zijn metalen of metalen legeringen zoals geharde staal, titanium en composieten. Feitelijk is het bewerken van moeilijk te bewerken materialen zoals Hastelloy, Nitralloy, Waspaloy en Nimonic gangbaar geworden. Het meest populaire gebruik van EDM is het bewerken van mallingen, stempels en gereedschappen van geharde staal en moeilijk te bewerken of complexe werkstukken op conventionele bewerkingsmethoden.
Typen Electrical Discharge Machining?
Er zijn drie verschillende typen Electrical Discharge Machining: wire EDM, sinker EDM en gatboor EDM.
Wire EDM
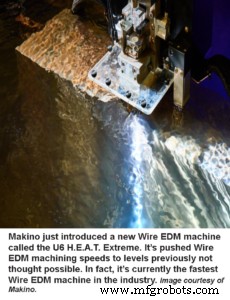 Ook bekend als draaderosie, draadbranden of spark EDM, is wire EDM de populaire keuze voor fabrikanten in diverse industrieën. Bij wire EDM erosion een dunne draad, meestal messing, die als elektrode fungeert, het werkstuk. De draad wordt gevoed vanuit een geautomatiseerde voeding met een spoel, die de snijsnelheid kan aanpassen afhankelijk van de draad- en snijcondities. Wire EDM wordt het meest gebruikt in mal- en stempelfabrieksprocessen. Andere materialen voor draad kunnen gebruikt worden als hogere prestaties, verhoogde snelheid of verbeterde oppervlakteafwerking nodig zijn. Of als u een dik deel moet EDM-en, gebruikt u een high-performance draad die de hitte weerstaat, snijconsistentie behoudt en breukte weerstaat.
Sinker of RAM EDM
Ook bekend als conventionele EDM, die sinking, cavity type EDM, verticale EDM of plunge EDM. Een mal wordt vooraf bewerkt in grafiet of koper en wordt de elektrode. Deze elektrode verwijdert materiaal van het werkstuk, wat de negatieve versie van de oorspronkelijke vorm creëert.
Gatboor EDM
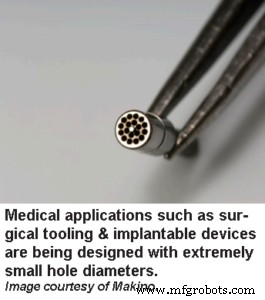 Ook bekend als hole popper, fast hole EDM booren of start hole EDM booren. Dit proces wordt gebruikt voor het boren van gaten. Het gebruikt een holle of buisvormige elektrode en kan extreem kleine en diepe gaten boren zonder de behoefte aan ontgraten of uitvijzen.
Voordelen van EDM
- EDM-bewerking kan onbezaaid uitgevoerd worden, wat resulteert in lagere exploitatie- en productiekosten.
- EDM kan harder materiaal bewerken.
- EDM kan ingewikkelde vormen creëren allemaal met uitstekende oppervlakteafwerkingen, wat de noodzaak voor secundaire bewerking vermindert.
- EDM gebruikt alleen draad, in plaats van dure snijgereedschappen die uzijn. Met automatische draadvoeding heeft u altijd een vers snijgereedschap.
- EDM is uitstekend geschikt om high-stress, high-temperatuur onderdelen te produceren.
Voorkomende redenen om EDM in-house te halen
EDM is een geweldige keuze in een reguliere productierun als u een gladde oppervlakteafwerking wilt die nauwkeurig en gratvrij is zonder nabewerking, wat vaak nodig is met andere productieprocessen. En als u zich zorgen maakt over setup en gebruiksgemak, zijn de meeste EDM-machines computer numeriek gecontroleerd (CNC) en gebruiken geautomatiseerde software om functies te programmeren. Het is ook bijzonder populair voor kleine-volume producties zoals prototypes die met hogere kwaliteit geproduceerd kunnen worden. Prototypes met kwetsbare of dure materialen worden tendenzier kosteneffectiever geproduceerd met het EDM-proces vanwege geen contact op materiaal, gladde randen bij eerste pas en lagere uitvalsratio.
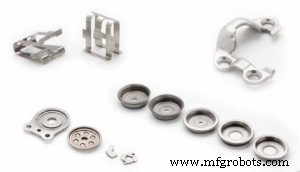 Met zijn hoog complexe proces en afwezigheid van mechanische kracht op het werkstuk, kan EDM de enige optie zijn ten opzichte van conventionele metaalverwijdering. Het biedt hoge nauwkeurigheid, exacte toleranties en de mogelijkheid om ingewikkelde of complex gevormde delen te produceren, of kwetsbare contouren met harder materiaal zoals wolfreramcarbide of titanium. Met een in-house EDM kan een werkplaats het proces controleren – van levertijd, planning en levering.
Wanneer is het echt tijd om een EDM te kopen?
Om de eerste wire EDM te rechtvaardigen, meet een werkplaats meestal het bedrag dat het vorig jaar heeft uitgegeven aan uitbesteding van EDM-werk. Wanneer dat gelijk is aan de maandelijkse kosten van een EDM, heeft het zin om het proces in-house te halen.
Maar zich alleen richten op uitbesteding versus in-house kosten en besparingen kan een beetje kortzichtig zijn gegeven de bovengenoemde voordelen. En wat verborgen voordelen zoals het aanbieden van dit nieuwe proces aan uw klanten boven uw concurrentie, waardoor u meer werk wint en uw aanbod verbreekt, of de kans om nieuwe klanten te trekken die u voorbij keken vanwege het gebrek aan single source capaciteit. Nieuwe technologie in-house zal de algehele werknemershoudingen verbeteren omdat ze zich zien werken voor een progressief bedrijf dat niet bang is om te investeren in moderne technologie. Feitelijk inspireert nieuwe technologie nieuwe denkbeelden en wees niet verrast als engineering nieuwe manieren ontdekt om dingen te doen die ze nooit eerder overwogen voordat EDM beschikbaar was. De kwaliteit van de mallingen en vastzettingsgereedschappen zal stijgen met minder arbeid omdat de EDM, eenmaal draaiende, meestal een onbezaaid proces is.
Bij Productivity hebben onze verkoopmedewerkers een patroon gezien waar een bedrijf precies op de rand zit van of ze het rechtvaardigen kunnen om een EDM in-house te halen. Eenmaal die beslissing genomen, zijn ze aangenaam verrast om te ontdekken dat ze overbelast raken met EDM-werk vanwege al de nieuwe toepassingen die ze nu kunnen realiseren. Voor 12 maanden zijn ze de tweede machine aan het kopen. We hebben het vaker zien gebeuren dan niet.
Als u een EDM-machine voor uw werkplaats koopt, hoeft het geen one-trick pony te zijn. De mogelijkheden zijn oneindig op hoe u uw EDM kunt benutten en het vereist alleen uw engineering verbeelding om het meeste uit uw investering te halen. Producten die ooit moeilijk te bewerken waren, kunnen nu op uw nieuwe EDM gedaan worden. Productivity beschikt over een goed bereik van kwalitatieve EDM-fabrikanten die aan uw behoeften voldoen. Voor meer informatie over onze EDM-lijnen – Makino, Belmont en SmalTec, neem contact op met onze verkoopgroep.
Industrieel materiaal
- Elektrische ontladingsbewerking (vonkontlading): een precisieproces voor complexe metalen delen
- Top CNC EDM machines voor precisiebewerking
- Elektrische Ontladingsbewerking (EDM): De Ultieme Gids voor Precisie Metaalfabricage
- Elektrische Ontladingsbewerking (EDM): Een Revolutionaire Techniek Buiten CNC Om
- Wire EDM-bewerking: Expert gids voor precisiesnijden & geavanceerde voordelen
- Waarom Elektro-erosie (EDM) andere bewerktechnieken overtreft
- Draadsnijden vs zinkerosie: Electrical Discharge Machining (EDM) onder de knie krijgen
- Elektrische Ontladingsbewerking (EDM): Precisie, Contactloos Metalen Snijden
- 5 bewezen tips om uw EDC-machine soepel draaiende te houden
- De juiste draad kiezen voor Elektrische Ontladingsbewerking (EDM): Snelheid, precisie en afwerking
- Waarom Wolfram-Koper Elektroden Uitt blinken in Elektrische Ontladingsbewerking (EDM)