



Simuleren van bandenschade bij kleine overlap frontale botsingen: impact op voertuigdynamica
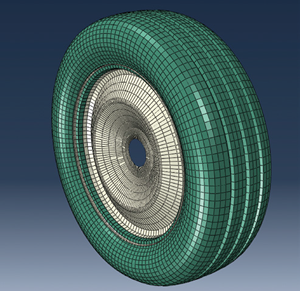 Bij kleine overlap frontale impact vormen de uiterste randen van het voertuig, die niet goed beschermd zijn door de knikzones, de hoofddragende baan. Banden en wielen alsook het veringssysteem worden meestal blootgesteld aan de impactkracht. De banden die door de rigide barrière geraakt worden, barsten meestal met scheuring van band en wiel alsook verlies van hun luchtdichtheid door de-beading. De bandenbarst beïnvloedt de kinematica en vervorming van het veringssysteem van het voertuig en beïnvloedt daarmee de crashprestaties.
Rekening houden met de drukdaling door bandenbarst is belangrijk voor accurate voorspelling van de crashrespons van het voertuig. Daarom is het modelleren van de bandenbarst veroorzaakt door materiaalschade en/of de-beading door verlies van afdichting tussen band en velg essentieel om de kleine overlap crashgebeurtenis te repliceren. Dit artikel presenteert de elementenmethode modellering van banden in Abaqus om rekening te houden met bandenbarst in crashsimulaties.
Bandmodellering
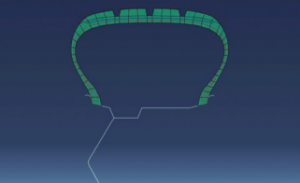
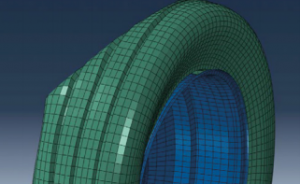
De eerste stap is het creëren van een tweedimensionaal axisymmetrisch bandenopblaasmodel. Dit omvat het modelleren van bandenloop en zijwand met axisymmetrische solide elementen; het modelleren van bandengordels en karkas met ingebedde axisymmetrische oppervlakte-elementen; en de velg met axisymmetrische schillelementen.
De tweede stap is het genereren van een symmetrisch driedimensionaal bandenmodel door het tweedimensionale model aan het einde van de opblaasanalyse 360 graden te laten draaien. Met de "FILE NAME" parameter van de *SYMMETRIC MODEL GENERATION optie in Abaqus/Standard, wordt een driedimensionaal model met de extensie .axi aangemaakt. Dit bestand bevat de knooppunt-, element- en sectiedefinities.
Modelleren van bandenbarst
Het sleutelkenmerk om de bandenbarst te repliceren is het modelleren van de twee falenmechanismen: materiaalscheuring in band en velg en de-beading. Daarom moeten de volgende wijzigingen worden aangebracht in het driedimensionale bandenmodel: De bandenzijwand en de velg moeten als twee afzonderlijke delen worden gemodelleerd om scheiding toe te staan ten behoeve van de-beading. De staalring moet zo worden gemodelleerd dat er voldoende weerstand en wrijving is om de band intact te houden bij de voorgestelde bandenspanning. Hier modelleren we de bandenring met 3D balk-elementen.
Materiaaleigenschappen van de bandenloop en zijwand moeten de destructieve schade van het rubbermateriaal bij impact kunnen vastleggen, wat openingen in de band creëert waardoor lucht kan ontsnappen en de band barst. Afhankelijk van de condities, zoals impacthoek en impactsnelheid, kan elk mechanisme de bandenbarst triggeren. Welk van de twee mechanismen – materiaalscheuring en de-beading – ook het eerst gebeurt, zal worden gevolgd door bandenbarst en snelle drukdaling en verlies van steun aan het veringssysteem van het voertuig.
De Abaqus fluid cavity feature wordt gebruikt om de interne druk van de band te modelleren. Een gesloten volume wordt gedefinieerd door oppervlakte-elementen die de binnenkant van de band en velg bedekken door knooppunten te delen met de interne laag van knooppunten van de band en velg. De druk van de band is gerelateerd aan het gesloten volume. Om rekening te houden met materiaalfout, gebruiken we het hyperelastische materiaal samen met schadecriteria voor de rubbermateriaal eigenschappen van de loop en zijwand. Bij materiaalschade en elementverwijdering zullen de onderliggende oppervlakte-elementen vrij zijn om naar buiten geduwd te worden door drukverschil.
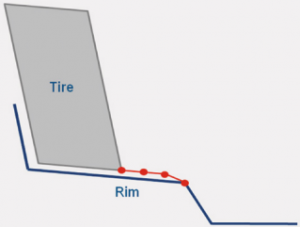
Het vloeistofcaviteitvolume neemt snel toe en de banddruk daalt als het volume toeneemt. Om rekening te houden met de-beading, moet het gebied waar de band contact maakt met de velg als volgt worden gemodelleerd: De ring van oppervlakte-elementen op de velg, waar een vastzit aan de bandenzijwand, worden herdicht met een fijner mesh, wat twee lagen vrije knooppunten op het gesloten volume van de vloeistofcaviteit creëert. Twee ringen schillelementen met verwaarloosbare materiaalstijfheid worden toegevoegd, knooppunten delend met de twee ringen oppervlakte-elementen. Contact wordt gedefinieerd tussen de twee ringen schillelementen en de velg om de vrije knooppunten op hun plaats te houden wanneer band en velg niet gescheiden zijn.
De vrije knooppunten zijn verschuigd om niet op dezelfde locatie als de velg te zijn voor betere contactcondities. Wanneer de-beading gebeurt, zullen de vrije knooppunten vrij zijn om door de opening te gaan, waardoor het volume groter wordt en de band ontspant. De rode lijnen corresponderen met de oppervlakte-elementen met onderliggende schillelementen die de kloof tussen band en velg sluiten, dus een gesloten volume voor de vloeistofcaviteit maken.
Simulatieresultaten
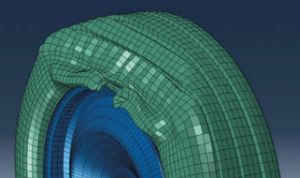
Verticale impact, laterale impact en een 45-graden impact gesimuleerd. Het werd gevonden dat bij verticale impact, wanneer de impactor de band op de bandenloop raakt, het rubbermateriaal beschadigt waar de velg ook de bandenloop raakt. De bandenbarst volgt met snelle drukdaling. Bij laterale impact wanneer de impactor de bandenzijwand raakt, scheidt de zijwand van de velg. De bandenbarst volgt met snelle drukdaling. Bij de 45-graden impact gebeuren zowel materiaalschade als de-beading, wat resulteert in banddepressurisatie.
 Materiaalfout trad eerst op op ongeveer 4 msec en de-beading volgt op ongeveer 4.5 msec aan de andere kant van de band waar de velg sneller beweegt dan de bandenzijwand door impact. De vloeistofcaviteit drukcurve is verkregen uit de simulatie. Er wordt getoond dat de druk blijft stijgen na materiaalschade omdat de luchtontsnappingssnelheid nog lager is dan de druktoename door impact. Maar na 0.5 msec begint de druk te dalen. De band ontspant volledig op ongeveer 5.5 msec. Het barstproces duurt in totaal 1.5 msec vanaf de eerste verschijning van materiaalfout tot nul druk.
Wil je meer weten?
Klik hier om onze trainingscursussen te bekijken en je aan te melden.
Industrieel materiaal
- Proactieve Bandenzorg voor Zware Machines: Prestaties Verbeteren & Kosten Verlagen
- De drie sleutelcomponenten van productiekosten begrijpen
- De Kleine Centralloze Slijpmachine: Hoe Het Werkt En Waarom Het Belangrijk Is
- Herbeoordeling van Amerika's afhankelijkheid van zeldzame aardelementen
- De juiste vrachtvoerder kiezen: een strategische gids voor grote en kleine zenders
- Precieze Loodrechtigheidsmeting voor Kleine Metaalonderdelen – Handleiding & Technieken
- 5S Ontmanteld: Kernprincipes voor het Bouwen van een Lean Cultuur
- De Kernkenmerken van de Werelds Grootste Geïnverteerde Verticale Toren Draaibank Verkennen
- Vier sleutelfactoren die instrumentluchtkwaliteit beïnvloeden
- Begrijpen Hoe Algemene Legeringselementen Staaleigenschappen Transformeren
- Top Legeringselementen Die Staal Versterken