



CNC-bewerkingscomplexiteit verminderen: Belangrijkste uitdagingen en bewezen optimalisatiestrategieën
Diepe, smalle groeven en structuren met strakke vrijheden
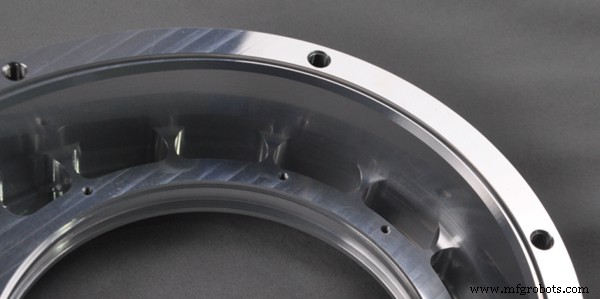
Onderdelen zoals warmtewisselaars en klephuizen hebben vaak diepe, smalle groeven en dicht gepakte dunwandige ribben om gewicht te verminderen en warmteafgifte te verhogen. In CNC-bewerking poseren deze kenmerken diverse kritieke issues:
- Lange-snijde frezen zijn vereist voor diepe sleuven. Wanneer de tool overhang de diameter overschrijdt, kan elastische deflectie en chatter optreden, leidend tot dimensionale onnauwkeurigheden en oppervlaktedefecten.
- Beperkte ruimte in smalle groeven belemmert spaanuitstorting, verhogend het risico op spaanverstoppingen en gereedschapsbreuk.
- Koelvloeistofpenetratie in diepe, strakke gebieden is moeilijk, veroorzakend warmte-opbouw die het onderdeel vervormt en precisie compromitteert.
Optimalisatietechnieken
- Tijdens ontwerp, verbreed sleuven of verminderd diepte zodat de tool diameter tot diepte ratio binnen acceptabele grenzen blijft.
- Gebruik hoge-rigiditeit, kleine-diameter gereedschappen of lange-snijde frezen gecombineerd met stevige spanningsondersteuningen.
- Verhoog koelvloeistofstroom of incorporeer spaan-uitstortingskanalen.
- Als herontwerp niet mogelijk is, adopteer een gefaseerde bewerkingsbenadering: ruwfrezen verwijdert bulk materiaal, gevolgd door afwerken om finale toleranties te halen.
Structuren met kleine stralen en onvolledige hoekvrijheid
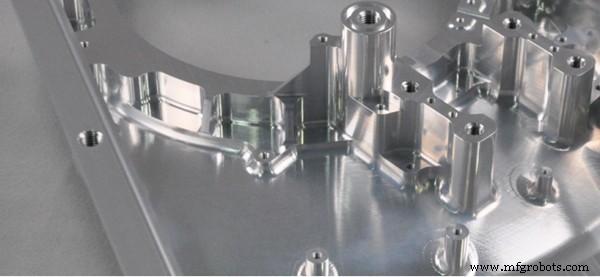
Interne hoekstralen die te klein zijn, vereisen vaak EDM of handmatige afwerking. De hoofduitdagingen zijn:
- Gereedschapsdiameter limieten: Kleine-hoek hoeken vereisen minuscule gereedschappen, maar diepe kaviteiten vereisen lange gereedschappen wiens minimum diameter beperkt is door rigiditeit.
- Gereedschapspad residu: Als de gereedschapsstraal de gespecificeerde hoekstraal overschrijdt, blijft materiaal over, creërend een "dode knoop".
- Additionele processtappen: Onontruimbare hoeken vereisen EDM, toevoegend klemfouten en cyclus tijd.
Optimalisatietechnieken
- Verhoog de interne straal waar ontwerp toelaat, mogelijk makend een enkele bewerkingspass met standaard gereedschappen.
- Pas helicale of cirkelboog voedingspatronen toe aan hoeken om plotselinge richtingsveranderingen te vermijden die chatter induceren.
- Herontwerp problematische gebieden naar externe hoeken of voeg procesnotches toe om bewerking te vereenvoudigen.
Dunwandige structuren
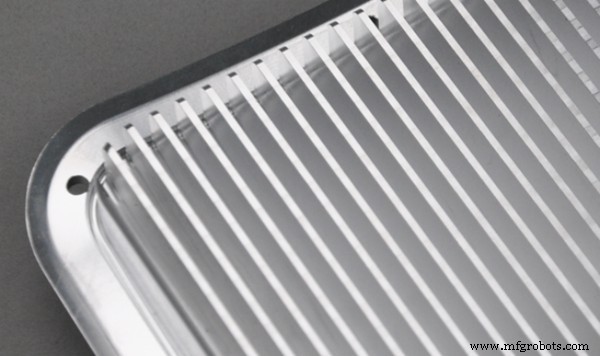
Dunwandige onderdelen zijn lichtgewicht maar vatbaar voor vervorming en trilling onder snijkrachten:
- Slechte rigiditeit: Dunne wanden missen stijfheid, leidend tot elastische vervorming tijdens bewerking.
- Spanningsuitdagingen: Excessieve spanningskracht vervormt het onderdeel; onvoldoende kracht leidt tot instabiele positionering.
- Resonantierisico: Lage eigenfrequenties kunnen snijfrequenties matchen, degradierend oppervlakte kwaliteit.
Optimalisatietechnieken
- Voeg ribben of tijdelijke ondersteuningen toe tijdens ontwerp en verwijder ze na bewerking.
- Gebruik hulpondersteuningen zoals vacuümzuignappen of laag-smeltpunt legeringvullers.
- Scheid ruw- en afwerken; tijdens afwerken gebruik lichte sneden, hoge spindelsnelheden en snelle voedsnelheden.
Case study: Bewerkingsoptimalisatie van een elektrische truck warmtewisselaar behuizing
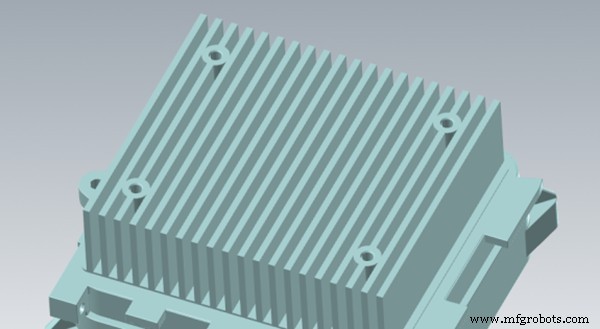
De warmtewisselaar behuizing, gemaakt van ADC12 aluminium en metend 159 × 135 × 67 mm, heeft een dichte fin-structuur met diepe groeven om aansturing-warmte te dissiperen. Initiële analyse onthulde diverse knelpunten:
Ontwerp-gerelateerde bewerkingsuitdagingen
1. Onredelijke diepe, smalle groeven
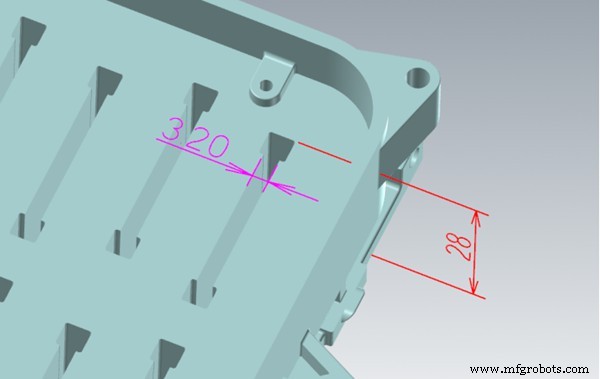
Groeffe breedte van 3,2 mm en diepte van 28 mm vereiste een 3 mm lange-gefleut frees met overhang van >29 mm, resulterend in slechte rigiditeit, hoog gereedschapsbreukrisico, verlengde cyclus tijd en moeilijkheid Ra 1,6 te halen.
2. Extreem kleine hoekstraal
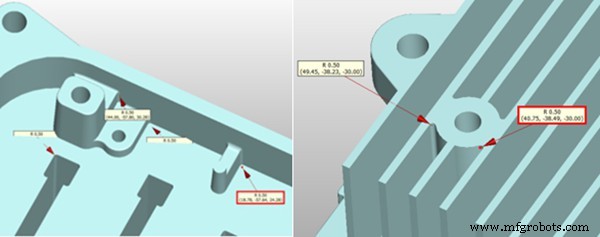
De kaviteitsdiepte van 28 mm vereiste een 3 mm frees, maar zijn R 1,5 straal kon de R 0,5 hoeken van het ontwerp niet bewerken, achterlatend materiaal dat EDM opruiming nodig had.
3. Dunne lokale wanddikte
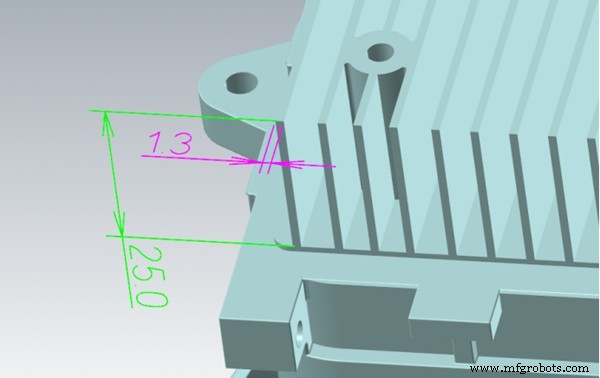
Vinnen van slechts 1,2 mm dik en 25 mm hoog waren vatbaar voor trilling en deflectie tijdens frezen, compromitterend dimensionale stabiliteit.
Geoptimaliseerd bewerkingsplan en resultaten
1. Getrapte groefontwerp
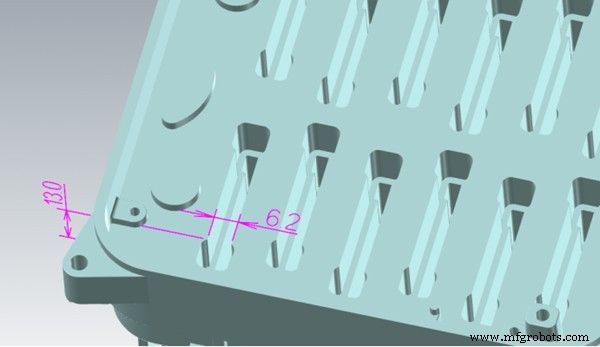
De 28 mm groef werd gesplitst: de onderste 15 mm behield een 3 mm breedte; de bovenste 13 mm verbreedde naar 6,2 mm. Eerst machineert een 6 mm frees de bovenste sectie, dan een 3 mm frees de diepe deel. Elk gereedschap opereert binnen een veilige lengte-tot-diameter ratio, mogelijk makend een 3-voudige toename in snijparameters. Totale cyclus tijd daalde van 2,8 u tot 1,1 u, en gereedschapskosten vielen 60%.
2. Vergrote hoekstralen om EDM te elimineren
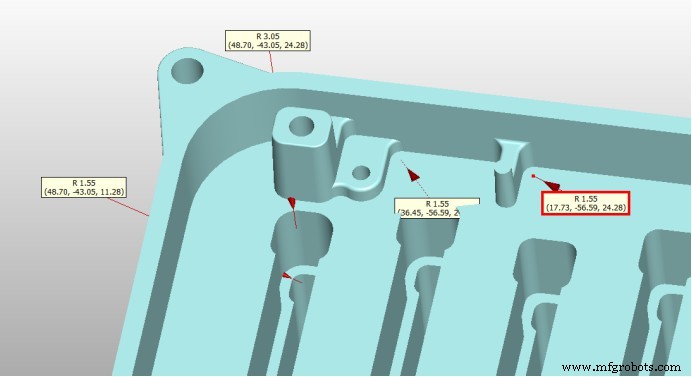
Het vergroten van de kaviteitsbodemstraal naar R 1,55 en de getrapte hoek naar R 3 maakte direct bewerking mogelijk met 3 mm en 6 mm platbodem frezen, de EDM-stap verwijderend en dimensionale consistentie verbeterend.
3. Verdikte dunne wanden
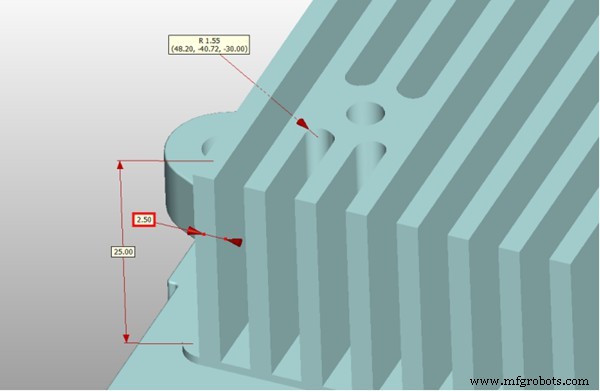
Wanddikte werd verhoogd van 1,3 mm naar 2,5 mm, deflectie onderdrukkend en ±0,05 mm tolerantie bereikend.
Bewerkingsprestaties vergelijking
| Item | Voor | Na | Verbetering |
|---|---|---|---|
| Enkel-onderdeel bewerkingstijd | 6,5 u | 3,2 u | 51% reductie |
| Gereedschapsverbruik | 8–10 tools/onderdeel | 4–6 tools/onderdeel | 40% reductie |
| EDM proces | Behouden | Geëlimineerd | 2,5 u bespaard |
| Oppervlakterauwheid | Ra 1,6–3,2 | Ra 0,8–1,2 | Significante verbetering |
Fabricage optimalisatie aanbevelingen
- Gereedschapstoegankelijkheid beoordeling: Houd sleufdiepte onder vijf keer de gereedschapsdiameter om excessieve overhang te vermijden.
- Vulradius selectie: Ontwerp interne hoeken met stralen die matchen met standaard gereedschapsmaten om EDM of handmatige afwerking te elimineren.
- Fin structuur aanpassing: Waar haalbaar, vervang dicht gepakte diepe sleuven door getrapte configuraties en verhoog wanddikte of verminder finaantal om rigiditeit en bewerkingshaarbaarheid te verbeteren.
Met uitgebreide ervaring in complexe geometrieën en strakke toleranties, levert WayKen CNC-bewerkingsoplossingen die DFM feedback en geavanceerde strategieën integreren. Onze benadering vermindert cyclus tijden, gereedschapskosten en schrootpercentages terwijl consistente, hoogwaardige onderdelen gewaarborgd worden.
Moderne mechanische ontwerpen vertrouwen steeds meer op complexe structuren. Het negeren van CNC-bewerkingsbeperkingen kan leiden tot verwerkingsmoeilijkheden, kostenoverloop en schroot. Door gereedschapstoegankelijkheid, dunwandtrilling, spaanuitstorting en hoekstraalproblemen vroeg in het ontwerp aan te pakken, kunnen slechts kleine aanpassingen grote verbeteringen in fabricagebaarheid en kostenefficiëntie opleveren.
CNC machine
- Stecker Machine Breidt 7.200 m² Faciliteit Uit voor Superieure CNC-Bewerking
- Complete G-code Referentie voor Centroid CNC-draaibanken
- Lasersnijder Toepassingen: Van Hout Tot Luchtvaart
- De ideale staalsoort kiezen voor CNC-gefreeste onderdelen: Een praktische gids
- C.B. Ferrari E560 G-Code Referentie – Complete Lijst voor CNC Machinisten
- Precieze Schuimfrezen met CNC-Freesmachines: Een Bewezen Oplossing
- 6000W 1530FT vezel lasersnijmachine voor plaatmetaal & buizen – verzending naar Klaipeda, Litouwen
- 5-as bewerkingscentra: Een complete gids voor professionals
- CNC Tekengravure & ADA Braille Productie: Precisie & Naleving
- Beginner CNC Draaibank Programmeren: Invul Oefening
- CNC-bewerking in energieproductie: 3 cruciale inzichten voor industrieprofessionals