



Uitgestelde vervorming in CNC-gefreesde plastic onderdelen managen: Oorzaak, diagnose en preventie
Het ziet er na bewerking prima uit, verandert later
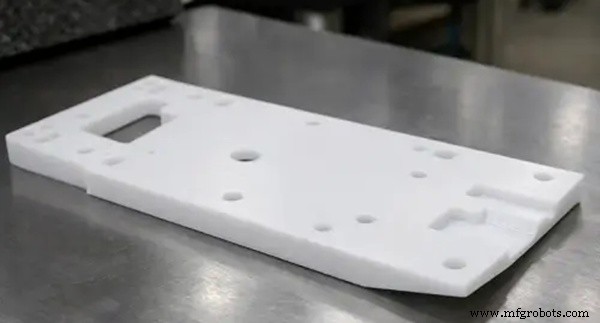
In tegenstelling tot metalen, zijn kunststoffen niet inherent rigide of dimensionaal stabiel. Ze vertonen een duidelijke tijdsafhankelijke respons die zich lang na bewerking kan manifesteren.
Tijdens CNC-frezen kan een onderdeel in een tijdelijke evenwichtstoestand zitten:
- Terwijl frezen, houdt de spanning het materiaal op zijn plaats.
- Zodra bewerking eindigt, wordt de externe constraint vrijgegeven.
- Over tijd beginnen interne spanningen zich te herverdelen.
Als resultaat kan het onderdeel geleidelijk van zichzelf vervormen, zelfs in afwezigheid van externe krachten.
Deze dimensionale verandering verschijnt typisch in drie vormen:
- Vervorming (warpage)
- Dimensionale krimp of expansie
- Lokale vervorming (twisting)
Waarom verschijnt de vervorming later?
Plastic onderdelen behouden vaak hun initiële vorm na bewerking, alleen om over de volgende uren of dagen te verschuiven.
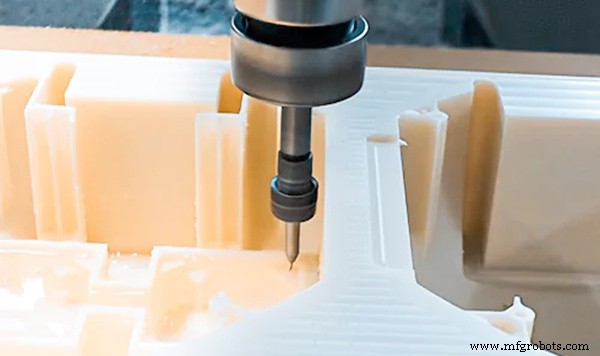
1. Residuele spanning vrijgave
Residuele spanning ontstaat uit twee primaire bronnen: de materiaal eigen fabricagegeschiedenis (bijv. injectiegieten of extruderen) en het bewerkingsproces zelf, dat gereedschapsdruk en wrijving-geïnduceerde oppervlaktespanning introduceert.
Tijdens CNC-frezen:
- Materiaal wordt lokaal verwijderd.
- De oorspronkelijke spanningsevenwicht wordt verstoord.
- Interne structuren verliezen hun constraints.
De overgebleven spanning kollapseert echter niet direct. In plaats daarvan ondergaat het materiaal een spanning-ontspanningsproces waar moleculaire ketens langzaam bewegen en herschikken naar een nieuw evenwicht over diverse uren of dagen. Typische uitkomsten zijn vervorming, twisting of lokale dimensionale drift.
2. Moleculaire keten "geheugeneffect"
Polymers zijn lang-keten moleculen. Hoog-snelheid CNC-frezen kan ketens in de nabijheid van het bewerkte oppervlak rekken, orienteren of deeltjes breken – vergelijkbaar met het rekken van een veer. Onmiddellijk na bewerking hebben deze ketens nog niet volledig gereageerd, dus het onderdeel houdt tijdelijk zijn vorm. Over tijd en met temperatuurschommelingen keren de ketens geleidelijk terug naar hun oorspronkelijke gekrulde toestand, veroorzakend krimp of vervorming.
3. Thermische uitdingsnabegevolgen
Zelfs met juiste koeling, kan de snijzone temperaturen bereiken die de smeltpunt van POM of de glasovergang van PMMA benaderen. De temperatuurdistributie van het onderdeel is vaak onevenwichtig direct na bewerking. Wanneer het volledig afkoelt tot kamertemperatuur – soms durend diverse uren – kunnen dimensionale veranderingen optreden, met name in dik-wandige onderdelen waar warmte langzamer afvoert.
4. Vochtabsorptie veroorzakend volume veranderingen
Hygroscopische kunststoffen zoals PA absorberen vocht uit de lucht. Na bewerking penetreert vocht geleidelijk het materiaal, wijzigend moleculaire afstand en het lichtjes expanderen. Onevenwichtige absorptie – snel op het oppervlak, langzamer binnenin – creëert differentiële spanning die uiteindelijk kan leiden tot vervorming.
5. Vrijgave van bewerkings- en spanningsklemming
Tijdens bewerking worden onderdelen met significante kracht gespannen. De constraint van de spanning kan echte vervorming maskeren, en snijden kan additionele residuele spanning introduceren. Eenmaal het onderdeel verwijderd, herverdeelt de spanning, de structuur rebounded, en dimensies veranderen. Dunwandige onderdelen en grote platte structuren zijn met name kwetsbaar.
Oplossingen: Hoe uitgestelde vervorming te controleren?
Het doel is niet om vervorming volledig te elimineren maar het pad en de snelheid van spanningvrijgave te managen.
1. Kies laag-spanningsmaterialen of gestabiliseerde graden
Prioriteer materialen met minimale interne spanning of die stabilisatiebehandelingen hebben ondergaan, zoals:
- Geannealde POM
- Gestabiliseerde PA
- Laag-spanning PC graden
De inherente stabiliteit van het materiaal bepaalt grotendeels de bovengrens van potentiële vervorming.
2. Zet symmetrische, stap-voor-stap bewerking in
Vermijd het verwijderen van een grote hoeveelheid materiaal van slechts één kant. Gebruik in plaats daarvan gebalanceerde bewerking aan beide kanten, laag-voor-laag materiaalverwijdering, en vermijd plotselinge verlies van algehele rigiditeit. Deze benaderingen verminderen abrupte spanningvrijgave.
3. Laat tijd voor spanningstabilisatie na ruwfrezen
Na ruwfrezen, laat het onderdeel rusten bij kamertemperatuur gedurende 12–24 uur voordat afwerkoperaties worden uitgevoerd. Deze stap kan dimensionale drift na levering significant verminderen.
4. Controleer snijwarmte en bewerkings spanning
Optimaliseer parameters door:
- Hoge spindelsnelheden met ondiepe snijdiepten te gebruiken.
- Verouderde gereedschappen te vermijden.
- Snijtemperatuurstijging te monitoren en te beperken.
Deze maatregelen minimaliseren secundaire spanning geïntroduceerd tijdens bewerking.
5. Beheer vochtigheid voor hygroscopische materialen
Voor PA en vergelijkbare kunststoffen:
- Bewaar onderdelen bij gecontroleerde vochtigheid.
- Conditioneer vocht indien nodig.
- Vermijd het blootstellen van vers bewerkte onderdelen aan hoge-vochtigheidsomgevingen.
Correct vochtigheidsbeheer kan dimensionale stabiliteit aanzienlijk verbeteren.
Case study: Uitgestelde vervorming in een POM structureel component
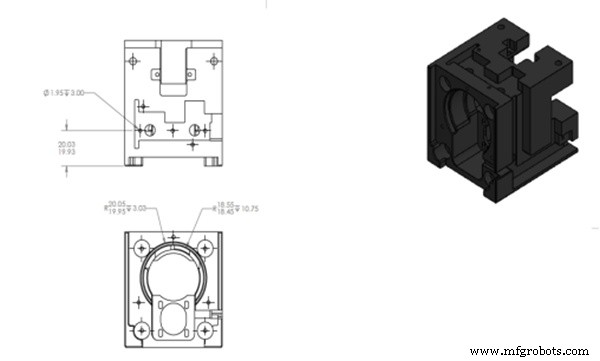
Een structureel onderdeel voor geautomatiseerde apparatuur vereiste strakke toleranties:
- Materiaal: Zwart POM
- Afmeting: 66 × 66 × 72 mm
- Tolerantie: ISO 2768‑MK
- Kenmerken: Platte oppervlakken met diepe kaviteiten en multi-gaat positionering.
- Toepassing: Precisie assemblage positionering.
Initiële situatie
Directe na-bewerkingsinspectie onthulde:
- Vlakheid voldood aan eisen.
- Gatpositienauwkeurigheid binnen tolerantie.
- Geen afwijkingen bij levering.
Echter, na 24 uur:
- De openingstructuur krimpte naar binnen met 0,2 mm.
- Gatuitlijning afwijkend tijdens assemblage.
- Batchconsistentie werd onstabiel.
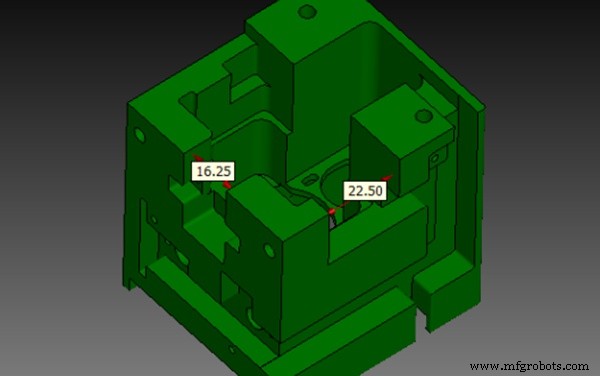
Initiële pogonen (ineffectief)
Het engineering team verdenkde eerst gereedschapsproblemen en probeerde:
- Snijgereedschappen vervangen.
- Voedsnelheid verminderen.
- Afwerkpasses verhogen.
Ondanks deze aanpassingen, bleef vervorming persisteren na 24 uur.
Root cause analyse
Nadere review onthulde:
- Residuele interne spanning in het rauwmateriaal.
- Grote materiaalverwijdering van één kant alleen.
- Vervorming gemaskeerd door spanningklemming tijdens bewerking.
In feite heeft bewerking de vervorming alleen tijdelijk tegengehouden in plaats van de spanning te elimineren.
Finale optimalisatiestrategie
Proceswijzigingen omvatten:
- Overschakelen naar twee-zijdige, stap-voor-stap bewerking.
- 24-uur rustperiode na ruwfrezen toestaan.
- Ondiepe snijdiepten tijdens afwerken gebruiken.
- Een finale stabilisatieperiode voor inspectie toevoegen.
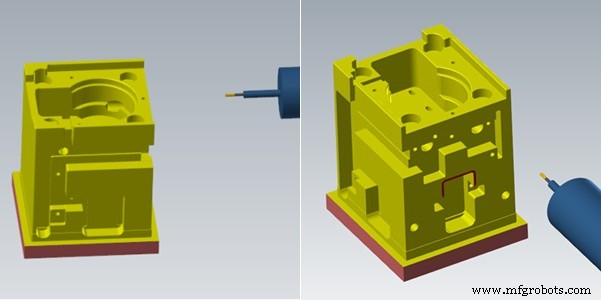
Finale inspectie werd alleen uitgevoerd nadat het onderdeel gestabiliseerd was in een temperatuur- en vochtigheidsgecontroleerde omgeving.
Finale resultaten
Na-optimalisatie uitkomsten:
- Uitgestelde vervorming bijna geëlimineerd.
- Vlakheid bleef binnen 0,1 mm.
- Batchconsistentie significant verbeterd.
Conclusie
Uitgestelde vervorming in CNC-bewerkte plastic onderdelen is fundamenteel een tijdsafhankelijk spanning-ontspanningsproces in plaats van een bewerkingsnauwkeurigheidsprobleem. De meest effectieve mitigatie combineert:
- Zorgvuldige materiaalselectie.
- Geoptimaliseerde bewerkingsstrategie.
- Gecontroleerde spanning-vrijgave timing.
Het doel is om spanningen vrij te laten geven vóór finale afwerking of inspectie, dimensionale veranderingen na levering voorkomend.
WayKen biedt professionele plastic CNC-bewerkingsdiensten voor precisiecomponenten met complexe geometrieën en strakke toleranties. Door geoptimaliseerde processen, spanning-controle strategieën en strikte kwaliteitsinspectie, helpen wij dimensionale stabiliteit te verbeteren en het risico op uitgestelde vervorming te verminderen.
CNC machine
- Stepper vs. Servo Motoren voor CNC: Wat Is Het Beste voor Je Project?
- Betaalbare 1530 ATC CNC 5×10 houtwerkmachine verzonden naar Rotterdam, Nederland
- Slowaakse klanten keuren onze nesting CNC en zes-zijdige boormachines goed
- CNC-bewerking: Innovatie in de Groene Energiesector
- 1325 Lineaire CNC Router met ATC en Horizontale Spindel – Snel, Efficiënt, Ideaal voor Meubelproductie
- Kerncomponenten van een draai-as CNC-machine uitgelegd
- Mantech UK breidt uit naar nieuwe 38.000 m² faciliteit in Halesowen
- Gratis Fagor CNC Besturingshandleidingen & Catalogi – Meertalige Download
- Precisie vormfabrikatie voor farmaceutische verpakkingsoplossingen
- Belangrijke Factoren bij de Aankoop van een Gebruikte CNC-Machine
- Opgeslagen Hubcontrole Uitgelegd – CNC Woordenboek Definitie