



G90 Draaicyclus Beheersen: Uitgebreide Gids voor CNC Ruwdraaien en Meer
G90 Draaicyclus Formaat
G90 draaicyclus wordt met veel namen genoemd:
G90 Vaste Cyclus, G90 Recht Snijcyclus, G90 Ruw Draaicyclus, G90 Ruw Draai Gecodeerde Cyclus, G90 Doos Cyclus.
G90 draaicyclus wordt gebruikt voor eenvoudig draaien; meerdere passes mogelijk door extra X-as locaties.
Gerelateerd: G90 Draaicyclus Fanuc – CNC Programma Voorbeeld Code
G90 ruw draai gecodeerde cyclus kan gebruikt worden voor:
- Recht draaien.
- Boren.
- Kegelsnijden.
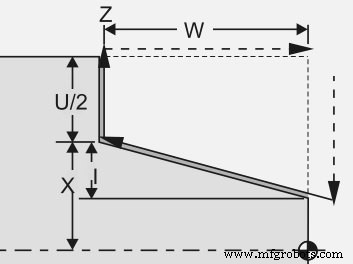
Programmering
G90 X... Z... I...
of
G90 X... Z... R...
Parameters
| Parameter | Beschrijving |
|---|---|
| X | Te snijden diameter. |
| Z | Eindpunt in Z-as. |
| Q | Hoek op startpunt. |
| I of R | Afstand en richting van kegel (straalwaarde). |
Let op – sommige besturingen gebruiken "I" voor kegel in G90, nieuwere besturingen "R".
Incrementele Waarden
U kunt incrementele waarden U en W gebruiken in plaats van X en Z in G90.
G90 U... W...
U – X-as incrementele afstand naar doel.
W – Z-as incrementele afstand naar doel.
Werking / Operatie
- Breng gereedschap naar startpositie.
- Maak snede met G90 door X Z waarden te geven.
- Maak extra sneden/passes door alleen X-as waarden te geven (extra passes optioneel).
- Beëindig G90 door een beweegcommando te geven (G00, G01, etc.).
G90 geeft de mogelijkheid om elke pasdiepte te controleren.
CNC Programma Voorbeeld
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
Code Uitleg
Zoals u ziet in de code:
Eerste snede op X51
Tweede snede op X46
Derde snede op X41
…
Laatste snede op X30
Annulering van G90 Draaicyclus
G90 is een modale G-code. Blijft actief tot een tegenstrijdige beweegcommando (G00, G01, etc.). In het voorbeeld wordt G90 geannuleerd met G30.
Kortom: G90 moet beëindigd worden met een beweegcommando zoals G00, G01.
G90 Draaicyclus vs G71 Draaicyclus
G90 kan alleen recht en kegel snijden, geen boog (circulaire interpolatie). G71 snijdt recht, kegel en boog.
CNC machine
- Expert Precisie CNC-draaiservices
- Frezen vs. Draaien: Belangrijkste Overeenkomsten Uitgelegd
- Verschillen Tussen Frezen en Draaien in CNC-Bewerking Begrijpen
- Precisie Frees- & Draaidiensten voor Contractfabricage
- Geavanceerde CNC Frees- & Draai-automatisering voor Precisieproductie
- Wat is Hard Draaien? Een Diepgaande Duik in Precisie Bewerking
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Kegeldraaien Beheersen met G90 Modale Cyclus: CNC Programmeergids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G71 Ruw Draaicyclus Een-regel Formaat: Vereenvoudig CNC Fanuc Programmering
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld