



De G20 Draaicyclus beheersen op Fanuc 21TB CNC Draaibanken
De G20 lengtedraaicyclus voor Fanuc 21 TB CNC-besturing is een modale G-code.
De G20 draaicyclus kan gebruikt worden voor zowel recht draaien als kegel draaien.
De G20 draaicyclus is Eenvoudig te programmeren en te leren.
De G20 draaicyclus wordt gebruikt voor eenvoudig draaien, echter meerdere passes zijn mogelijk door de X-as locatie van additionele passes te specificeren.
De CNC-programmacode hieronder toont ook een zeer krachtige functionaliteit van de G20 draaicyclus, namelijk dat een CNC-machinist de snijdiepte van elke pas van de G20 draaicyclus kan controleren, wat onmogelijk is met andere Draai Gecodeerde Cycli zoals G71 Ruw Draaicyclus.
G20 Draaicyclus Formaat voor Recht Draaien
G20 X… Z… F…
of
G20 U… W… F…
X – Diameter te snijden (absoluut).
Z – Eindpunt in z-as (absoluut).
F – Voersnelheid.
U – Diameter te snijden (incrementaal).
W – Eindpunt in z-as (incrementaal).
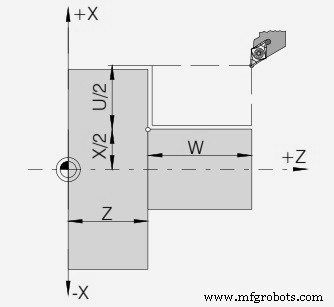
G20 Draaicyclus – CNC Draaibank Fanuc 21 TB
G20 Draaicyclus Formaat voor Kegel Draaien
G20 X… Z… R… F…
of
G20 U… W… R… F…
X – Diameter te snijden (absoluut).
Z – Eindpunt in z-as (absoluut).
R – Incrementale kegelafmeting in X met richting (+/-)
F – Voersnelheid.
U – Diameter te snijden (incrementaal).
W – Eindpunt in z-as (incrementaal).
Aangezien CNC-machinisten X of U waarde kunnen gebruiken voor de contourwaarde, op dezelfde manier kan Z of W gebruikt worden of u kunt zelfs zowel absolute (X, Z) als incrementele (U, W) waarden mengen.
G20 Draaicyclus Voorbeeld CNC Programmacode
G96 S200 M03 G00 X56.0 Z2.0 G20 X51.0 W-20.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G00 X100 Z100 M30
CNC Programmacode Uitleg
Zoals u in de bovenstaande CNC-programmacode kunt zien,
Gereedschap is op X56 Z2 punt,
Eerste snede wordt gemaakt op X51 en gereedschap reist W-20 in Z-as.
Tweede snede wordt gemaakt op X46
Derde snede wordt gemaakt op X41
…
Laatste snede wordt gemaakt op X30
G20 Draaicyclus Functie
Als u de bovenstaande CNC-programmacode bestudeert, zult u merken dat,
1 – Met G20 worden zowel absolute (X51.0) als incrementele (W-20.0) waarden gebruikt om sneden te maken.
2 – Bovengenoemde code toont ook een zeer krachtige functionaliteit van de G20 draaicyclus, namelijk dat een CNC-machinist de snijdiepte van elke pas van de G20 draaicyclus kan controleren, wat onmogelijk is met andere Draai Gecodeerde Cycli zoals G71 Ruw Draaicyclus.
Dus u zult merken dat de eerste vijf sneden 5mm diep zijn maar de laatste slechts 1mm diep is.
Annulering van G20 Draaicyclus
De G20 draaicyclus is een modale G-code.
"Modaal" G-code betekent dat ze van kracht blijven totdat ze geannuleerd of vervangen worden door een tegenstrijdige G-code.
Dit betekent dat de G20 draaicyclus actief blijft totdat een andere bewegingsopdracht wordt gegeven zoals G00, G01 etc. Zoals in het bovenstaande CNC-programma voorbeeld wordt de G20 G-code geannuleerd met de G00 G-code.
CNC machine
- Draaibanken begrijpen: definitie, kenmerken en toepassingen
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- CNC Fanuc G73 patroonherhalingscyclus: een uitgebreide gids
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld
- CNC-draaicentrum vs. CNC-draaibank: Belangrijke verschillen uitgelegd