



CNC-Draaibank Programmeren: Radiusdimensies Gebruiken voor X‑As Sneden
Ingediend door: CNC Programmer
Samenvatting
CNC-draaibank programmeervoorbeeld: in dit voorbeeld worden voor X-as diameterwaarden niet gebruikt, maar radiuswaarden om te programmeren.
Wanneer in de radiusmodus/dimensionering de X-as op een draaibank beweegt, is de beweging de afstand vanaf het centrum. Een snede op X1 resulteert dus in een werkstuk van 2 mm diameter.
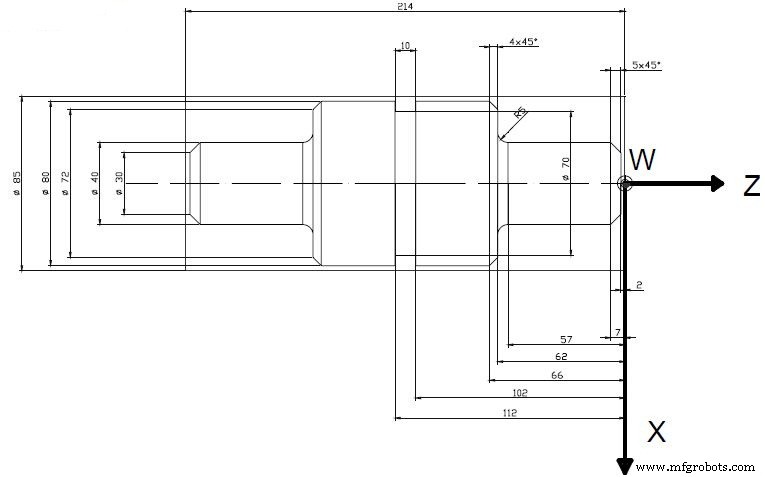
Tekening/Afbeelding
CNC Programma
% Albero N010 G00 X150 Z200 T0101 M06 N020 G92 S2400 N030 G96 G95 F0.3 S300 M04 M08 N040 X50 Z-2 N050 G01 X-0.5 N060 G00 Z0 N070 X41 N080 G01 Z-115 N090 X45 N100 G00 Z0 N110 X37 N120 G01 Z-61 N130 X41 Z -65 N140 G00 Z0 N150 X33 N160 G01 Z-61 N170 X35 N180 G00 Z0 N190 X29 N200 G01 Z-61 N210 X31 N220 G00 Z0 N230 X25 N240 G01 Z-61 N250 X27 N260 G00 Z0 N270 X21 N280 G01 Z-56 N290 X25 Z-61 N300 G00 Z0 N310 X15 N320 G01 X21 Z-6 M09 N330 G00 X50 Z200 T0202 M06 N340 F0.15 S400 M08 N350 X15 Z0 N360 G01 Z-2 N370 X20 Z-7 N380 Z-57 N390 G02 X25 Z-62 I5 K0 N400 G01 X36 N410 X40 Z-66 N420 Z-115 N430 X42 M09 N440 G00 X50 Z200 T0303 M06 N450 Z-112 F0.1 S300 M08 N460 G01 X35 N470 G00 X50 N480 Z200 M05 M02
CNC-Draaibank Afvlakprogramma Demo – Gereedschapsbewegingen & Instellingen Uitgelegd
Haas CNC Circulaire Interpolatie Beheersen: Praktische G02/G03 Programmeren & Voorbeelden
CNC machine
- CNC programmeren voor beginners: stapsgewijze draaibankvoorbeeld
- Beginner-vriendelijke draaibank CNC programmeergids
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Fanuc G21 G-code voorbeeld: Millimeter-gebaseerde CNC-draaiprogrammering
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Precieze CNC G01 hoekprogrammering: Hoeken, radialen en fasen onder de knie krijgen
- C-as draaibankprogrammering met live tooling op Haas CNC onder de knie krijgen
- G01 onder de knie krijgen: Fase & hoekafronding in CNC-programmering
- Fanuc G71 Draaien & G74 Pikboren op CNC-draaibanken: Praktische Programmeeroefening
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld