



Fanuc G73 Hoogsnelheid Pikbooren: Efficiënte Spanknip Cyclus voor CNC-freesing
Fanuc G73 Hoogsnelheid Pikboor Cyclus
De Fanuc G73 Hoogsnelheid Pikboor cyclus voert hoogsnelheid pikbooren uit. Het voert intermittente snijvoerbewegingen uit naar de bodem van een gat terwijl spannen uit het gat worden verwijderd.
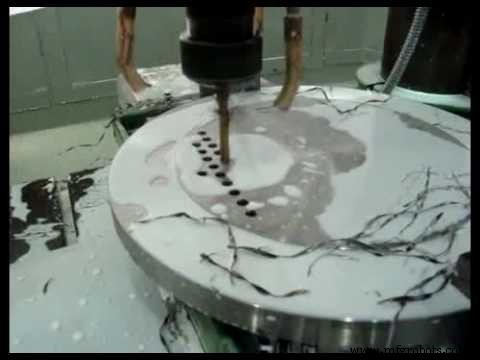
Fanuc G73 Hoogsnelheid Pikboor Cyclus wordt ook wel Fanuc G73 Spanknip Boorcyclus genoemd. Fanuc G73 Hoogsnelheid Pikboor Cyclus wordt gebruikt op Fanuc-besturingen met CNC-freesmachines.
Programmering
G73 X Y Z R Q F K
G73 is een modale G-code, dus blijft van kracht tot annulering.
Parameters
| Parameter | Beschrijving |
|---|---|
| X Y | Gatpositiegegevens |
| Z | Z-diepte (voer naar Z-diepte vanaf R-vlak) |
| R | Afstand van initiële vlak tot punt R-vlak (Positie van R-vlak) |
| Q | Snijdiepte per voerbeweging (diepte van elke pik) |
| F | Snijvoersnelheid |
| K | Aantal herhalingen (indien vereist) |
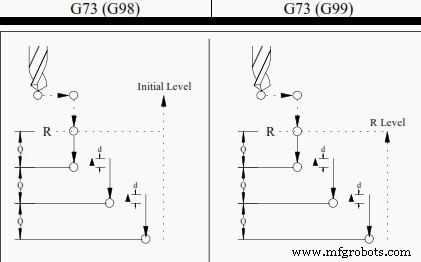
Cyclus Werking
Het gereedschap duikt in het werkstuk voor de infeed Q, trekt terug (terugtrekking) 1mm om spanken te breken, duikt weer in, tot einddiepte bereikt is, dan trekt terug met snelle voer. Terugtrekking Terugtrekhoeveelheid kan ingesteld worden in parameter 5114.
G98 G99
Wanneer G98 actief is, keert de Z-as terug naar de startpositie (initiële vlak) na voltooiing van een enkele operatie. Wanneer G99 actief is, keert de Z-as terug naar het R-punt (vlak) wanneer de vaste cyclus een enkel gat voltooit. Vervolgens gaat de machine naar het volgende gat. Over het algemeen wordt G99 gebruikt voor de eerste booroperatie en G89 voor de laatste booroperatie.
Annuleren G73
Om de Fanuc G73 vaste cyclus te annuleren, gebruik G80 of een groep 01 G-code. Groep 01 G-codes:
G00 : Positionering (snelle verplaatsing)
G01 : Lineaire interpolatie
G02 : Cirkelinterpolatie of helicale interpolatie (CW)
G03 : Cirkelinterpolatie of helicale interpolatie (CCW)
Voorbeeldprogramma
Het volgende Fanuc G73 Spanknip Boorcyclus voorbeeldcode toont hoe G73 boorcyclus te gebruiken en hoe G98 en G99 G-codes met G73 cyclus te gebruiken.
M3 S2000 G90 G99 G73 X300. Y–250. Z–150. R–100. Q15. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
CNC machine
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- CNC Fanuc G73 patroonherhalingscyclus: een uitgebreide gids
- Faseer Nutten met G74 Diepboor Cyclus in CNC-programmering
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- Fanuc G84 starre piek tappend cyclus – Expert gids voor diepgat tappen
- G83 Peek Boorcyclus beheersen: Efficiënt diepgat bewerken voorbeeld
- G83 Diepgat Peek Boren op Haas CNC beheersen voor precisie & efficiëntie
- Fanuc G83 Peek Boorcyclus – Diepgat Boren Handleiding
- Fanuc G73 Patroonherhalende Cyclus: Compleet CNC Programmeervoorbeeld
- Fanuc M-430iA/2F: Hoge-snelheid Picking & Packing Robot voor Voedselindustrie