



Gedraaide Gaten Maken: Essentiële Richtlijnen voor Tappen
Draadschneiden is een van de belangrijkste bewerkingsprocessen. Het wordt gebruikt om schroefdraaden te maken, die dienen om materialen en componenten met elkaar te verbinden.
Gedraaide gaten zijn veelvoorkomend in de productie. Vanwege hun veelzijdigheid en gemak van gebruik zijn ze overal te vinden, van auto's tot vliegtuigen.
Maar tappen van gedraaide gaten is niet zo eenvoudig als we denken. Het is daarom belangrijk om te leren over alle verschillende draadschneidtechnieken die beschikbaar zijn, zodat u de beste keuze kunt maken voor uw projecten. De volgende informatie helpt u om het tappen van een gedraaid gat beter te begrijpen.
Wat Is Een Gedraaid Gat?
Een gedraaid gat is een gat dat gedraaid of getapt is, met binnen draad. Het is een circulair gat dat gebruikt wordt voor tappen en boren. Voor het maken van draden in de wanden van het geboorde gat kunt u het tapproces gebruiken, en dit gebeurt op plaatsen waar bouten en moeren niet kunnen werken, zoals in metalen.
Soms worden gedraaide gaten ook getapte gaten genoemd. Dit type gat wordt gebruikt wanneer het nodig is om twee onderdelen met elkaar te verbinden met een bevestigingsmiddel zoals een schroef of een bout. De draden in het gat bieden weerstand, zodat het bevestigingsmiddel niet na verloop van tijd losdraait en het ook makkelijker te verwijderen is als dat nodig is.
Wat Is Een Getapt Gat?
Een getapt gat is een type gat dat gebruikt wordt om binnen draden te maken. Het wordt gemaakt door een gat in het materiaal te boren en vervolgens een tap te gebruiken om draden in de wanden van het gat te snijden. Getapte gaten zijn veelvoorkomend in metalen componenten die samen bevestigd moeten worden, zoals bij een moer en bout.
Het getapte gat heeft veel overeenkomsten met een voorboorgat. Beide worden gebruikt om een draad in een werkstuk te maken zodat een schroef of bout kan worden ingedraaid. Een belangrijk verschil is dat een getapt gat al gedraaid is en alleen een gereedschap nodig heeft om de passende draad te maken, terwijl een voorboorgat eerst geboord moet worden voordat het getapt kan worden.
Het Belang Van Het Maken Van Een Getapt Gat
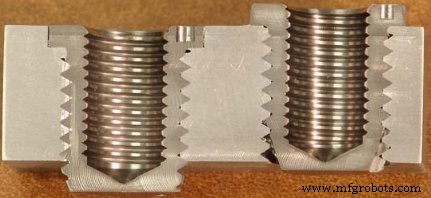
Getapte gaten zijn essentiële aspecten van machineonderdelen, en u kunt een CNC-machine gebruiken om een gat toe te voegen. In het tapproces kunt u draden aan de wanden van het geboorde gat maken. Machineschroeven kunnen hun eigen draden niet maken; als u een schroef in een metalen materiaal wilt draaien, heeft u een getapt gat nodig en moet u gedraaide elementen toevoegen aan een CNC-bewerkingsproces.
Elk kenmerk wordt passend toegevoegd aan gedraaide onderdelen, en de meeste draden kunnen worden gekozen op basis van hun eigenschappen. Laten we zien waarom het maken van een getapt gat belangrijk is.
- Verbinding
Als u een bout of schroef in het metaal wilt draaien, maakt dit het mogelijk om twee onderdelen met meer betrouwbaarheid aan elkaar te bevestigen. Draadschneiden kan een bout, moer en schroef permanent aan een metaal bevestigen. - Eenvoudig Transport
Een getapt gat maakt het samenstellen van kleine onderdelen en producten gemakkelijk voor verzending, wat de arbeidskosten in grote mate verlaagt. - Eenvoudige Bediening
Het biedt een plaats voor schroefbevestigingsmiddelen en getapte gaten. U kunt een schroef of bout in metaal eenvoudiger indraaien zonder een voorboorgat te maken.
U kunt draden aan de binnenkant van het boorgat maken, en dit duurt minder lang dan het proces van het boren van een bout, een moer of een schroef in hout. Het tappen van een gat kan aan de vereisten van uw project voldoen, ongeacht of u een doorgaand gat of een blind gat nodig hebt.
Hoe Maakt U Een Gat Voor Het Tappen?
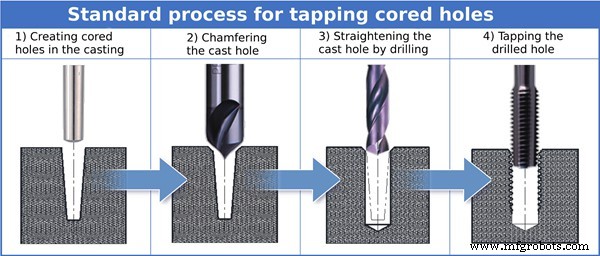
Het is essentieel om recht, goed en correct gedimensioneerde gaten te hebben voor draadschneiden in het gatmakingsproces. In moderne machines is de boor-overschrijdingsfactor grotendeels eliminat, maar het blijft van groot belang in het gatmakingsproces, dus het is cruciaal om te overwegen hoe u een gat maakt voordat u tapt.
Een getapt gat wordt gevormd met een tapboor en een boor. Een voorboor maakt het initiële gat, terwijl een tapboor voornamelijk wordt gebruikt om de draden in een getapt gat te snijden. Na het invoegen van een schroef, kunnen de buitendraden (externe draden) naar beneden winden in de binnen draden. Binnen draden worden gemaakt door een tapboor in een getapt gat.
Sommige bewerkers gebruiken nog steeds de oude regels en standaarden en tapboortabellen voor een gedraaid gat. Een voorbeeld van draden is het gebruik van een 17/32 die en tapboor voor 5/8-11; deze draadpercentages maken het werk soms ingewikkelder. Het is daarom noodzakelijk om de standaard van de draad en het gebruik van verschillende taphulpmiddelen zorgvuldig te begrijpen voordat u het gat tapt.
Voordat u een gedraaid gat maakt, kunt u verschillende opties krijgen voor de voorboorgrootte en tapboorgrootte. Een expert die tapboor en verschillende draadmaten begrijpt, kan een groot verschil maken voor uw project.
Wat Zijn Blinde Gaten En Doorgaande Gaten?
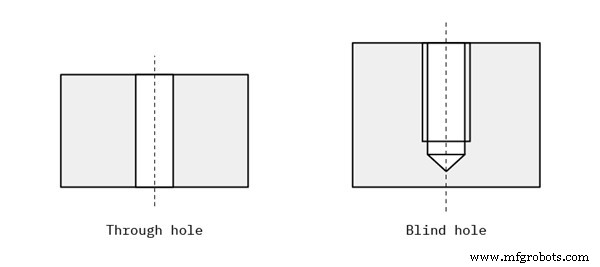
Er zijn twee typen gaten voor de definitie van gedraaide gaten. Elk type gat vereist specifieke overwegingen om ervoor te zorgen dat gedraaide gaten gemakkelijk te bewerken zijn.
Blind gat: Dit gat heeft een bepaalde diepte en gaat niet door het hele werkstuk. De diepte moet apart worden vastgelegd. De bodem van het gat kan eindigen op een vlak oppervlak of in een kegel.
Doorgaand gat of vrijheidsgat: Een gat dat door het hele werkstuk gaat in een doorgaand gat. De diepte van een doorgaand gat is de dikte van een bepaalde wand. Bij het gebruik van een bout, een schroef en moeren, moet u een doorgaand gat gebruiken voor een eenvoudige procedure.
Wat Zijn De Verschillen Tussen Boren En Tappen?
Het hoofdverschil tussen boren en tappen is de volgorde en uitvoering van functies en de boor. Dit proces vindt eerst plaats om een rond en glad gat te maken met een boor, wat boren heet.
De vorming van een getapt gat wordt voltooid met een tapboor en boor, waarbij de voorboor initieel het gat vormt en vervolgens de draden kunnen worden gesneden met een tapboor. Taps kunnen de meeste materialen aan, zoals aluminium, staallegeringen, staal en gietijzer.
Dit ronde en gladde gat wordt in dit proces gemaakt, terwijl aan de andere kant, wanneer een gat is geboord, een tapproces plaatsvindt om draden te maken door een tap toe te passen aan de binnenkant van het gat.
Behalve deze processen kan het maken van draden ook worden voltooid en aan de buitenkant van een cilindrisch object worden toegepast in een dijsnijproces met een dij. De draden op een bout zijn een voorbeeld van een dijnsnede.
Drie Typen Tappen Voor Draadschneiden
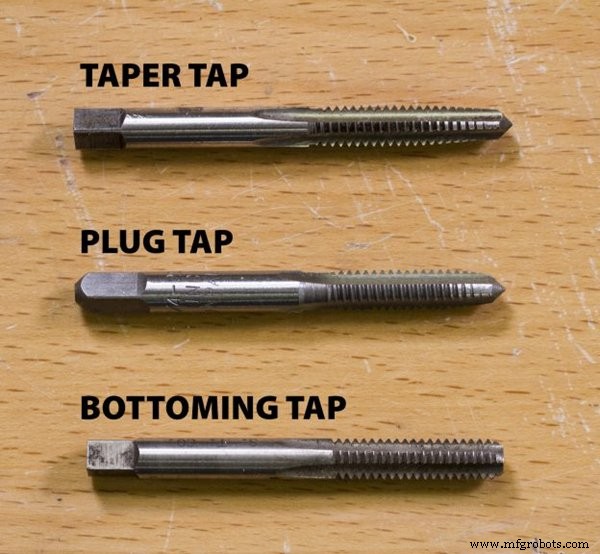
De hoofdtypen tappen zijn: Plug tap (tussen tap), Taper tap (aanloop tap), Bottom tap (bodem tap).
Deze typen zijn ontworpen om een specifieke functie of doel te vervullen en kunnen specifiek draadschneiden rond elk gat dat ervoor wordt gegooid.
Aanloop Tappen (Taper Taps)
Een aanloop tap heeft een kegelvormige punt en een lichte hoek aan de draden, ookwel een fase genoemd. Meestal zijn de eerste zeven tot tien draden niet volledig gevormd. De afgetapte hoek van de draden maakt het mogelijk om de draden veel gemakkelijker te starten dan als u met een bodem tap zou beginnen. Dit type tap wordt doorgaans gebruikt om een nieuwe draad in een gat te starten.
Als het gat dat getapt moet worden erg groot is, of als het materiaal erg hard is, wordt niet aangeraden een aanloop tap te gebruiken. In die gevallen is het beter om een spiraalpunt tap te gebruiken. Aanloop tappen worden ook niet aanbevolen voor blinde gaten (gaten die niet helemaal door het materiaal gaan).
Tussen Tappen (Plug Taps)
Tussen tappen liggen tussen een aanloop tap en een bodem tap, en daarom worden ze ook "tweede tap" genoemd. Tussen tappen vereisen meer kracht om te draaien omdat ze meer draden in één keer snijden.
Tussen tappen zijn het beste voorbeeld om draden te repareren die een kleine correctie nodig hebben. Tussen tappen zijn perfect voor het tappen van een gat dieper dan aanloop tappen.
Er zijn een paar gevallen waarin niet aangeraden wordt een tussen tap te gebruiken. Een voorbeeld is als het gat dat getapt wordt, erg dicht bij de rand van het materiaal ligt. Dit komt omdat de tap gemakkelijk kan breken als hij de rand raakt tijdens het gebruik. Daarnaast kan het gebruik van een tussen tap op een gat met een heel kleine diameter moeilijk zijn en kan leiden tot breuk van de tap.
Bodem Tappen (Bottom Taps)
De bodem tap is een type tap dat vanaf de bodem van het gat begint. Het wordt gebruikt wanneer er onvoldoende ruimte is om de tap vanaf bovenaf te starten. De bodem tap maakt het mogelijk om draden tot aan de bodem van een doorgaand gat te snijden. Dit type tap is ook nuttig voor het corrigeren van fouten die gemaakt zijn tijdens het tappen vanaf bovenaf. Het wordt voornamelijk gebruikt voor:
- Draden of draadschneiden in een ondiep blind gat
- Diepe draden & ondiep gat
- Tappen van een nieuw gat
Een bodem tap is een gespecialiseerd hulpmiddel en is misschien niet in alle maten beschikbaar, dus het is belangrijk om dit te controleren voordat u een project begint.
Tips En Overwegingen Voor Getapte Gaten
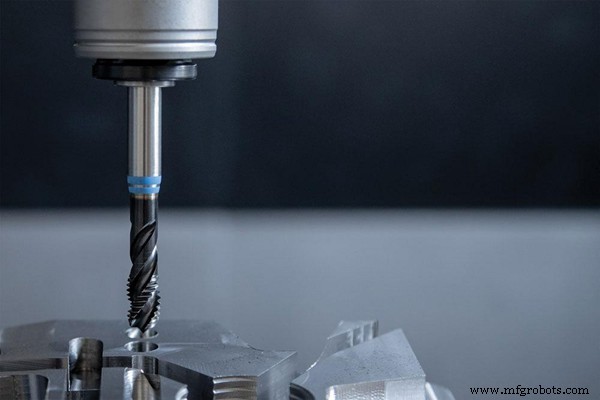
Getapte gaten worden als essentieel beschouwd voor het toevoegen van mechanisch bevestigde onderdelen met machines. Het kan grote schade aan CNC-bewerkte onderdelen veroorzaken als u probeert een schrootstuk op de verkeerde manier toe te voegen en te forceren. Zorgvuldige overwegingen en planning voordat u een gedraaid gat bewerkt, is essentieel en helpt u om onnodige problemen te voorkomen.
1. Methodes Om Getapte Gaten Te Maken: Snijden En Vormen
U kunt een binnen draad in getapte gaten op twee manieren maken:
- door een vormtap te gebruiken
- door een snijgereedschap te gebruiken
Hoewel beide methoden hetzelfde resultaat geven, moet u rekening houden met enkele factoren om er een te kiezen, zoals de grootte van het gedraaide gat, draaibanken, hardheid van het materiaal, en blind of doorgaand gat.
- Grootte van het gedraaide gat: U kunt een vormtap of een traditionele snijtap gebruiken als het gedraaide gat tot M6 is. U kunt een eensnijdig gereedschap gebruiken om het gedraaide gat groter dan M6 te snijden. Omdat een grotere tap nodig is voor het snijden van gedraaide gaten, wat meer machinevermogen vereist.
- Voor harde materialen: U kunt een snijtap gebruiken voor harde en stevige materialen. De fluiting van de snijtap biedt smering een pad om naar beneden te vloeien en geeft metaalspaan meer ruimte aan de snijrand.
- Voor zachte materialen: Gebruik vormtappen voor niet-ferro zachte metalen zoals messing, lood, staal en aluminium. Vormtappen kunnen binnen draden in zachtere metalen maken zonder te breken. Dit komt doordat de snijactie langzamer en gecontroleerder is, wat helpt om schade aan het materiaal te voorkomen.
2. Gebruik Standaard Draadmaten Indien Mogelijk
De grootte van de draden die in CNC-machines worden gebruikt, is van groot belang. Het beïnvloedt het hele bewerkingsproces aanzienlijk. U moet proberen standaard maten van draad te gebruiken waar mogelijk.
Er zijn een paar veelvoorkomende draadmaten, waaronder 1/4-20, 3/8-16 en 1/2-13. Elke van deze maten correspondeert met een andere diameter en Steek, wat helpt om te garanderen dat de draden goed passen op het gewenste object. Daarnaast zijn er ook metrieke draadmaten. De meest voorkomende metrieke maten zijn M6 x 1,0, M8 x 1,25 en M10 x 1,5.
Het bewerkingsproces vereist geen speciaal bewerkingsgereedschap of materiaal wanneer standaard draadmaten worden gebruikt. Bovendien helpt het ook de bewerkingstijd en materiaalgebruik te verminderen en maakt het een kosteneffectief proces.
3. Geschikte Diameter Van Het Gedraaide Gat
U moet ervoor zorgen dat de diameter van het gedraaide gat binnen het werkstuk of onderdeel valt. De buitendiameter van het gedraaide gat moet groter zijn dan de binnendiameter. Dit betekent dat de binnendiameter kleiner zal zijn dan de buitendiameter.
De breuk van de draad kan optreden door de zijde van het onderdeel als het gedraaide gat dicht bij de rand van een onderdeel aanwezig is. De breuk van de draad kan leiden tot breuk van het snijgereedschap of de tap, wat de oppervlakteafwerking vernietigt.
4. Rekening Houden Met Schuine Oppervlakken
Het kan moeilijk zijn om gedraaide gaten in schuine oppervlakken te bewerken. U kunt een gedraaid gat toevoegen aan een bestaand schuin oppervlak door een vlak oppervlak te maken door zakken te frezen. Het gedraaide gat wordt vanaf dit vlakke oppervlak toegevoegd.
Maar als er geen schuin oppervlak aanwezig is, moet u eerst het gedraaide gat aan het onderdeel toevoegen voordat het schuine oppervlak bewerkt wordt. U moet ervoor zorgen dat de diepte van het gedraaide gat het ontwerp voldoet na het toevoegen van het schuine oppervlak.
5. Typen Gedraaide Gaten
De gedraaide gaten zijn verdeeld in twee typen. Beide typen gaten vereisen definite overwegingen tijdens het ontwerpen van het onderdeel. Dit wordt gedaan om de bewerking van beide gedraaide gaten te garanderen.
Bovendien voorkomt het ook de interferentie van gedraaide gaten met andere onderdelen. De volgende zijn de hoofdtypen gedraaide gaten:
Blind Gedraaide Gaten
Blind gedraaide gaten gaan niet volledig door een onderdeel, maar gaan tot specifieke delen. De blinde gaten stoppen na het bereiken van de specifieke diepte. Als een gedraaid gat wordt gemaakt met een frees, kan het gat op een vlak oppervlak eindigen. Als het gat niet volledig door het materiaal gaat, weet u dat het een geboord gat is. Maar als het met een traditionele freesbank wordt gemaakt, kan het in een kegel eindigen. Als vereist is om de volle draad tot aan de bodem van het blinde gedraaide gat te laten lopen, wordt dit gedaan met een bodem tap.
Dimensiering van een blind gat
De gatdiameter wordt vermeld voor de specificatie van het blind gat. Het vereist ook een dimensie voor het controleren van de diepte. Het resterende hoeveelheid materiaal wordt geïdentificeerd, of de gatdiepte wordt direct gespecificeerd om de diepte te controleren.
Doorgaand Gedraaid Gat
Het doorgaande gat gaat volledig door een onderdeel. De gedraaide gaten zijn aan beide kanten van het onderdeel of werkstuk aanwezig. De onderdeeldikte wordt bepaald als het snijgereedschap of de tap de diepe gat niet volledig kan draaien.
U moet de volgende opties overwegen als het snijgereedschap of de tap niet de ene kant van het gat kan draaien.
- Blijf draden toevoegen totdat dit toegestaan is door het snijgereedschap of de tap. Let op: er is geen draad aan een deel van het gat.
- Blijf draden aan beide kanten toevoegen totdat dit toegestaan is door het snijgereedschap of de tap. Let op: de draden die van beide kanten komen, hoeven niet uitgelijnd te zijn.
6. Diepte Van Het Gat
Diepe gedraaide gaten brengen unieke bewerkingsuitdagingen met zich mee vergeleken met minder diepe gedraaide gaten. De verhoogde diepte van de draad zorgt voor meer contacttijd tussen het gereedschap en het werkstuk, wat meer warmte genereert en meer snijkracht vereist. Deze factoren verhogen het risico op gereedschapsbreuk bij het bewerken van diepe gedraaide gaten. Om deze uitdagingen te overwinnen, moet bijzondere zorg worden besteed aan het selecteren en gebruiken van snijgereedschappen, en het bewerkingsproces moet nauwlettend worden gevolgd om te garanderen dat gereedschapsbreuk niet optreedt.
Conclusie
Bij het tappen van gedraaide gaten is het belangrijk om een volledig begrip te hebben van het productieproces. Op die manier kunt u ervoor zorgen dat de geproduceerde onderdelen van hoge kwaliteit zijn. Hoewel het een beetje ingewikkeld kan lijken, is het het beste om te overleggen met experts in draadschneidtechnieken.
Bij WayKen hebben we twee decennia ervaring in bewerking. Ons team van ingenieurs is goed op de hoogte van verschillende bewerkingsprojecten, en we zetten onze klanten altijd op de eerste plaats. Als u vragen heeft over tappen of draadschneiden, neem dan gerust contact met ons op!
CNC machine
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- 4 sleutel ontwerpprincipes voor succesvol 3D-printen
- PCB Gaattypen Begrijpen: Ontwerp, Functies en Best Practices
- Gatplatering voor PCB's: Voordelen, Risico's en Wanneer Te Gebruiken
- Essentiële Criteria Bij Het Kiezen Van Een CNC-Machine
- Best Practices Voor CNC Preventief Onderhoud
- Veelvoorkomende Oorzaken van CNC-Machine Storingen en Hoe Ze te Voorkomen
- De Juiste Koelmiddel Kiezen voor CNC-Bewerking: Typen, Voordelen en Onderhoud
- Mini CNC-Machine Projectideeën: Van Beginner Taps Tot Geavanceerde Werkzeugmakerschroefbank
- Belangrijke overwegingen voor CNC-frezen van gehard staal: een professionele gids
- C++ for loops: stap-voor-stap gids