



Afronderingen vs. Faseer: Hoe de juiste rand te kiezen voor CNC en 3D-printen
Wat is het verschil tussen een afrondering en een faseer?
Deze vraag moet uw gedachten hebben gekruist als u op zoek bent naar productontwerpen die zullen worden gefabriceerd met CNC-machines of 3D-printers. Door uw favoriete zoekmachines zoals Google en Bing te doorzoeken, zult u waarschijnlijk een berg antwoorden vinden die afronderingen beschrijven als afgeronde hoeken en faseer als hellende hoeken van een onderdeel.
Maar het antwoord op deze vraag gaat verder dan alleen de vorm van een bewerkt onderdeel. Als productontwerper moet u eerst het functionele verschil tussen deze kenmerken en de ontwerpscenario's begrijpen waarin deze kenmerken ideaal zijn.
Dit artikel dekt al deze en meer.
Wat is het verschil tussen een afrondering en faseer?
Afronderingen beschrijven afgeronde hoeken van een ontwerp (of onderdeel) die helpen spanningen te verlagen en snelle vervorming aan de hoeken van het onderdeel te voorkomen. In tegenstelling, zijn faseer schuine of hoekige randen (meestal bij 45° of 60°) van een ontwerp of onderdeel.
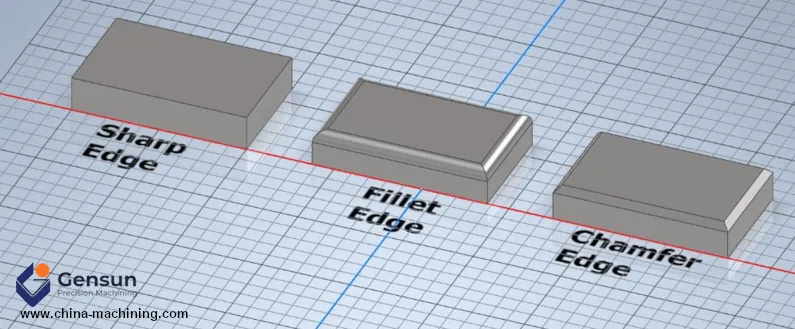
Figuur 1. Afrondering vs. Faseer
Net als afronderingen, helpen faseer ook scherpe randen te verlichten, spanningsconcentratie te verminderen en de belastbaarheid van een bewerkt onderdeel te verbeteren. Echter, faseer hebben hogere spanningsconcentratie (of slechtere spanningweerstand) aangezien ze niet in staat zijn de spanning over een breder oppervlak te verdelen zoals afronderingen.
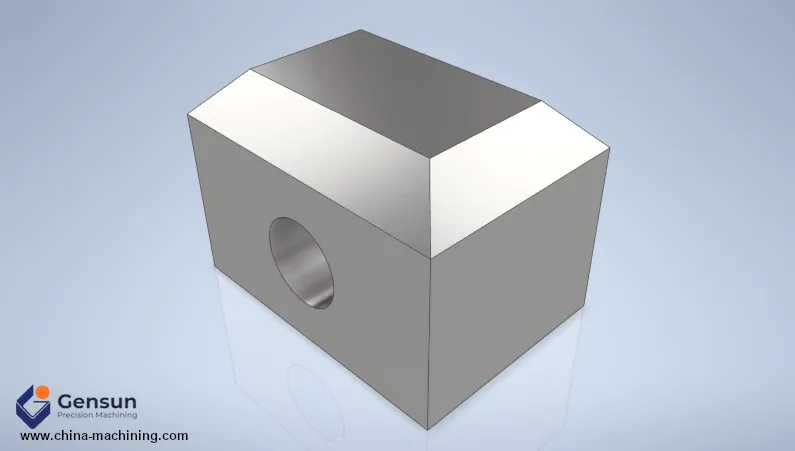
Figuur 2. Gefaseerde randen hebben slechtere spanningweerstand dan afgeronde randen
Zowel afronderingen als faseer verbeteren de esthetiek van een onderdeel. Echter, gefaseerde randen zijn meer vergelijkbaar wanneer het aankomt op productontwerpen; u kunt ze gemakkelijk in vrijwel elk onderdeel incorporeren zonder u zorgen te hoeven maken over verhoogde productiekosten en de functionaliteit van de onderdelen.
2 dingen om in gedachten te houden bij het maken van afrondering
#1 CNC-bewerking van bodemranden
Overweeg de illustratie hieronder waar we een blokvormig onderdeel hebben met een kaviteit die een interieure (of concaaf) afrondering en een exterieure (of convexe) afrondering heeft.
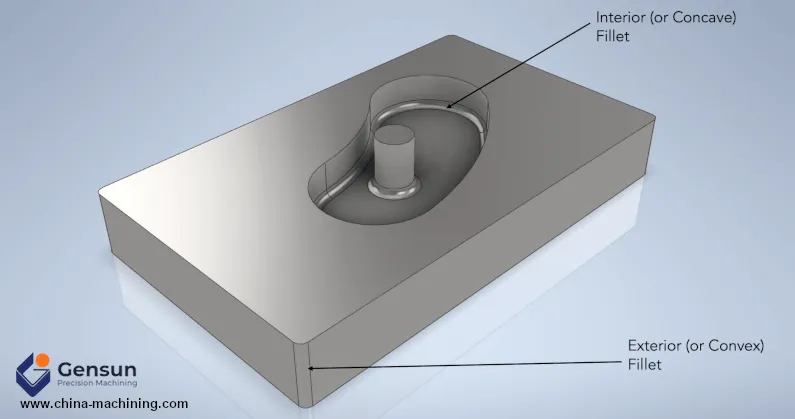
Figuur 3. Een bewerkt onderdeel met interieure en exterieure afrondering
Bodemranden (concaaf afrondering) als deze zijn met name lastig te fabriceren met CNC-machines aangezien ze specialistische gereedschappen zoals bolkopfrezen vereisen. Niet alleen zal dit uw productiekosten verhogen, maar het zal u waarschijnlijk ook meer levertijd kosten aangezien bolkopfrezen kwetsbaar zijn en bij langzamere snijsnelheden gebruikt worden. Daarom kunt u beter vierkante-bodemkenmerken implementeren.
Maar als de functionaliteit van uw ontwerp afronderingen aan de bodemranden vereist, wilt u misschien overwegen om het additieve 3D-printproces te gebruiken om uw onderdeel te maken.
Gerelateerd artikel: CNC-bewerking vs. 3D-printen: Hoe de beste te kiezen voor uw situatie
#2 Ontwerp interne randen tussen verticale wanden met afronderingen
De aftrekende aard van CNC-frezen is zodanig dat het altijd afgeronde hoeken (of afronderingen) creëert tussen de verticale wanden van een kaviteit, zoals getoond in Figuur 4.
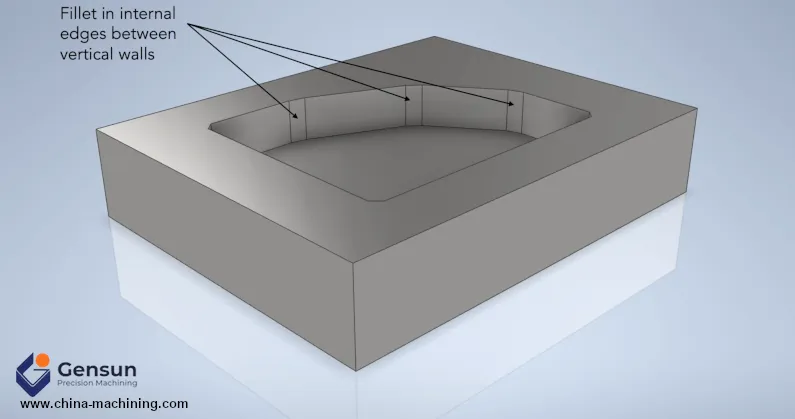
Figuur 4. CNC-gefreest onderdeel met afrondering aan interne randen van verticale wanden
De grootte van deze afronderingen hangt af van de grootte van het eindfrezen-gereedschap dat gebruikt wordt voor de freesoperatie. Bijvoorbeeld, een eindfrezen-gereedschap met een grootte (of diameter) van 0,8 mm kan afronderingen creëren met een straal grootte zo klein als 0,4 mm. Dus, als u op zoek bent om een kaviteit te maken met dit eindfrezen-gereedschap, kunt u geen afrondering bereiken met een straal grootte van, zeg, 0,2 mm.
Evenzo moet u ook rekening houden met de eindfrezen-grootte bij het ontwerpen van afronderingen in gebieden waar een verticale muur een gebogen (of hoekige) muur ontmoet, zoals getoond in Figuur 5.
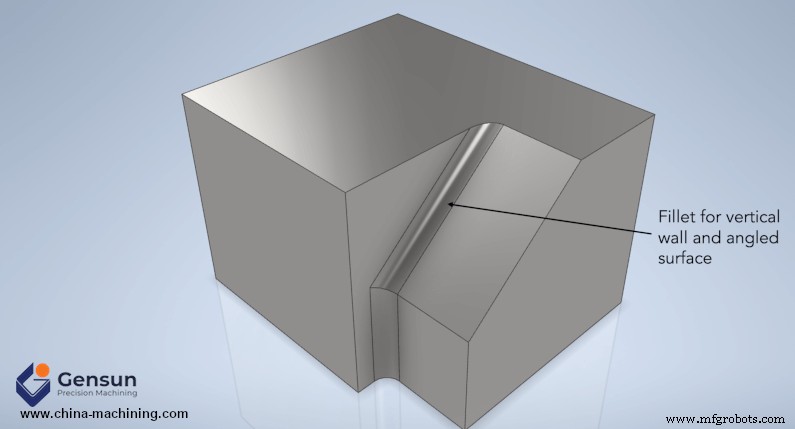
Figuur 5. Afrondering voor verticale wand en hoekig oppervlak
Houd er rekening mee dat eindfrezen-gereedschappen in lengtes komen van standaard veelvouden van hun diameter. Wij adviseren altijd een eindfrezen-gereedschap te gebruiken met een lengte 3 tot 5 keer zijn diameter om het beste uit uw CNC-machinegereedschap te halen.
Lees meer over de verschillende typen CNC-snijgereedschappen.
Afrondering en faseer maken: Gensun Precision Machining kan helpen
Nu u het functionele verschil tussen een afrondering vs. een faseer begrijpt, kunt u gemakkelijk beslissen welke u in uw productontwerp opneemt om hoge spanningsconcentratie te verminderen en esthetiek te verbeteren. Echter, het succes van het fabriceren van uw onderdelen hangt nog steeds voornamelijk af van uw bewerkingspartner.
Gensun Precision Machining is een toonaangevende leverancier van CNC-bewerkingsservices in Azië. Wij hebben een team van hooggekwalificeerde ingenieurs en freeswerkers in staat om uw onderdelen de eerste keer goed te krijgen.
Lees meer over onze CNC-bewerkingsservices.
CNC machine
- Onderhoud vs. Reparaties: Belangrijkste verschillen & budgetoptimalisatie
- Complete Gids voor Kunststofverwerking en -fabricage
- Belangrijke Verschillen Tussen Mexicaanse en Amerikaanse Douanebemiddeling: Een Praktische Gids
- CNC-frezen vs. CNC-draaien: Belangrijkste Verschillen en Ontwerpimplicaties
- G-code vs M-code begrijpen: Belangrijkste verschillen voor CNC-operators
- Grote-onderdelen bewerken: Belangrijkste uitdagingen en oplossingen
- Bewerkingstoleranties uitgelegd: Fundamenten, typen en waarom ze belangrijk zijn
- Belangrijkste verschillen tussen EDM-draaderosie en EDM-zinkerosie uitgelegd
- Edge Hyperconvergentie: VMware & Eurotech drijven efficiënte industriële IoT
- Hyperconvergentie en IoT: Edge Computing-kracht ontgrendelen (Deel 1)
- IoT-data benutten voor productie-excellentie