



Voedsnelheid vs. Snijsnelheid: Belangrijkste CNC-bewerkingsparameters uitgelegd
CNC-bewerking is een subtractief productieproces waarbij materialenspanen worden afgeschoven tot het eindproduct gerealiseerd is. Allereerst moeten bewerkers weten hoeveel materiaal de machine per omwenteling afschaaft en met welke snelheid de CNC-machine zich verplaatst. Hier wordt het verschil tussen voedsnelheid en snijsnelheid cruciaal.
Bij het ontwerpen van onderdelen voor CNC-bewerking is het essentieel om deze parameters in acht te nemen, omdat ze de optimalisatie van verschillende aspecten van het bewerkingsproces garanderen. Terwijl snijsnelheid belangrijker is voor factoren als standsleven en energieverbruik, is voedsnelheid bepalend voor de bewerkingstijd en de ruwheid van de afgewerkte oppervlakte. Dit artikel vergelijkt voedsnelheid met snijsnelheid en legt uit hoe beide worden berekend.
Wat is snijsnelheid?
Snijsnelheid wordt gedefinieerd als de relatieve snelheid tussen het oppervlak van het werkstuk en het snijgereedschap. Sommige experts beschrijven het als de snelheid waarmee het werkstuk langs de snijrand van het gereedschap beweegt. Gemeten wordt in meters per minuut (m/min) of voeten per minuut (ft/min). Snijsnelheid is een belangrijke factor bij de bepaling van andere CNC-parameters zoals snijtemperatuur, energieverbruik en standsleven. De invloed hierop vormt een Significant verschil met voedsnelheid.
Het is noodzakelijk om de snijsnelheid optimaal in te stellen voor het beste bewerkingsresultaat. De optimale snijsnelheid kan voorspeld worden door factoren te overwegen zoals:
Hardheid van het werkstuk
Een van de belangrijkste factoren is de hardheid van het te bewerken materiaal. Hoe harder het materiaal, des te lager de snijsnelheid, en vice versa. Bijvoorbeeld: bewerken van staal vereist een lagere snijsnelheid dan aluminium.
Materiaal van het snijgereedschap
Er zijn verschillende draaigereedschappen voor diverse CNC-bewerkingen, elk vervaardigd uit verschillende materialen met uiteenlopende hardheidseigenschappen. Het gereedschapsmateriaal heeft grote invloed op de te hanteren snijsnelheid. Bij hoge sterkte van het snijmateriaal kan een hogere snijsnelheid worden toegepast met minimale nadelen. Zachttere gereedschapsmaterialen slijten sneller bij hogere snijsnelheden, wat leidt tot korter standsleven.
Verwacht standsleven
Hoe lang de bewerker het gereedschap wil laten meegaan, is een andere belangrijke factor. Hierbij spelen variabelen als de kosten van het gereedschap en de kosten ten opzichte van het aantal te produceren onderdelen een rol. Als deze variabelen gunstig zijn, kan een hoge snelheid haalbaar zijn.
Wat is voedsnelheid?
Voedsnelheid is de afstand die het snijgereedschap per spindoelomwenteling aflegt. Het wordt ook gedefinieerd als de snelheid waarmee de snijder tegen het werkstuk wordt voorgeschoven. Gemeten in inch per omwenteling of millimeters per omwenteling (ipr of mpr) bij draaien en boren, en in inch per minuut of millimeters per minuut (ipm of mpm) bij frezen. Bij de berekening houdt de bewerker rekening met het aantal snijtanden (of tanden) van het gereedschap en berekent de voedsnelheid per tand.
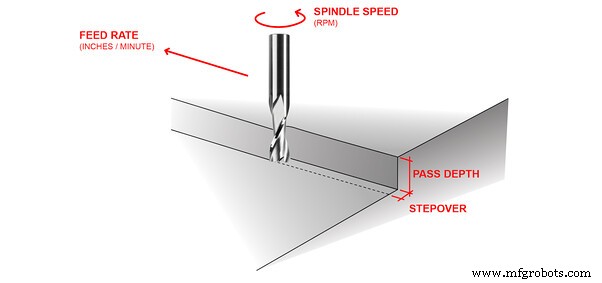
Voedsnelheid beïnvloedt dezelfde factoren als snijsnelheid, maar in mindere mate. Wel is voedsnelheid cruciaal voor de uiteindelijke esthetische uitstraling van het bewerkte deel (de oppervlakteafwerking). Optimalisatie is daarom eveneens belangrijk. Om de optimale waarde te bepalen, overwegen bewerkers factoren als:
Snijbreedte
Elke snijbreedte kleiner dan de helft van de diameter veroorzaakt spandunting. Spandunting is een productiedefect waarbij de spandikte (hoeveelheid materiaal die per omwenteling wordt afgesneden) wordt verminderd. Dit kan leiden tot langere doorlooptijden; het is dus belangrijk om dit te vermijden. Het verhogen van de voedsnelheid vermindert de effecten van spandunting, wat productiviteit en standsleven verbetert.
Andere factoren die voedsnelheid beïnvloeden:
- Het type gereedschap.
- Het beschikbare vermogen op de spindel.
- De sterkte van het werkstuk.
- De gangen per inch (TPI) voor tappen, draadkoppen en draadgereedschappen, enz.
Wat is het verschil tussen voedsnelheid en snijsnelheid?
Vanwege de gelijkaardige definities is verwarring mogelijk. Sommige bewerkers spreken over het verschil tussen snelheden en voeders. Er zijn diverse praktische factoren die het verschil duidelijk maken:
Snijtemperatuur en standsleven
Snijtemperatuur is een cruciale factor die het verschil aantoont. Hogere snijtemperatuur kan standsleven en oppervlakteafwerking negatief beïnvloeden. De mate waarin beide parameters de snijtemperatuur en standsleven beïnvloeden, verschilt. Voedsnelheid heeft een geringere invloed op snijtemperatuur en standsleven dan snijsnelheid.
Oppervlakteruwheid en voedersporen
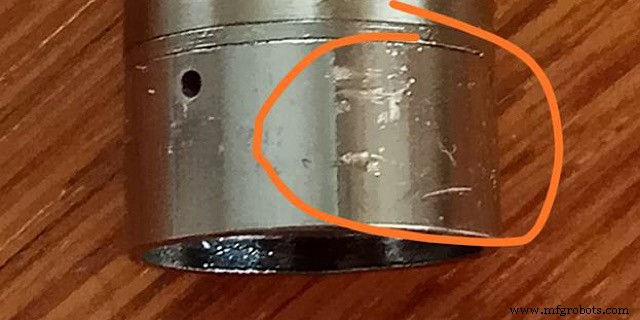
Voedersporen (ook wel voedermerken genoemd) gaan altijd gepaard met CNC-gebruteerde prototypes en onderdelen en zijn de hoofdorzaak van oppervlakteruwheid. Voedsnelheid beïnvloedt direct de voedersporen: hoe hoger de voedsnelheid, des te duidelijker de sporen en ruwheid. Snijsnelheid beïnvloedt voedersporen niet en dus ook niet de oppervlakteafwerking.
Directrice en generatrix
In de meetkunde is een generatrix een punt of oppervlak dat een nieuwe vorm genereert wanneer het langs een gegeven pad wordt bewogen. Dit pad heet directrix. In de bewerking is het doel het creëren van geometrische oppervlaken met esthetische afwerkingen en hoge nauwkeurigheid. Snijsnelheid levert de generatrix, voedsnelheid de directrix.
Overige verschillen:
- Meeteenheden.
- Invloed op snijkracht en energieverbruik.
- De beweging die snijsnelheid en voedsnelheid genereert, is verschillend (snijbeweging respectievelijk voedingsbeweging).
| PARAMETER | SNUIJSNELHEID | VOEDSNELHEID |
| Snijtemperatuur en standsleven | Beïnvloedt deze parameters in grotere mate. | Beïnvloedt deze parameters in mindere mate. |
| Oppervlakteruwheid en voedersporen | Beïnvloedt oppervlakteruwheid niet. | Heeft significante invloed op oppervlakteruwheid van afgewerkt deel. |
| Directrice en generatrix | Snijsnelheid genereert de directrix. | Voedsnelheid genereert de generatrix. |
| Eenheden van beweging | Gemeten in meters per minuut (m/min) of voeten per minuut (ft/min). | Gemeten in meters per omwenteling (mpr) of inches per omwenteling (ipr). |
| Genererende beweging | Snijbeweging genereert snijsnelheid. | Voedingsbeweging genereert voedsnelheid. |
| Invloed op snijkracht en energieverbruik | Snijsnelheid beïnvloedt parameters op grotere schaal. | Voedsnelheid beïnvloedt parameters op kleiner niveau. |
Hoe snijsnelheid en voedsnelheid te bepalen
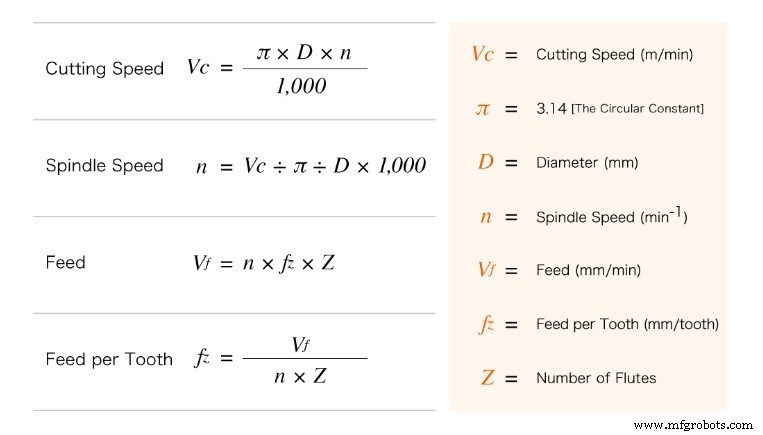
De afbeelding toont alle parameters betrokken bij de bepaling van snijsnelheid en voedsnelheid. De spindelsnelheid is de basis voor beide. Voedsnelheid vereist twee formules: eerst de voeding per tand bepalen, daarna de voedsnelheid van het snijgereedschap.
Conclusie
Het bepalen van de optimale voedsnelheid en snijsnelheid kan het CNC-bewerkingsproces verbeteren tot een adequaat bewerkt onderdeel. U hoeft u geen zorgen te maken over deze productiekwesties wanneer u uitbesteedt aan RapidDirect. Met onze ervaren bewerkers en CNC-programmeurs krijgt u telkens het best bewerkte onderdeel. Neem vandaag nog contact op met RapidDirect voor al uw CNC-bewerkingsbehoeften.
CNC machine
- Snijsneldiepte, -diepte en Voedsnelheid Beheersen voor Custom CNC-gebewerkte Onderdelen
- Traditionele vs. Niet-traditionele Bewerking: Belangrijkste Verschillen Uitgelegd
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- CNC-frees voedsnelheden en snelheden meesteren: Een praktische gids
- CNC-freesmachine vs CNC-bearbeitingscentrum vs CNC-router: Belangrijkste Verschillen Uitgelegd
- Snelsheid, voeding en snijdiepte begrijpen bij bewerking
- CNC vs VMC: de belangrijkste verschillen begrepen
- Voedsnelheid vs. Snijsnelheid: De cruciale CNC-bewerkingsparameters onder de knie krijgen
- Conventionele vs. niet-conventionele bewerking: belangrijkste verschillen uitgelegd
- Precisie CNC-bewerking: Potentie van magnesium & vlakke metalen ontsluiten
- Tolerantie meesteren in precisie CNC-bewerking