



Snijprestaties optimaliseren: De rol van boorstaaf-geometrie
Boren is een draai-operatie die een freeswerker in staat stelt een pre-existerend gat groter te maken door meerdere iteraties van intern boren. Het heeft een aantal voordelen ten opzichte van traditionele gat-afwerkingsmethoden:
- De mogelijkheid om kosteneffectief een gat buiten standaard boordiameters te produceren
- De creatie van nauwkeurigere gaten, en daarmee strakkere toleranties
- Een grotere afwerkingskwaliteit
- De mogelijkheid om meerdere dimensies binnen de boorgang te creëren
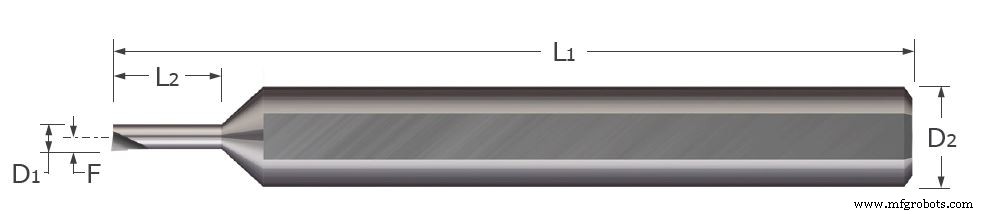
Massieve hardmetaal boorstaven, zoals die aangeboden door Micro 100, hebben een paar standaarddimensies die het gereedschap basisfunctionaliteit geven bij het verwijderen van materiaal uit een interne boorgang. Deze omvatten:
Minimale Boordiameter (D1): De minimale diameter van een gat voor het snijpunt van het gereedschap om volledig binnen te passen zonder contact aan tegenoverliggende zijden
Maximale Boordiepte (L2): Maximale diepte die het gereedschap binnen een gat kan bereiken zonder contact van de schacht-porte
Schachtdiameter (D2): Diameter van het deel van het gereedschap in contact met de gereedschapshouder
Totale Lengte (L1): Totale lengte van het gereedschap
Middenlijn Offset (F): De afstand tussen de punt van een gereedschap en de middenlijnas van de schacht
Tool Selectie
Om gereedschapsafbuiging en dus risico op gereedschapsfalen te minimaliseren, is het belangrijk om een gereedschap te kiezen met een max boordiepte die iets groter is dan de lengte die bedoeld is te snijden. Het is ook gunstig om de boorstaaf- en schachtdiameter te maximaliseren, omdat dit de rigiditeit van het gereedschap vergroot. Dit moet gebalanceerd worden met het laten van voldoende ruimte voor spannen om te ontladen. Deze balans komt uiteindelijk neer op het materiaal dat geboord wordt. Een harder materiaal met een lagere voedsnelheid en snijdiepten heeft misschien niet zoveel ruimte nodig voor span-ontlading, maar kan een groter en rigider gereedschap vereisen. Integen, een zachter materiaal met agressievere draaiparameters heeft meer ruimte nodig voor span-ontlading, maar vereist misschien niet zo'n rigide tool.
Geometrieën
Daarnaast hebben ze een aantal verschillende geometrische kenmerken om de drie typen krachten die op het gereedschap werken tijdens dit bewerkingsproces adequaat te hanteren. Tijdens een standaard booroperatie is de grootste van deze krachten tangentiëel, gevolgd door voeding (soms axiaal genoemd), en ten slotte radiaal. Tangentiële kracht werkt loodrecht op het rake-oppervlak en duwt het gereedschap weg van de middenlijn. Voedingskracht veroorzaakt geen afbuiging, maar duwt terug op het gereedschap en werkt parallel aan de middenlijn. Radiale kracht duwt het gereedschap naar het midden van de boorgang.
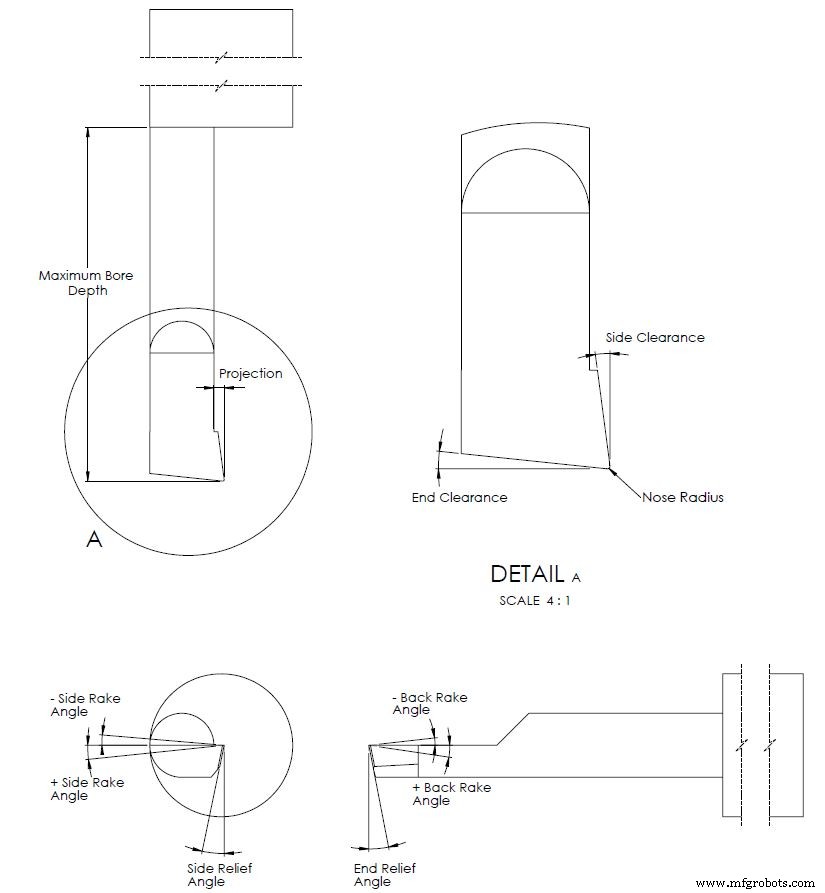
De Geometrische Kenmerken van een Boorstaaf Definiëren:
Neusradius: de afronding van het snijpunt van een gereedschap
Zijde Vrijheid (Radiale Vrijheid): De hoek die de kanteling van de neus meet ten opzichte van de as parallel aan de middenlijn van het gereedschap
Eind Vrijheid (Axiale Vrijheid): De hoek die de kanteling van het eindvlak meet ten opzichte van de as loodrecht op de middenlijn van het gereedschap
Zijde Rake Hoek: De hoek die de zijwaartse kanteling van het zijvlak van het gereedschap meet
Achter Rake Hoek: De hoek die meet in welke mate het achtervlak gekanteld is ten opzichte van de middenlijn van het werkstuk
Zijde Relief Hoek: De hoek die meet hoe ver het bodemvlak weggekanteld is van het werkstuk
Eind Relief Hoek: De hoek die de kanteling van het eindvlak meet ten opzichte van de lijn loodrecht op de middenas van het gereedschap
Effecten van Geometrische Kenmerken op Snijoperaties:
Neusradius: Een grote neusradius maakt meer contact met het werkstuk, wat de levensduur van het gereedschap en de snijrand verlengt alsook een betere afwerking achterlaat. Echter, te grote straal zal leiden tot trillingen omdat het gereedschap meer blootgesteld is aan tangentiële en radiale snijkrachten.
Een andere manier waarop deze functie de snijwerking beïnvloedt is bij het bepalen hoeveel van de snijrand wordt geraakt door tangentiële kracht. De omvang van dit effect is grotendeels afhankelijk van de voeding en snijdiepte. Verschillende combinaties van snijdiepten en neus-hoeken zullen resulteren in ofwel kortere of langere lengtes van de snijrand die blootgesteld zijn aan de tangentiële kracht. Het overkoepelende effect is de graad van randslijtage. Als slechts een klein deel van de snijrand blootgesteld is aan een grote kracht, zou het sneller versleten zijn dan als een langere deel van de rand dempingen ondergaat aan dezelfde kracht. Dit fenomeen treedt ook op met de toename en afname van de eind-snijrand-hoek.
Eind Snijrand Hoek: Het hoofddoel van de eind-snijhoek is voor vrijheid bij snijden in de positieve Z-richting (bewegen in het gat). Deze vrijheid stelt de neusradius in als het hoofdpunt van contact tussen het gereedschap en het werkstuk. De eind-snijrand-hoek in de positieve richting verhogen verlaagt de sterkte van de punt, maar verlaagt ook de voedingskracht. Dit is een andere situatie waar balans van puntsterkte en snijkkracht-reductie gevonden moet worden. Het is ook belangrijk om te noteren dat de hoek mogelijk gewijzigd moet worden afhankelijk van het type boren dat uitgevoerd wordt.
Zijde Rake Hoek: De neushoek is een geometrische dimensie die bepaalt hoeveel van de snijrand wordt geraakt door tangentiële kracht, maar de zijde-rake-hoek bepaalt hoeveel die kracht herverdeeld wordt in radiale kracht. Een positieve rake-hoek betekent een lagere tangentiële snijkracht omdat het meer schaar-actie toestaat. Echter, deze hoek kan niet te groot zijn omdat het de snijrand-integriteit compromiteert door minder materiaal voor de neushoek en zijde-relief-hoek te laten.
Achter Rake Hoek: Soms de top-rake-hoek genoemd, is de achter-rake-hoek voor massieve hardmetaal boorstaven geschlopen om de stroom van spannen die op het eindgedeelte van het gereedschap gesneden worden te controleren. Deze functie kan niet te scherpe positieve hoek hebben omdat het de sterkte van het gereedschap vermindert.
Zijde en Eind Relief Hoeken: Net als de eind-snijrand-hoek, is het hoofddoel van de zijde- en eind-relief-hoeken om vrijheid te bieden zodat het niet-snijde deel van het gereedschap niet wrijft tegen het werkstuk. Als de hoeken te klein zijn, is er een risico op wrijving tussen het gereedschap en het werkstuk. Deze wrijving leidt tot verhoogde gereedschapsslijtage, trillingen en slechte oppervlakteafwerking. De hoekmetingen zullen doorgaans tussen 0° en 20° liggen.
Boorstaaf-geometrieën Samenvattend
Boorstaven hebben een paar overkoepelende dimensies die het boren van een gat toestaan zonder de gereedschapshouder in het werkstuk te laten lopen, of het gereedschap direct bij contact te laten breken. Massieve hardmetaal boorstaven hebben een verscheidenheid aan hoeken die gecombineerd zijn om de 3 typen snijkrachten te verdelen om vol voordeel uit het gereedschap te halen. Het maximaliseren van gereedschapsprestaties vereist de combinatie van het kiezen van het juiste gereedschap samen met de geschikte voedsnelheid, snijdiepte en RPM. Deze factoren zijn afhankelijk van de grootte van het gat, de hoeveelheid materiaal die verwijderd moet worden, en de mechanische eigenschappen van het werkstuk.
CNC machine
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- De cruciale rol van koelvloeistoffen in precisiebewerking
- Efficiëntie van uw waterjet snijmachine maximaliseren
- CNC-freesbits Glossarium: Uitgebreide definities & gebruik
- CNC-frezenmachine Acryl Snijden: Expert Gids Voor Precisie & Finish
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- Bewijzen tips voor het onderhouden van uw plasma snijder: Levensduur & Prestaties Verlengen
- Hoekingaging: Precisie frezen voor superieure hoekkwaliteit
- Acrylaten snijden met een CNC-machine: een stapsgewijze handleiding
- Een Nieuw Gereedschap Toevoegen aan Uw CNC-machine: Stap-voor-stap Gids
- Inslagstaven uitgelegd: hoe ze voertuigen en transportbanden beschermen en ondersteunen