



De ideale afwerkfreeskant-geometrie kiezen voor optimale resultaten
Een afwerkfrees, of een afwerkfrees, kan in elke machinezaak, montagevloer of hobbyist's garage gevonden worden. Deze frezen zijn eenvoudige gereedschappen die gebruikt worden voor afwerken of afschragen van elk onderdeel in een brede verscheidenheid aan materialen. Er zijn veel redenen om een onderdeel af te werken, variërend van vloeistofstroom en veiligheid, tot onderdeelesthetiek.
Vanwege de diversiteit van behoeften, bieden toolingfabrikanten veel verschillende hoeken en formaten van afwerkfrezen, alsook verschillende typen afwerkfreeskant-geometrieën. Harvey Tool biedt bijvoorbeeld 21 verschillende hoeken per zijde, variërend van 15° tot 80°, snede-aantallen van 2 tot 6, en schachtdiameters beginnend bij 1/8” tot 1 inch.
Na het vinden van een gereedschap met de exacte hoek die ze zoeken, moet een klant misschien een bepaalde afwerkfreeskant kiezen die het beste past bij hun operatie. Veelvoorkomende typen afwerkfreeskanten zijn gepunte, vlakke eind, en eind-snijde. De volgende drie typen afwerkfreeskant-stijlen, aangeboden door Harvey Tool, dienen elk een uniek doel.
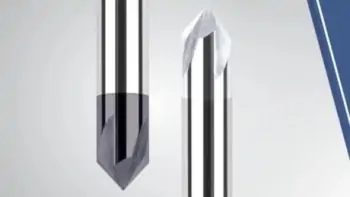
Gepunte en Vlakte-eind Afwerkfrezen
Drie Typen Harvey Tool Afwerkfrezen
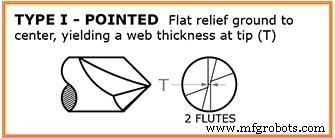
Type I: Gepunte
Deze stijl van afwerkfrees is de enige Harvey Tool-optie die op een scherpe punt uitkomt. De gepunte punt stelt de frees in staat om te presteren in kleinere groeven, sleuven en gaten, relatief tot de andere twee typen. Deze stijl stelt ook eenvoudigere programmering en afstoten toe, aangezien het punt gemakkelijk gelokaliseerd kan worden. Het is door zijn punt dat deze versie van de frees de langste snijlangte heeft (met de frees die op een afgewerkt punt uitkomt), vergeleken met het vlakke eind van de andere typen afwerkfrezen. Met alleen een 2-snede optie, is dit de meest voor de hand liggende versie van een afwerkfrees aangeboden door Harvey Tool.
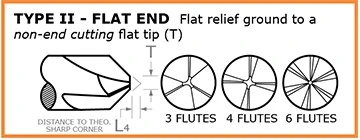
Type II: Vlakte Eind, Niet-Eind-snijde
Type II afwerkfrezen zijn erg vergelijkbaar met de type I-stijl, maar hebben een eind dat afgeschoven is tot een vlak, niet-snijde punt. Dit vlakke “punt” verwijdert het gepunte deel van de afwerking, wat het zwakste deel van het gereedschap is. Vanwege deze verandering in gereedschapsgeometrie, krijgt dit gereedschap een extra meting voor hoe veel langer het gereedschap zou zijn als het op een punt uitkwam. Deze meting heet “afstand tot theoretische scherpe hoek”, wat helpt bij de programmering van het gereedschap. Het voordeel van het vlakke eind van de frees stelt nu meerdere sneden toe om op het getapte profiel van de afwerkfrees te bestaan. Met meer sneden heeft deze afwerking verbeterde gereedschapslevensduur en afwerking. Het vlakke, niet-eind-snijde punt beperkt wel het gebruik in smalle sleuven, maar een ander voordeel is een lagere profielhoek met betere hoeksnelheid aan de punt.
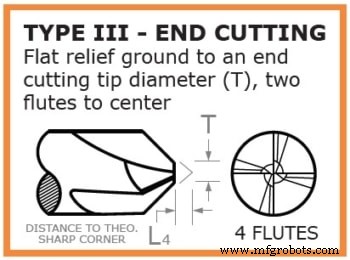
Type III: Vlakte Eind, Eind-snijde
Type III afwerkfrezen zijn een verbeterde en meer geavanceerde versie van de type II-stijl. De type III beschikt over een vlakke eindpunt met 2 sneden die in het midden samenkomen, wat een midden-snijde-versie van de type II-frees creëert. De midden-snijde-geometrie van deze frees maakt het mogelijk om met zijn vlakke punt te snijden. Deze snijde stelt de afwerkfrees in staat om licht in de top van een onderdeel te snijden tot de bodem, in plaats van materiaal achter te laten bij het afwerken van een afwerking. Er zijn veel situaties waar menging van een getapte wand en vloer nodig is, en dit is waar deze afwerkfrezen schitteren. De punt-diameter wordt ook aan een strakke tolerantie gehouden, wat significant helpt bij het programmeren ervan.
Concluderend, er kunnen veel geschikte frezen zijn voor een enkele job, en er zijn veel vragen die u moet stellen voordat u uw ideale tool kiest. De juiste hoek kiezen komt neer op ervoor zorgen dat de hoek op de afwerkfrees overeenkomt met de hoek op het onderdeel. Men moet voorzichtig zijn met hoe de hoeken aangegeven worden. Is de hoek een “ingesloten hoek” of “hoek per zijde?” Wordt de hoek afgemeten vanaf de verticale of horizontale? Vervolgens, hoe groter de schachtdiameter, hoe sterker de afwerking en hoe langer de snijlangte, maar nu moet interferentie met wanden of spannen overwogen worden. Snedetelling komt neer op materiaal en afwerking. Zachttere materialen neigen naar minder sneden voor betere span-ontlading, terwijl meer sneden helpen met afwerking. Na het adresseren van elk van deze overwegingen, zou de correcte stijl van afwerking voor uw job overduidelijk duidelijk moeten zijn.
CNC machine
- De optimale aandrijving kiezen: Ketting, V-riem of synchrone riem
- Hoe De Ideale Smeermiddellenleverancier Te Kiezen Voor Optimale Onderhoud
- Kiezen Van Het Optimale Aandrijfsysteem: Kosten- En Prestatie-inzichten
- Volume Packing en Onderdeeloriëntatie Beheersen voor Snellere, Kosteneffectieve Additive Manufacturing
- Hoe de ideale 3D-printproces voor je projecten te kiezen
- Optimale CNC-frees en programmering selecteren voor piekprestaties
- De Ideale CNC-Machine Kiezen: Een Praktische Gids
- Hoe de Ideale CNC-machine te Kiezen voor Lange Termijn Prestaties
- De Optimale CNC-materiaal Kiezen: Gids voor Prestaties, Kosten en Toepassing
- Hoe een betrouwbare gecomprimeerde-luchtserviceprovider te kiezen voor uw productiefaciliteit
- Hoe de ideale IoT-ontwikkelpartner te kiezen: Belangrijkste uitdagingen & oplossingen