



Meester 5-as CNC programmeren met gereedschapsvectoren: Een praktische gids
Bij programmeren in 5-as, hebben we twee distincte opties die we kunnen gebruiken om draaibewegingen en posities te bevelen. We kunnen de data uitvoeren met behulp van draaihoeken, of gereedschapsvectoren. Hoewel elk zijn voor- en nadelen heeft, zou ik ervoor kiezen om een postprocessor te configureren om deze draaicommando's uit te voeren als IJK gereedschapsvectoren, in plaats van de meer gangbare ABC as draaihoeken, als de keuze gegeven wordt.
Het gebruik van IJK gereedschapsvectoren maakt het programma onafhankelijk van een bepaalde machineconfiguratie. Aangezien we geen specifieke as aanroep bevelen (A, B, of C), is de machine vrij om welke assen het ook heeft beschikbaar te gebruiken, om het gereedschap te positioneren naar de gecommendeerde positie en kantelhoek. Deze vrijheid stelt hetzelfde deelprogramma in staat om gedeeld te worden onder verschillende verschillende machines in de werkplaats - ongeacht de machineconfiguratie - en kan een enorme hoeveelheid vrijheid bieden bij het plannen van taken op de werkvloer.
Gereedschapsvectoren kunnen ook postprocessor creatie makkelijker maken. Bij programmeren van een 5-as toolpad met een CAM systeem, zal de software de gecommendeerde bewegingen intern automatisch berekenen met behulp van gereedschapsvectoren. Daarom zou het redelijk zijn dat een postprocessor die deze eerder gemaakte bewegingen gewoon kan uitvoeren, zonder ze te hoeven vertalen, veel eenvoudiger te maken is. Als we de post configureren om elke beweging te vertalen in een A-as, B-as, of C-as commando, dan moet de postprocessor meer werk doen - en zal dus complexer zijn en meer tijd kosten om te configureren en testen.
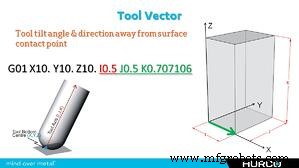
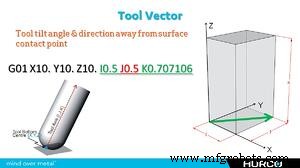
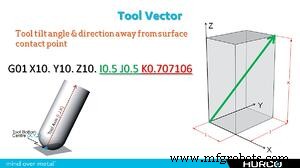
Dus, wat is een gereedschapsvector? Gereedschapsvectoren zijn simpelweg IJK waarden in een programma, toegevoegd aan het einde van een XYZ positie, die bepalen welke hoek en richting het gereedschap moet kantelen vanaf de gecommendeerde XYZ positie. Bijvoorbeeld: een gereedschapsvector commando van G01 X10. Y10. Z10. I0.5 J0.5 K0.707106 zou dezelfde gereedschaps- en aspositie zijn als het aanroepen van G01 X10. Y10. Z10. B45. C45... zonder specifieke ascommando's aan te roepen. Het tweede commando KON ALLEEN gebruikt worden op een machine met een BC machineconfiguratie.
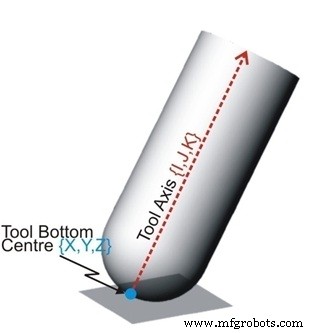
Hoewel gereedschapsvector datapunten GEEN gemeten afstanden zijn, en geen meeteenheid hebben geassocieerd, is dit hoe ik ze in mijn geest zie wanneer ik probeer een gecommendeerde kantelhoek van het gereedschap te visualiseren. De drie letters die in een vector gebruikt worden, corresponderen met de drie assen van de machine... I valt langs de X-as, J langs de Y-as, en K is in de Z-as richting. In het onderstaande voorbeeld, voor visualisatiedoeleinden alleen, laten we aannemen dat elke IJK token een meting in inches is. Vanuit het XYZ gereedschapscontactpunt, neem een punt in de ruimte dat .50" positief is in de X-as, .50" positief in de Y-as, en .70716" omhoog in de positieve Z richting. Nu, in uw geest, beeld een lijn die begint in het midden van de gereedschapspunt en omhoog doorloopt door het punt in de ruimte dat gecreëerd werd door de IJK tokens. Dat zou de gecommendeerde kantelhoek en richting van het gereedschap zijn. Het is gewoon zo makkelijk!
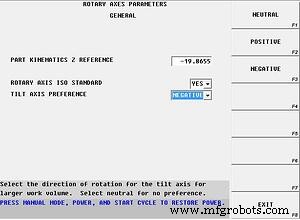
Er is nog een laatste ding dat we moeten bespreken wanneer we praten over het gebruik van gereedschapsvectoren om in 5-as te programmeren. Wanneer u de machine toestaat om te bepalen hoe het zijn beschikbare draaiassen gaat gebruiken om het gereedschap te positioneren naar de gecommendeerde kantelhoek, en we erkennen dat er ten minste twee acceptabele oplossingen zijn voor elke 5-as combinatie, moeten we een manier bepalen om de controle te forceren om de te kiezen die het beste past bij de individuele machineconfiguratie. We doen dit door toe te passen wat "kantelasvoorkeur" wordt genoemd... een instelling binnen de controleparameters voor elke machine tool controle die in staat is om te programmeren met gereedschapsvector invoer.
Kantelasvoorkeur wordt gebruikt om de oplossing van het huidige 5-as commando te forceren die de best passende rotatierichting is voor de machine waarop het programma wordt uitgevoerd. Bijvoorbeeld: op een trunion machine, waar de A-as 110 graden in de negatieve richting kan kantelen, maar slechts 30 graden in de positieve richting (zoals elke van de Hurco 5-as trunion machines), moeten we doen wat we kunnen om de controle te "forceren" om altijd negatief te kantelen wanneer mogelijk... wat ervoor zorgt dat we genoeg asverplaatsing hebben om de beweging te voltooien.
CNC machine
- Efficiënt ATtiny85 programmeren met Arduino Uno: Goedkope Multi-Sensor Oplossing
- PrimeTurning: De Eerste All-In-One Tool Voor Voorwaarts En Achterwaarts Draaien
- Productie optimaliseren met Y-as bewerking: Instellingtijden en kosten reduceren
- 5-as CNC-programmering: Transform Planes definiëren met IJK & UVW vectoren
- 5-as programmeren beheersen: Tool Axis, botsingscontrole en best practices
- 5-as programmeren stroomlijnen met Hurco's ASR-functie
- CNC-efficiëntie verhogen met Hurco's Absolute Tool Length-functie
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- SNK GT-27 Gang Gereedschap Draaibank – Polymere Basis, 1° Indexering, 6.000 toer/min
- Functiepointers in C: Praktische Voorbeelden en Best Practices
- Python Extensieprogrammering met C: Snelle, Native Modules Bouwen