



Significante Titan-bewerkingsbesparingen met Helical Eindfrezen
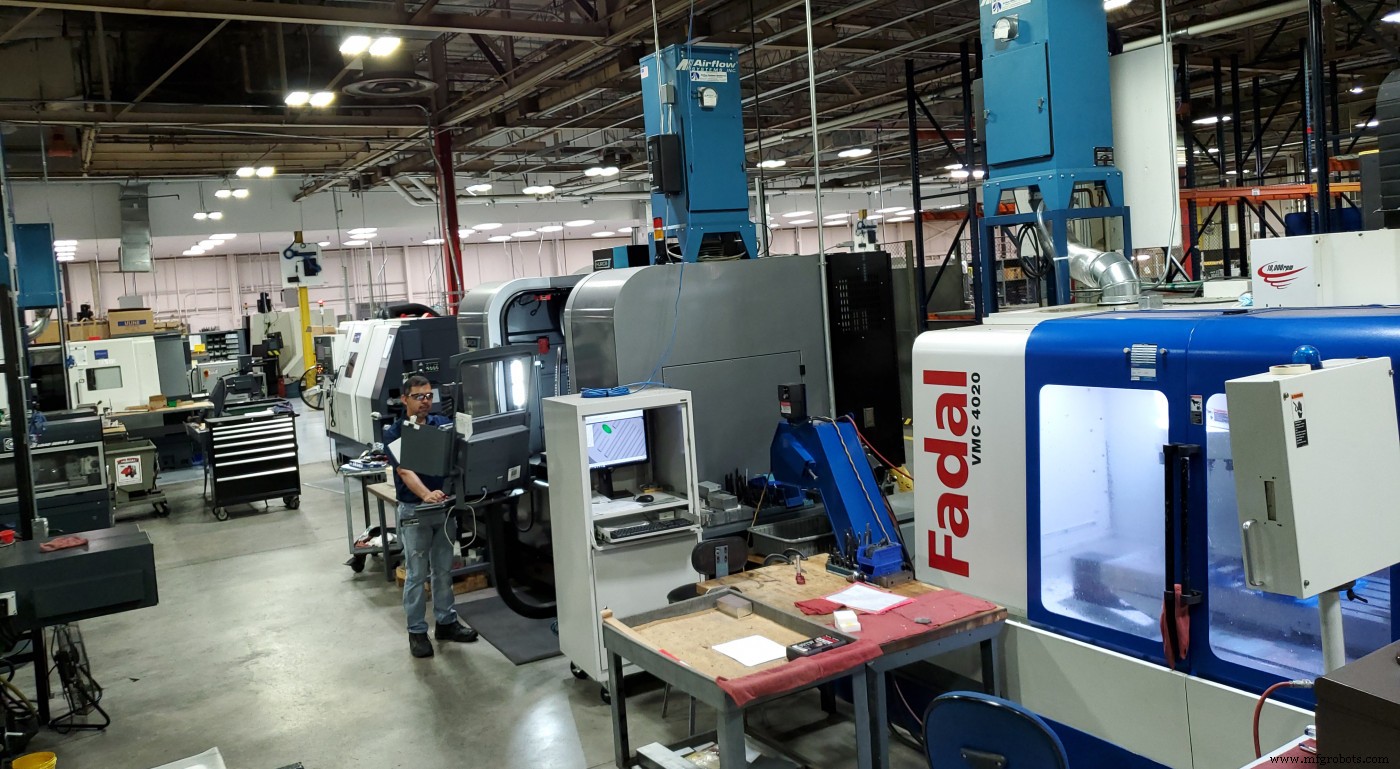
Wanneer het productieteam bij Geospace Technologies op zoek was naar betere gereedschapslevensduur en verbeterde prestaties op een Titanium CNC-freesjob, keken ze naar Harvey Performance Company en lokale Application Engineer Mike Kanigowski om enkele Helical Solutions Eindfrezen in te stellen. Met Mike's hulp bereikten Geospace Technologies, geleid door Lead Mill Programmeur Tranquilino Sosa, massaal succes en uitgebreide titan-bewerkingskostenbesparingen, wat hen deed hun gehele tooling-repertoire te verschuiven naar Helical's high-performance eindfrezen in hun zaak.
Worstelen met Gereedschapslevensduur
Voordat ze overgingen op Helical, ervoerde Geospace Technologies problemen met gereedschapslevensduur op een job die zowel ruw- als afwerk-toolpaths vereiste op een Titanium (Ti-6AL-4V) onderdeel. Voor hun ruwfreepas gebruikte Geospace een concurrent's 4-snede, 3/8” diameter eindfrees met een 30° helix-hoek en TiALN coating. In traditionele ruwfrees-toolpaths liep dit gereedschap op 1.750 RPM met een 10 IPM voedsnelheid. Het gereedschap nam vier stap-naar-beneden, drie met een axiale snijdiepte van .200”, en een laatste pas op .100” voor een totale diepte van .700”.
Bij afwerken gebruikte het team een 1/2” versie van dezelfde concurrent-tool, draaiend op 900 RPM met een 8 IPM voedsnelheid. Dit nam twee passen, één op .400” diep en de laatste tot de bodem van het onderdeel op .700”.
Met deze strategie en tooling creëerde het team hoogwaardige onderdelen met een cyclus-tijd van 15 minuten en 22 seconden per onderdeel, maar zagen ze de ruwfrees-tool gemiddeld maar 60 onderdelen duren, en de afwerk-tool voor ongeveer 120 onderdelen. Dit veroorzaakte hogere toolkosten dan gewenst, en kostte het team kostbare tijd met frequente gereedschapswisselingen.
Sosa had gezien dat andere winkels succes hadden met Titanium-frezen met Helical Solutions eindfrezen, en bereikten Kanigowski uit om te zien hoe Helical hen kon helpen hun kosten per onderdeel te verlagen terwijl ze een nog betere afwerking bereikten.
Tool-selectie Instellen
toen Mike contact opnam met het team bij Geospace, wist hij dat er enkele directe voordelen waren aan het veranderen van de toolpaths gebruikt in deze job. Met hun ESPRIT-software kon het team een nieuw programma instellen met high efficiency milling (HEM) toolpaths via ESPRIT's “Profit Milling” technologie.
Met HEM-toolpaths op de plek, had Geospace nieuwe high-performance gereedschappen nodig om volledig te profiteren van de programmeeraanpassingen. Na uitgebreid testen en evalueren van diverse opties uit Helical's uitgebreide lijn van eindfrezen voor Titanium, besloot Geospace voor twee solide tools.
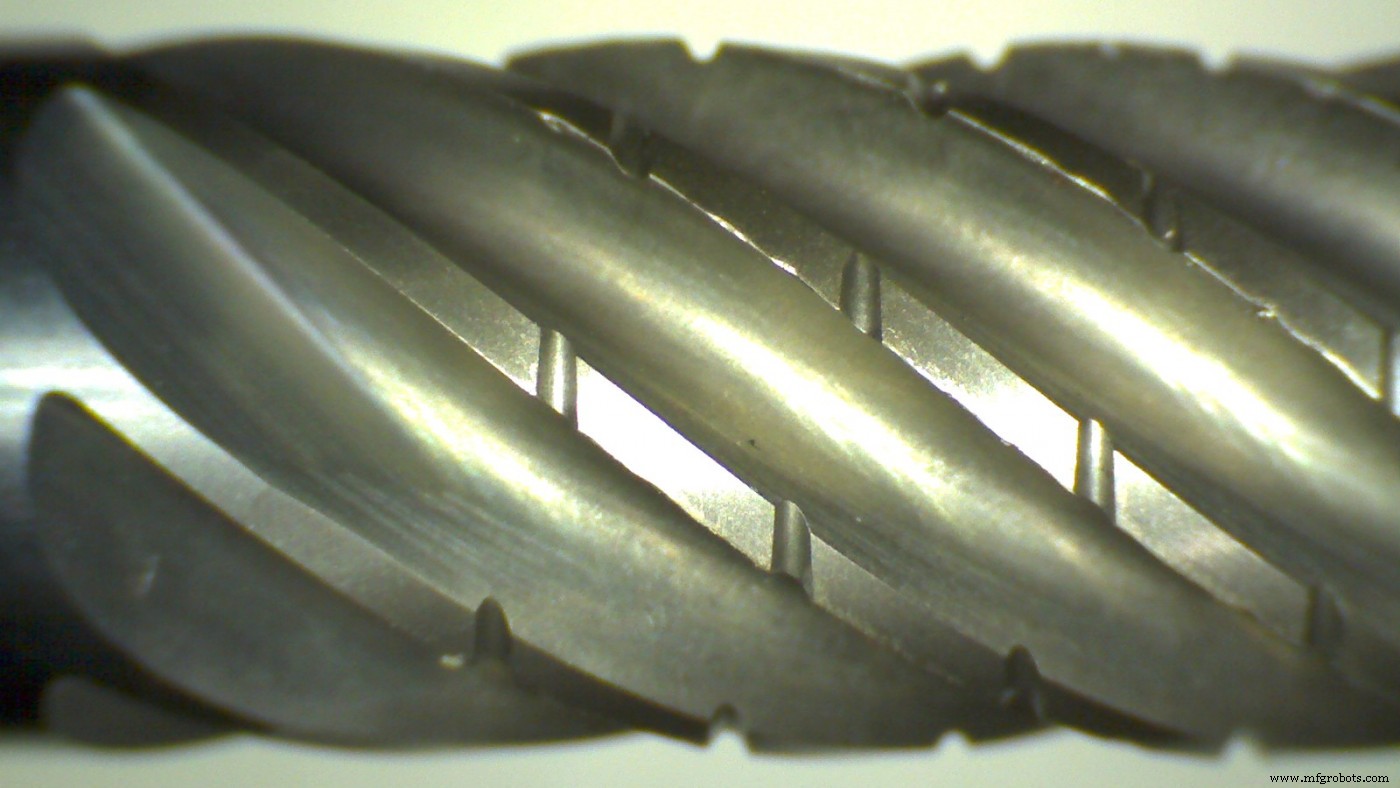
Helical biedt veel verschillende opties voor Titanium-frezen in HEM-toolpaths. Tijdens testen besloot het team bij Geospace voor Helical EDP 59424, een 3/8” diameter, 7-snede, hoekradius eindfrees. Deze tool heeft variabele toon-geometrie en versetzte spanbrekers voor optimale span-ontlading, verminderde harmonische trillingen en geminimaliseerde gereedschapsdruk, alsook Helical's Aplus coating voor hoge-temperatuurbestendigheid, verminderde slijtage en verbeterde gereedschapslevensduur.
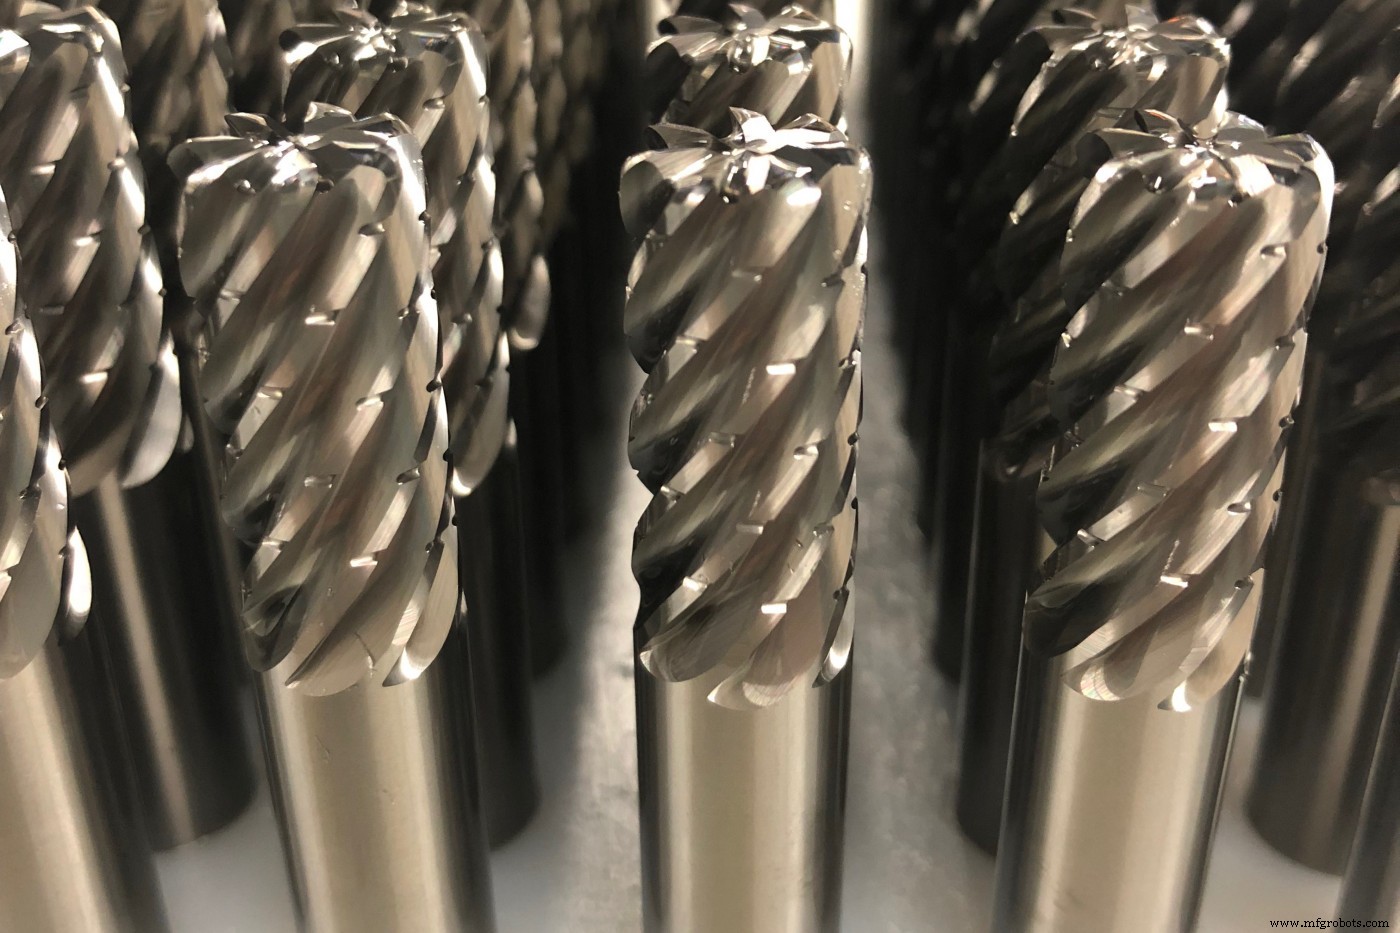
Bij de afwerk-toolpath besloot Geospace voor Helical EDP 82566, een 3/8”, 6-snede, vierkante eindfrees uit Helical's bekende HEV-6 productlijn. Deze tool had een variabele toon-ontwerp om trillingen te mitigeren en een superieure afwerking te achterlaten. Terwijl Helical ook diverse gereedschappen aanbiedt voor afwerk-toolpaths in Titanium, leverde deze tool tijdens testen Geospace de beste afwerking voor hun specifieke onderdeelgeometrie.
De “Helical Difference” Ervaren
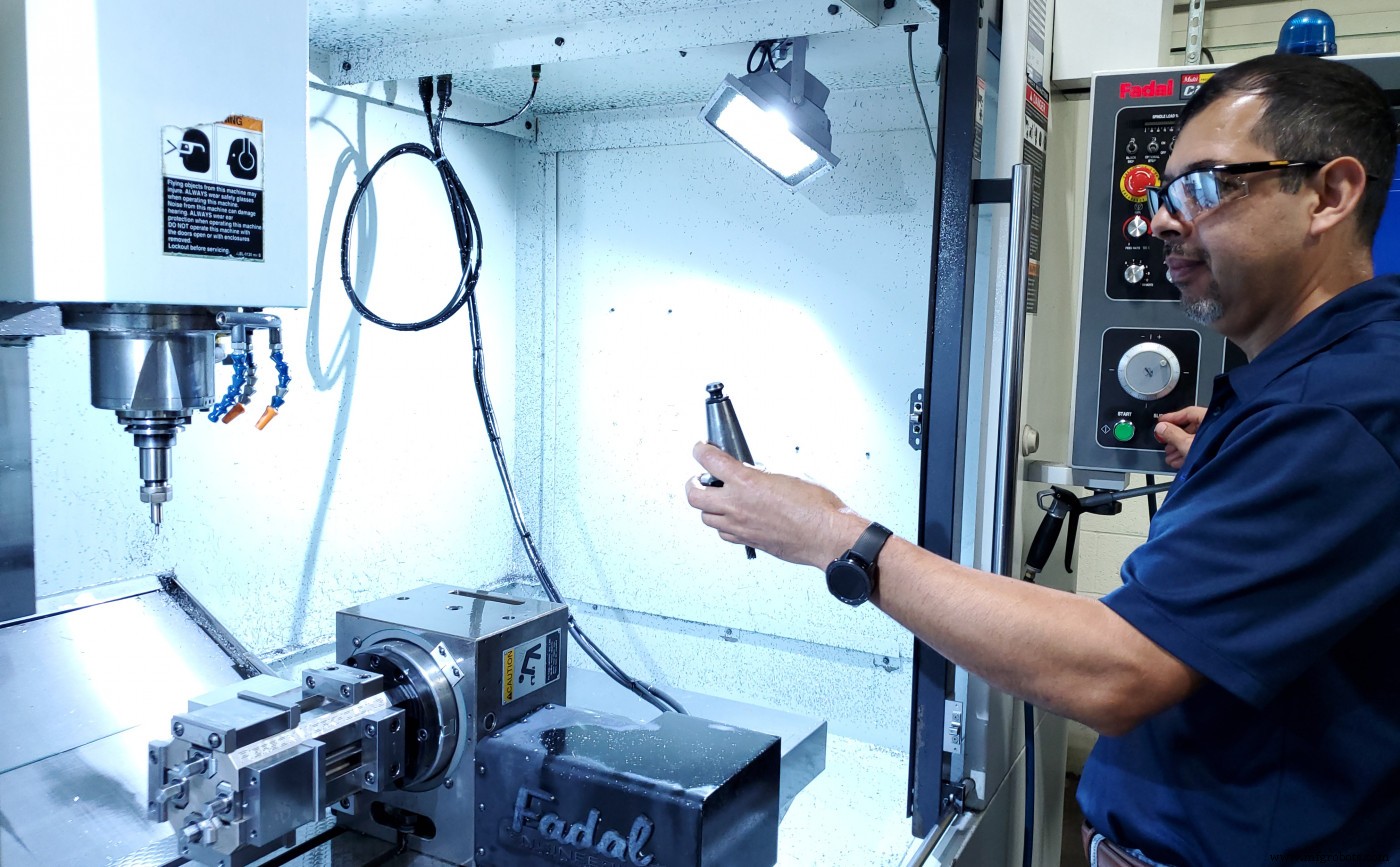
Met de nieuwe tools op de plek, bereikte Sosa's team Helical om hulp te vragen bij het instellen van snelheden en voeders. Het Helical tech-team kon hen instellen op Machining Advisor Pro, een geavanceerde snelheden-en-voeders calculator ontwikkeld door de experts achter Helical Solutions tooling. Met deze “wonderwerker” applicatie in hun arsenaal, kon het team hun nieuwe gereedschappen gemakkelijk instellen voor hun specifieke materiaalkwaliteit, snijdiepte en machine-opstelling.
Het team zag directe positieve resultaten en kostenbesparingen op deze job. Ze konden hun ruwfrees-toolpaths verhogen tot 4.500 RPM en 157 IPM. De afwerk-pad bleef grotendeels hetzelfde, maar resulteerde in een aanzienlijk verbeterd eindonderdeel. In totaal daalde de cyclus-tijd van 15 minuten 22 seconden per onderdeel naar 12 minuten 17 seconden per onderdeel, wat geweldig was, maar de verbetering in gereedschapslevensduur was waar Sosa het meest onder de indruk was.
Met de nieuwe Helical eindfrees in de zaak, kon Geospace beide tools draaien voor 580 onderdelen met zeer minimale slijtage op het gereedschap. Dit was een bijna 1000% verbetering in gereedschapslevensduur voor hun ruwfrees-passen en een 483% verbetering in gereedschapslevensduur voor de afwerk-operatie. In totaal kon één ruwfrees-tool meer dan 42 uur in de snede duren voordat het vervangen hoefde te worden.
Het elimineren van de noodzaak voor een gereedschapswisseling elke 60 onderdelen was ook een significante tijdbesparing. Constante gereedschapswisselingen veroorzaakten serieuze machinedowntime, wat geëlimineerd werd met de langere gereedschapslevensduur die ervaren werd met de Helical eindfrezen. Wat lijkt op een kleine ongemak zal echt oplopen tot tientallen uren bespaarde tijd over de loop van een paar maanden voor Sosa's team.
Geospace was verheugd over de resultaten die ze zagen op deze Titanium-job, omdat ze nooit lange gereedschapslevensduur in Titanium met enige andere concurrent-merken hadden ervaren. Sosa en zijn team zijn enthousiast om Helical Solutions producten op al hun andere jobs voort te zetten en door te werken met Kanigowski en het Helical tech-team aan het instellen van tool-selectie en snelheden/voeders op toekomstige projecten.
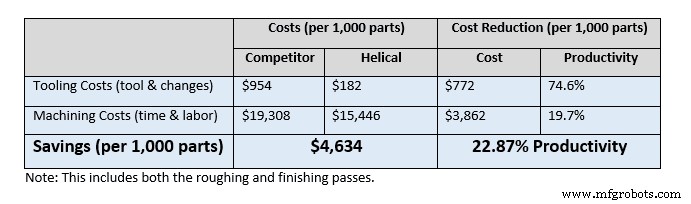
Zie hieronder voor een head-to-head afschrijving van de Helical eindfrezen prestaties in termen van totale kosten en productiviteitswinst versus die van de concurrent. Deze getallen zijn gemeten per 1.000 onderdelen, rekening houdend met toolkosten, gereedschapswissel-tijd, arbeidskosten, draaiparameters en cyclus-tijden.
CNC machine
- Titaan bewerking meester worden: De beste freesgereedschappen selecteren voor superlegeringen
- Productie optimaliseren met Y-as bewerking: Instellingtijden en kosten reduceren
- Grafiet bewerken beheersen: gereedschappen, koeling en veiligheidstips
- Titanium bewerken onder de knie krijgen: Expert technieken & toolselectie voor legeringen
- Miniature frezen beheersen: Precisie & prestaties verhogen
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- Premium CNC-bewerking & gereedschapsbouw diensten in Portland, Oregon
- CNC-bewerkingskosten Verlagen: Bewaarde Strategieën voor Precisie & Besparing
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- Kernfactoren die prijzen drijven in precisie CNC-bewerking
- IMTEC Deuroplossingen: ongekende veiligheid en kosteneffectieve toegangscontrole