



7 bewezen strategieën om aluminiumdeformatie in CNC-bewerking te voorkomen
Aluminium is een belangrijk industriële grondstof. Vanwege zijn relatief lage hardheid en grote thermische uitzoetingscoëfficiënt, kan het gemakkelijk vervormen wanneer het in dunwandige en dunne platen onderdelen bewerkt wordt. Naast het verbeteren van gereedschapsprestaties en het elimineren van de interne spanning van het materiaal van tevoren, zijn er verschillende stappen die genomen kunnen worden om de vervorming van het materiaal zoveel mogelijk te verminderen.
1. Symmetrische bewerking
Voor aluminiumonderdelen met een grote bewerkingsoverslag is het noodzakelijk om een excessieve concentratie van warmte te vermijden om betere warmteafvoering te creëren en thermische vervorming te reduceren. De methode die genomen kan worden om dit te bereiken heet symmetrische verwerking.
Stel u voor, bijvoorbeeld, dat een 90 mm dikke aluminiumplaat moet worden gefreesd tot 60 mm dik. Als de freeszijde onmiddellijk omgedraaid wordt naar de andere kant, omdat elk oppervlak tot de eindmaat verwerkt wordt, zal de continue bewerkingsoverslag groot zijn, wat het probleem van warmteconcentratie zal veroorzaken en de vlakheid van de legeringsplaat zal slechts 5 mm kunnen bereiken.
Als de symmetrische verwerkingsmethode van twee kanten herhaaldelijk wordt gebruikt, kan elk oppervlak ten minste twee keer verwerkt worden tot de eindmaat bereikt is, wat goed is voor warmteafvoering, en vlakheid kan gecontroleerd worden op 0,3 mm.
2. Gestratificeerde meervoudige bewerking
Wanneer er meerdere caviteiten op de aluminiumlegeringsplaat onderdelen zijn, is het gemakkelijk om de caviteitswand te vervormen door ongelijke kracht. De beste manier om het probleem op te lossen is een gelaagde meervoudige verwerkingsmethode te nemen, wat betekent dat alle caviteiten tegelijkertijd verwerkt worden.
In plaats van het onderdeel in één keer te voltooien, kan het onderdeel in verschillende lagen verdeeld worden en laag voor laag tot de vereiste maat verwerkt worden. De kracht die op de onderdelen wordt toegepast zal meer uniform zijn en de kans op vervorming zal kleiner zijn.
3. Selecteer geschikte snijparameters
Snijvermogen en resulterende snijwarmte kunnen verminderd worden door geschikte snijparameters te selecteren. In het mechanische bewerkingsproces, als de snijparameters groter zijn dan normaal, leidt dit tot overmatige snijkracht, wat de vervorming van de onderdelen gemakkelijk kan veroorzaken, evenals de stevigheid van de spindel en de duurzaamheid van het gereedschap beïnvloeden.
Van alle factoren van snijparameters is de grootste invloed op snijkracht de hoeveelheid achterste snijdiepte. Maar terwijl het verminderen van het aantal snijgereedschappen gunstig is om te garanderen dat onderdelen niet vervormen, zal de verwerkingsefficiëntie tegelijkertijd verminderen.
Het high-speed frezen van numerieke controle bewerking kan dit probleem oplossen. Door de achterste snijdiepte te verminderen, de voeding te verhogen en de snelheid van de machine te verbeteren, kan bewerking de snijkracht verminderen en de verwerkingsefficiëntie garanderen.
4. Optimaliseer vermogen van snijgereedschappen
Het materiaal en geometrische parameters van snijgereedschappen hebben een belangrijke invloed op snijkracht en snijwarmte. De juiste selectie van snijgereedschappen en parameters is daarom zeer belangrijk voor het verminderen van de bewerkingsvervorming van onderdelen.
Geometrische parameters van een gereedschap die de prestaties kunnen beïnvloeden:
Voorhoek
De voorhoek moet correct geconfigureerd worden om de messterkte te behouden, anders zal de scherpe rand verslijten. Het correct instellen van de voorhoek kan ook snijvervorming verminderen, soepel spaanverwijdering garanderen en snijkracht en snijtemperatuur verlagen. Gebruik niet het negatieve voorhoekgereedschap.
Achterhoek
De grootte van de achterhoek heeft een direct effect op zowel flankenslijtage als bewerkte oppervlaktekwaliteit, en snijdeikte is een belangrijke parameter om te overwegen bij het configureren van de achterhoek. Bij ruwfrezen, de grote voedsnelheid, zware snijbelasting en grote warmte betekenen dat het gereedschap rekening moet houden met warmteafvoering. De achterhoek moet daarom kleiner zijn. Bij precisiefrezen zijn echter scherpe randen vereist om de wrijving tussen de flank en het bewerkte oppervlak te verminderen en elastische vervorming te reduceren. In deze gevallen moet de achterhoek groter zijn.
Helixhoek
Om frezen stabiel te maken en de freeskracht te verminderen, moet de helixhoek zo groot mogelijk zijn.
Hoofd-afwijkingshoek
Het correct verminderen van de hoofdafwijkingshoek kan de warmteafvoering verbeteren en de gemiddelde temperatuur van het bewerkingsgebied verlagen.
De fysieke conditie van snijgereedschappen verbeteren
Het verminderen van het aantal freestanden kan de capaciteit verhogen, wat nuttig kan zijn bij het verwerken van aluminiumlegering. Vanwege de eigenschappen van aluminiumlegering, is de snijvervorming groter, en is een grote capaciteit voor spaanruimte nodig.
De straal van de bakbodem moet groter zijn en het aantal freestanden lager. Bijvoorbeeld, twee freestanden worden gebruikt voor de frees onder 20 mm, en drie freestanden worden gebruikt in de frees van 30 ~ 60 mm om vervorming van dunwandige aluminiumlegeringsonderdelen te voorkomen door verstoppingen van de spaan.
Precisie slijpen van freestanden
De ruwheid van de snijrand van freestanden moet minder zijn dan Ra=0,4µm. Voor het gebruik van de nieuwe messen, gebruik fijn olie stenen om de voor- en achterranden van de tanden licht te slijpen om graten en lichte zigzagpatronen te elimineren. Op deze manier kan niet alleen snijwarmte verminderd worden, snijvervorming kan ook geminimaliseerd worden.
Strikt controle van gereedschapslijst
Wanneer gereedschappen verslijten, neemt de oppervlakteruwheid van het werkstuk toe, de snijtemperatuur stijgt en de werkstukvervorming neemt toe. Daarom, naast het selecteren van gereedschapsmaterialen met goede slijtvasteheid, mag de gereedschapslijststandaard niet groter zijn dan 0,2 mm, anders kunnen opgebouwde noduli ontstaan. Bij het snijden mag de temperatuur van het werkstuk niet 100 graden overschrijden om vervorming te voorkomen.
5. Verschillende benaderingen
Ruwfrezen en afwerken vereisen verschillende benaderingen. Ruwbewerking vereist het snijden van het overbodige materiaal op het blanco oppervlak in de kortste tijd met de snelste snijsnelheid, vormend de geometrische contour die vereist is voor afwerken. De nadruk ligt hier op de verwerkingsefficiëntie en de snelheid van materiaalverwijdering.
Afwerkende bewerking daarentegen vereist hogere bewerkingsnauwkeurigheid en oppervlaktekwaliteit. De nadruk moet gelegd worden op freeskwaliteit. Aangezien de snijdeikte van de freestanden afneemt van het maximum naar nul, zal het verhardingsfenomeen van de bewerking sterk worden verminderd en de vervorming van de onderdelen tot een bepaalde mate onderdrukt.
6. Tweemaals compressie van dunwandige onderdelen
Bij het bewerken van dunwandige aluminiumlegeringsonderdelen, kan spankracht vervorming veroorzaken. Om de vervorming van het werkstuk door spannen te verminderen, moeten de gespannen onderdelen voor het afwerken van de eindmaat losgemaakt worden, druk vrijgegeven en onderdelen hersteld naar hun oorspronkelijke vorm voordat druk een tweede keer toegepast wordt.
Het tweede persactiepunt is het beste op het steunoppervlak, en de spankracht moet in de richting van de grootste stijfheid zijn. Als alles correct is, moet de compressiekracht in staat zijn om het werkstuk vast te houden zonder los te raken. Deze methode vereist een ervaren operator, maar kan garanderen dat de vervorming van bewerkte onderdelen geminimaliseerd wordt.
7. Boren en frezen
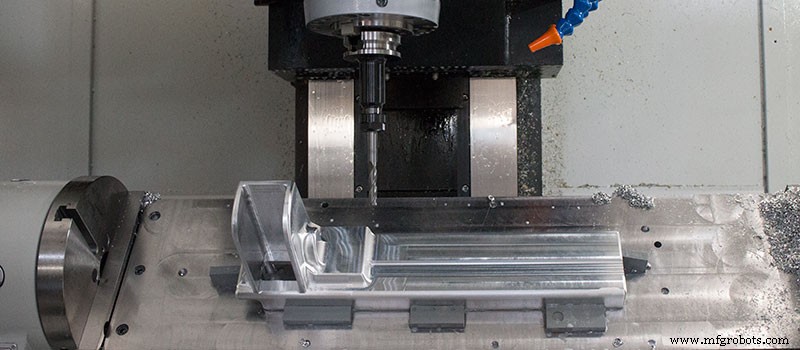
Het bewerken van onderdelen met een caviteit brengt zijn eigen problemen met zich mee. Als de frees direct op onderdelen toegepast wordt, zullen sneden niet soepel verlopen door onvoldoende spaanruimte van de frees. Dit leidt tot de accumulatie van een grote hoeveelheid snijwarmte, de expansie en vervorming van onderdelen en zelfs potentiële breuk van het onderdeel of mes.
De beste methode om dit probleem aan te pakken is vooraf boren en dan frezen. Dit betreft eerst het boren van het gat met een gereedschap niet kleiner dan de frees, en dan de frees in het gat plaatsen om te beginnen met frezen.
Hopen dat de informatie die we bieden helpt. 3ERP heeft rijke ervaring met CNC-machine aluminium alsmede andere metaal- en kunststofmaterialen voor prototyping en productie. Neem gerust contact op met ons team als u verdere productieadviezen nodig heeft.
CNC machine
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- CNC-plasma snijden onder de knie krijgen: fundamentals, mechanica en prestaties – Deel 2
- CNC-plasma snijden 101: De technologie beheersen voor precisie en efficiëntie
- CNC-plasma snijden onder de knie krijgen: Essentiële tips voor hoogwaardige sneden (Deel 5)
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Factoren die CNC machining kosten beïnvloeden: Wat u moet weten
- Drie manieren waarop CNC machining de wereldwijde productie revolutie teweegbrengt
- CNC-bewerkings Groottebeperkingen: Wat Ontwerpers Moeten Weten
- Lasersnijden: Precisie CNC-bewerking voor hoogwaardige productie
- De Juiste Aluminiumlegering Kiezen voor Precisie CNC-Bewerking