



Precisie ontgrendelen: Hoe 4-as & 5-as CNC-machines complexe onderdelen maken
CNC-bewerking heeft de wereld van productie veranderd. Hoewel freesmachines — apparaten die draaiende snijters gebruiken om materiaal van een ongevormd "werkstuk" af te snijden — al sinds de negentiende eeuw bestaan, heeft de opkomst van CNC (computer numerical control) technologie in de mid-twintigste eeuw bewerking veel sneller en nauwkeuriger gemaakt.
Tegenwoordig zijn CNC-machines, die computers gebruiken om de beweging van de snijder en/of tafel te controleren, hooggevorderde apparatuur die fabricanten in staat stelt om complexe onderdelen met extrem lage toleranties te creëren.
Echter, met alle verschillende CNC-bewerkingsopties die er zijn, kan het moeilijk zijn om te weten waar te beginnen. Verschillende onderdelen vereisen verschillende bewerkingsprocessen afhankelijk van hun vorm, grootte, hoeveelheid en einddoel, dus het kiezen van het juiste CNC-proces is zelden een voor de hand liggende taak.
Een van de grootste vragen voor bedrijven die CNC-machines gebruiken betreft het aantal assen dat de machine biedt. 3-as, 4-as en 5-as machines worden allemaal vaak gebruikt, maar wat is het praktische verschil tussen hen? En nog belangrijker, welke moet u voor uw onderdeel gebruiken?
Wat zijn de CNC-machine "assen"?
Je hoofd om de meerdere "assen" van bewerking te krijgen kan verwarrend zijn — en dat met recht.
Het concept is verwarrend omdat, intuïtief, het lijkt alsof drie assen alle mogelijke vormen kunnen dekken. Door een snijder te hebben die kan bewegen langs de X, Y en Z assen (zijwaarts, vooruit en achteruit, omhoog en omlaag), zou een machine in staat moeten zijn om een werkstuk op elk punt van zijn oppervlak te snijden. Door het werkstuk handmatig op de tafel te heroriënteren op bepaalde intervallen (een nieuwe "opstelling" creërend), kan de machineoperator ook de snijder toegang geven tot elke kant van het werkstuk.
Maar hoewel veel CNC-machines slechts drie assen gebruiken, en het soort drie-as CNC-bewerking zoals hierboven beschreven voldoende kan zijn voor veel projecten, zijn er ook andere assen te benutten.
Deze extra assen zijn het resultaat van rotatie om een of twee van de X, Y en Z assen, rekening houdend met niet alleen positie, maar ook oriëntatie. In praktische termen kunnen deze assen benut worden door ofwel de snijder te draaien of de tafel met het werkstuk te kantelen.
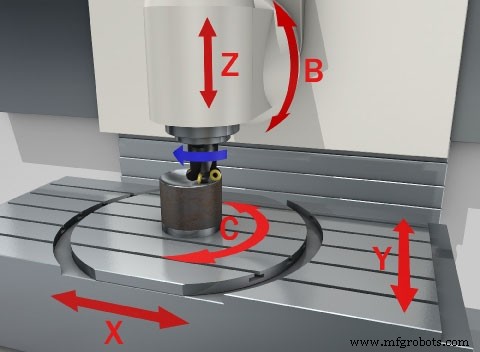
Waarom zijn 4-as en 5-as CNC-machines nuttig?
Het hebben van een CNC-machine met deze extra assen biedt veel voordelen. Aangezien ze het werkstuk vanuit verschillende hoeken kunnen snijden, kunnen 4-as en 5-as machines een onderdeel in een kortere tijdsspanne voltooien, met minder behoefte aan meerdere opstellingen. Dit heeft het afgeleide voordeel van het elimineren van onjuiste uitlijning — een risico elke keer dat het werkstuk handmatig heroriënteerd moet worden voor een nieuwe opstelling.
Een ander gerelateerd voordeel van multi-as bewerking is hoe het de noodzaak voor complexe beugels elimineert, doorgaans nodig om onderdelen op 3-as machines op hun plaats te houden.
Vanuit het perspectief van de klant is echter het grootste voordeel van 4-as en 5-as CNC-bewerking hoe het extreem complexe vormen kan produceren tot een zeer hoge standaard. Met de extra assen kan de machine in nieuwe bogen en hoeken bewegen met groter bereik en flexibiliteit. Dit resulteert uiteindelijk in de capaciteit om een breed scala aan ongewone geometrieën te creëren.
Bovendien, door een machine te hebben die zijn snijder op elke hoek kan oriënteren, kan de job geprogrammeerd worden om het werkstuk op de meest efficiënte manier te snijden — komend op een hoek die optimale snij snelheid en spaanverwijdering zal bieden, wat resulteert in een hogere kwaliteit van het afgeronde onderdeel.
De indeling is ook ideaal voor het produceren van gecontourde oppervlakken. Met een 3-as machine vereist een gebogen rand meerdere kleine sneden wat lang kan duren en zelden de perfecte afwerking achterlaat. Maar met een multi-as machine kan geleidelijke rotatie — aanpassing van de vierde of vijfde as — near-perfecte contouren produceren met een gladde afwerking.
5-as bewerking of 3+2?: Een korte gids om de juiste keuze te maken
Wanneer het om snijgereedschappen gaat, is een van de belangrijkste overwegingen die u moet maken het kiezen van hoeveel assen geschikt zijn voor uw workflow. U kunt genoegen nemen met een 3-as systeem voor relatief eenvoudige taken, maar voor complexere onderdelen heeft u misschien een upgrade nodig. Daars komen 5-as en 3+2 as machines om de hoek kijken.
Terwijl 5-as bewerking enigszins een perenniale favoriet is, heeft 3+2 ook zijn eigen specifieke plaats en serveert enkele duidelijke voordelen. 3+2 of 5-as "geïndexeerd" (of een van de verschillende alternatieve titels) is een vorm van bewerking die populariteit heeft gevonden bij gietmalshoppen en bedrijven met minder complexe printvereisten.
Laten we eens nader kijken:
Workflow verschillen
De kernverschillen tussen de twee technologieën komen neer op hoek en continu versus geïndexeerde bewerking. Dit betekent dat 3+2 bewerking of 5-as "geïndexeerde" bewerking geen continue contact van het snijgereedschap en werkstuk door alle rotatieassen handhaaft. In tegenstelling tot deze bewerkingsmodus, gebruikt gelijktijdige of echte 5-as bewerking de drie lineaire assen van de machine tool (X, Y en Z) en twee rotatieassen (A en B) tegelijkertijd, wat resulteert in complexere contour oppervlaktebewerking.
In termen van code, gebruikt 3+2 bewerking doorgaans minder complexe G-codes. Veel 5-as bewerking software leveranciers voorzien in voorzieningen voor 3+2 bewerking. Echter, 3+2 bewerking vereenvoudigt gereedschapsbewegingen omdat het effectief een drie-as machine is zonder de "twists and turns" van de spindelkop om het snijgereedschap te manoeuvreren.
Wat gebruikers in gedachten willen houden is dat ze de botsingsvermijding en programma simulatie mogelijkheden van de CAM software moeten evalueren. Toch is een van de redenen waarom 3+2 zo populair is geworden de uitgebreide beschikbare programmeerhulpmiddelen die zijn opgekroopt, dus het zou niet zoveel van een obstakel hoeven te zijn.
Overeenkomsten
In termen van gemeenschappelijke voordelen, brengen ze beiden dimensionele stabiliteit door minder opstellingen en verbeterde oppervlakteafwerking door kortere gereedschappen. Het 3+2 proces gebruikt dezelfde 3-as controle voor het freesproces, maar de bewerkingstafel kan heroriënteren en roteren in twee extra richtingen. Als resultaat kan het bewerkte object van alle kanten verwerkt worden, wat de behoefte aan opstellingen vermindert en de totale kosten verlaagt. De lagere cyclus tijden verlagen ook de kosten tijdens de operatie voor beide technologieën.
Zoals iedereen kan gissen, vereist het verwerken van onderdelen van alle vijf kanten met een enkele opstelling minder voorbereiding, en profiteert van veel kortere levertijden tijdens het opereren met betere nauwkeurigheid en elimineert de noodzaak om uw objecten van het ene apparaat naar het andere te verschuiven.
Specifieke toepassingen
5-as bewerking kan complexere eindproducten leveren, maar er zijn bepaalde manieren waarop 3+2 as uitblinkt. 3+2 as bewerking is geweldig voor onderdelen die geen extreme contourcontrole vereisen zoals beugels, beugels, behuizingen en dergelijke componenten. Als u een ontwerp met extreem fijne kenmerken moet fabriceren, kan echte 5-as bewerking het beste voor u zijn.
5-as bewerking is met name nuttig voor auto-, luchtvaart- of medische onderdelen vanwege de verbeterde kwaliteit en afwerking die het biedt. Simpel gezegd, strakkere toleranties en complexere geometrieën zijn meer geschikt voor 5-as bewerking. Echter, dit is niet het einde van de discussie. Zoals eerder vermeld, zijn er enkele duidelijke voordelen van 3+2 as bewerking die het meer wenselijk kunnen maken.
Voor één ding, is het goedkoper dan 5-as bewerking. Veelvoorkomende toepassingen voor 3+2 operaties omvatten ruwfrezen en andere agressieve high-speed bewerkingstechnieken. De kortere gereedschapslengte stelt ook onderverdiepingen in caviteiten en steile wanden in staat, een capaciteit goed geschikt voor gietmalproductie en andere werkstuktoepassingen met kurven of hoekige buisvormige vormen. In vergelijking met conventionele 3-as bewerking, gebruikt 3+2 bewerking een korter, stijf snijgereedschap dat naar het werkoppervlak kan worden gericht voor snellere voedingen en snelheden. Het belichaamt ook veel van de voordelen van 5-as bewerking zonder de zwaardere prijslabels, hoewel 5-as machines een lange weg hebben afgelegd in termen van prijs de afgelopen paar jaren.
In bepaalde gevallen kunnen beide technologieën in tandem gebruikt worden. Bijvoorbeeld, 3+2 bewerking kan toegepast worden voor ruwfrezen operaties, en opgevolgd met gelijktijdige vijf-as bewerking voor afwerkingsoperaties. Vanwege de kortere gereedschapslengte toegestaan door 3+2, leent het zich voor meer agressieve high speed bewerkingstechnieken zoals deze. 3+2 as machines kunnen ook effectief restbewerking uitvoeren in veel gevallen.
Op hetzelfde moment, 3+2 systemen en instellingen moeten niet worden gezien als een vervanging voor gelijktijdige vijf-as bewerking. Er zijn bepaalde geometrieën die absoluut 5-as systemen vereisen, zoals vlakke frezen voor het produceren van scherpe hoeken in caviteiten. Aangezien 3+2 bewerking doorgaans een bolkopfrezen gebruikt vergelijkbaar met die in 3-as bewerking, kan deze opstelling een downgrade zijn. Verschillende andere snijmodi met snijgereedschappen met kegel, lollipop of andere speciale geometrieën kunnen volledige vijf-as beweging vereisen om nauwkeurige resultaten te krijgen.
Zowel 5-as als 3+2 as bewerking hebben een plaats binnen de productie. Het is kwestie van kiezen wat het meest geschikt is voor de eigen workflow, investeringsniveau en eindproduct.
Welk proces is goed voor mij?
Aangezien 4-as en 5-as machines hoog complexe onderdelen kunnen produceren, worden ze vaak favoriet door klanten in hoge-budget, hoge-inzet industrieën zoals de luchtvaartsector. Echter, een multi-as opstelling is niet noodzakelijk voor elke job.
Als kosten de nummer één prioriteit is, is 3-as bewerking waarschijnlijk de beste optie. 3-as machines zijn goedkoper in aanschaf en vereisen minder vaardigheid om te bedienen, dus 3-as bewerking van een onderdeel neigt ertoe goedkoper te zijn dan een van de meer geavanceerde processen. En zelfs als kosten geen zorgen zijn, zijn extreem eenvoudige vormen soms het beste bij 3-as machines gelaten.
Wanneer geen van die criteria van toepassing is, wordt de keuze lastiger. En dat is waarom het vaak het beste is om een expert in CNC-bewerking te raadplegen voor advies over wat voor machine geschikt is voor een gegeven job.
Prototyping specialist 3ERP is een van de toonaangevende CNC-bewerkingsbedrijven, en een van een select aantal dat 4-as en 5-as bewerking kan bieden naast de meer gangbare 3-as variant. Onze HAAS CNC-freesdiensten zijn van de beste beschikbaar, en de ingenieurs van het bedrijf hebben veel jaren ervaring in het vak. 3ERP biedt ook een breed scala aan materialen, waaronder kunststoffen zoals ABS, Teflon en PEEK, en metalen zoals aluminium, staal en titanium.
Spreek 3ERP over uw CNC-bewerkingsbehoeftes om te ontdekken of 4-as of 5-as bewerking de beste oplossing kan bieden voor uw project.
CNC machine
- Hoe een CNC-router uw bedrijfsoperaties kan transformeren
- Hoe CNC-Machines de Moderne Productie Revolutieerden: 24/7 Precisie en Efficiëntie
- CNC-Machines Uitgelegd: Hoe Ze Werken en Moderne Productie Drijven
- Hoe CNC-Machines Bedrijfsgroei Kunnen Drijven En Efficiëntie Boosten
- Onderdelen Verbeteren met 3D-Geprinte Roosterstructuren
- Verzinking Uitgelegd: Hoe Zinkcoatings de Levensduur van Metaalonderdelen Verlengen
- 4-as CNC-machines begrijpen: Voordelen en vergelijking met 3-assysteem
- Veilige CNC-bediening Beheersen: Een Uitgebreide Stapsgewijze Gids
- Vier Essentiële CNC-geproduceerde Componenten voor Diverse Industriële Toepassingen
- Precisie-onderdelen & componentafwerkingsservices
- CNC Machines Uitgelegd: Typen, Componenten en Belangrijkste Voordelen