



5-as programmeren beheersen: Tool Axis, botsingscontrole en best practices
 Als je tien verschillende 5-as programmeurs vraagt om hetzelfde enkele deel te programmeren, krijg je waarschijnlijk tien verschillende bewerkingsstrategieën. Afhankelijk van ervaring, machineconfiguratie, CAM-software, tooling, werkhouder, en een myriade van andere criteria ziet iedereen het pad dat ze moeten afleggen net een beetje anders. Maar ze leiden allemaal naar dezelfde plek... een met succes voltooide deel. Dit artikel zal deel één zijn in een meerdelige serie over 5-as programmeren.
Wanneer je begint met programmeren in 5-as NC, zul je snel beseffen dat een van je eerste obstakels zal zijn om de impact te begrijpen van de uitputtende hoeveelheid controleparameterinstellingen. Het instellen van één van deze parameters op onjuiste wijze kan zeker het verschil betekenen tussen succes en mislukking bij het genereren van je gewenste toolpad - omdat elk van deze parameters een belangrijke taak heeft om te vervullen voor toolas- en botsingscontrole.
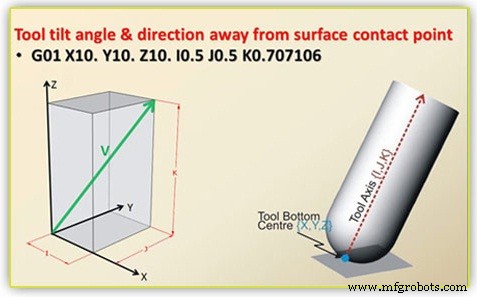
Tool Axis Control parameters dicteren hoeveel en in welke richting het gereedschap kantelt, en hoe die kanteling gecontroleerd en gedreven wordt doorheen het bewerkingsproces. Gangbare kenmerken zoals lijnen, oppervlakken, vlakken, punten, en ketens worden gebruikt om te controleren hoe de aangewezen kantelhoek van een gereedschap gehandhaafd wordt. Eenmaal een gereedschap gekoppeld aan een van de bovengenoemde gangbare kenmerken, zal het gereedschap die relatie tot het kenmerk behouden; daardoor de kantelhoek controlerend... als een punt of lijn aangewezen is, zal de gereedschapspunt de geprogrammeerde toolpad volgen, maar de bovenrand van het gereedschap zal altijd wijzen naar het aangewezen punt, of de aangewezen lijn volgen om de juiste hoeveelheid kanteling te behouden zoals gespecificeerd door de programmeur. Op dezelfde manier, als een oppervlak of vlak geselecteerd is, zal het gereedschap continu de aangewezen kantelhoek behouden zoals die in relatie staat tot het geselecteerde oppervlak of vlak als controlekenmerk.
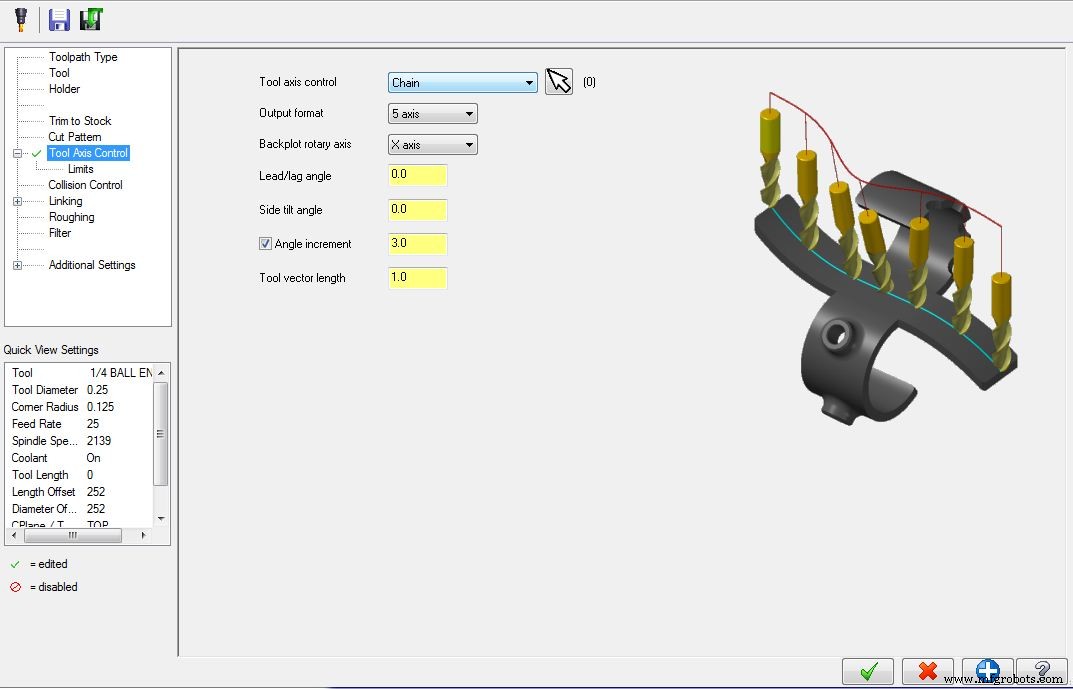
Naast - of in samenwerking met - het gebruik van geometrische kenmerken, kunnen ook lead, lag, en zij-kantelhoeken aangewezen worden om de toolas-kanteling te controleren. In het geval van een lead of lag hoek, is de aangewezen kantelhoek in relatie tot de bewegingsrichting... lead hoeken kantelen mee met de bewegingsrichting, alsof het voor het gereedschap uitsteekt; en lag hoeken kantelen weg van de bewegingsrichting, alsof het gereedschap achter de snede achterblijft. Zij-kantelhoeken worden aangewezen als positieve of negatieve graden, en zullen het gereedschap opdragen om naar de linker of rechter kant van de bewegingsrichting te kantelen.
De programmeur moet ook leren de botsingscontrole parameters te gebruiken, welke limieten zijn die het gereedschap beïnvloeden en hoeveel, en in welke richting, een gereedschap mag kantelen... ongeacht de gebruikte toolas-controle methode. Het toestaan dat het gereedschap blindelings kantelt, zonder enige rekening te houden met limieten, kan het gereedschap of de gereedschaphouder laten botsen met het werkstuk of de machine zelf, wat een botsing veroorzaakt. Leren om zowel de Tool Axis Control als Collision Control parameters effectief te gebruiken is een van de dingen die een goede 5-as programmeur van een grote 5-as programmeur kan scheiden.
Een veelvoorkomende vraag zou kunnen zijn waarom we het gereedschap in de eerste plaats hoeven te kantelen. Waarom niet simpelweg het gereedschap verticaal houden ten opzichte van het te snijden oppervlak zoals we doen in 3-as bewerking? Het antwoord waarom we het gereedschap in 5-as bewerking kantelen is omdat we het kunnen! Het kantelen van de frees is meest gemeenschappelijk voor tooling met een hoekradius, en niet voor vierkante hoek gereedschappen zoals platfrezen. De mogelijkheid om het gereedschap te kantelen betekent dat we snijden op de radius en niet op de bodemcentrum van de frees - wat ons betere controle geeft over spanbelasting en voedsnelheden, en ons een veel betere oppervlakteafwerking en langere gereedschapslevensduur geeft. Aangezien de bodemcentrum van een draaiend gereedschap geen effectieve snelheid heeft, voert het gebruik van een verticaal uitgelijnd gereedschap meer uit alsof het gesleept wordt, in plaats van te snijden langs de toolpad.
CNC machine
- Schokbestendige toolstalen: poincon- en matrijsprestaties meesteren
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Uitgebreide Gids voor Ponstangen en Hun Primaire Toepassingen
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Meester 5-as CNC programmeren met gereedschapsvectoren: Een praktische gids
- Ontdek de kracht van Computer-ondersteunde Fabricage: Verhoog efficiëntie, nauwkeurigheid en marktsnelheid
- CNC-machine gereedschapsnauwkeurigheid & precisie verbeteren: een uitgebreide gids
- G- en M-Codes Onder de Knie: De Ultieme CNC-Programmeerhandleiding
- CNC canned cycli: voordelen & nadelen voor efficiënte bewerking
- CNC gereedschapvoorafsteller & meting: essentiële gids voor precisie en efficiëntie
- CNC-programmeren onder de knie krijgen: principes, toepassingen en G-code expertise