



De juiste 5-as strategie kiezen: Een praktische gids
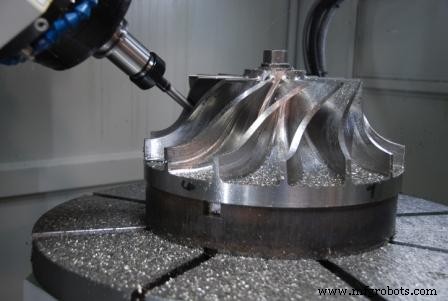 Net als de overvloed aan toolas- en botsingscontrole parameters die we in vorige week's blogartikel bespraken, hebben CAM-systemen ook een diverse selectie aan toolpadstrategieën om uit te kiezen - en elk van hen heeft hun passende plaats in 5-as. Maar net als alles anders in multi-as programmeren, spelen de ervaring van de programmeur, en de daadwerkelijke machineconfiguratie een grote rol in de selectie van de geschikte toolpad voor een bepaalde toepassing. Zoals ik eerder zei, als je tien verschillende programmeurs vraagt om hetzelfde deel te programmeren, is het resultaat waarschijnlijk tien volledig verschillende bewerkingsstrategieën. Andere factoren, zoals het aantal te bewerken stukken, de toegewezen tijd voor het voltooien van het project, het gespecificeerde materiaal, en beschikbare tooling kunnen ook een significante rol spelen in het toolpadselectieproces; maar het vaardigheidsniveau en de ervaring van de programmeur zal altijd de grootste impact hebben.
Curve multi-as, zwervende snede, vloeistoflijn, multi-oppervlak, poort, rotair... welke toolpad is de juiste? Hoewel elk van deze keuzes iets substantiëels te bieden heeft, zullen de meeste programmeurs - weer, gebaseerd op hun ervaringsniveau en lessen geleerd uit eerdere projecten - neigen naar een of meer van deze als hun favoriete "go-to" oplossingen voor 5-as programmeren. Echter, ongeacht welk deel je programmeert, of in welke industrie je werkt, geldt er één regel die bijna altijd klopt bij het selecteren van een bewerkingsstrategie... K.I.S.S. Dit acroniem kan op veel dingen in het leven toegepast worden, en het selecteren van NC-programmeerstrategieën is zeker een van hen... vooral 5-as strategieën! Voor wie het niet kent, staat dit acroniem voor... Keep It Simple Stupid.
Hoewel ingewikkelde gelijktijdige 5-as machinebeweging echt cool en spannend is om te bekijken - en meestal wat mensen automatisch voorstellen als je 5-as bewerking noemt - wordt je meestal het beste bediend om er zo veel mogelijk van af te blijven als dat mogelijk is. Met alle vijf assen die tegelijkertijd bewegen, terwijl de gereedschapspunt diep in kenmerken op het deel zit, en het gereedschapslichaam en de gereedschaphouder constant kantelen en steeds dichter bij het werkhouderapparaat en de machinestructuur komen met elke pas, kun je zien hoe snel het stressniveau kan oplopen voor de arme machineoperator die de korte straw getrokken heeft, en verantwoordelijk is voor het uitproberen van de eerste run van dit angstaanjagende proces... terwijl hij de stem van de eigenaar in zijn hoofd hoort schreeuwen: "je mag mijn nieuwe machine niet crashen!". Nu, je zou je misschien afvragen: als gelijktijdige 5-as niet het antwoord is, wat dan? Het antwoord is 5-zijdig, of 3+2 programmeren.
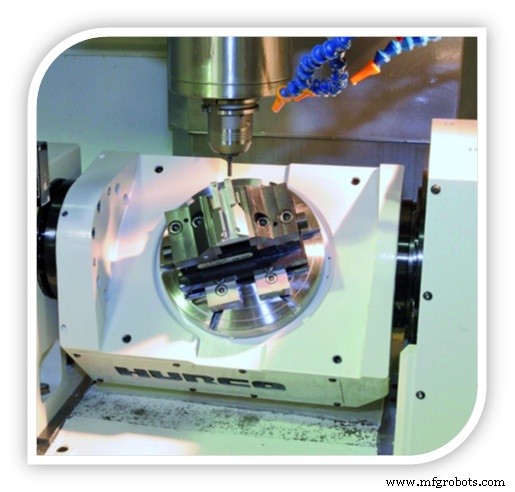
Hoewel er zeker enkele producten zijn, zoals wieltjes voorbeeld, die simpelweg gelijktijdige beweging vereisen om het gereedschap in staat te stellen ingewikkelde kenmerken op het werkstuk te bereiken, kan de overgrote meerderheid van delen met succes bewerkt worden door simpelweg de twee extra rotatieassen te gebruiken om het deel op een bepaalde hoekgerichte oriëntatie te positioneren - en dan kun je een simpel 3-as toolpad gebruiken om de benodigde kenmerken te bewerken. Niet alleen is dit een eenvoudigere en veiligere aanpak, maar de resulterende cyclus tijd zal ook korter zijn. Bij het programmeren van 5-as gelijktijdige processen, is machinebeweging altijd beperkt door de snelheid van de langzaamste rotatieas... echter, wanneer de rotatieassen alleen gebruikt worden om het deel in positie te oriënteren, dan zijn de overige lineaire assen van de machine in staat om te frezen met de snelste maximale voedsnelheid die door de besturing toegestaan is... zonder rekening te houden met de beperkingen van een van de rotatieassen.
Nu, op dit moment denk ik dat het ook de moeite waard is om te vermelden dat gewoon omdat je geen gelijktijdige strategieën gebruikt, en alleen simpele 3-as toolpadtechnologie gebruikt, je nog steeds kunt profiteren van de duidelijke reductie in meerdere opstellingen, en profiteert van veel andere kenmerken die het meest geassocieerd worden met 5-as bewerking. Bijvoorbeeld... wanneer je de rotatieassen alleen gebruikt om het deel te positioneren voor bewerking, dicteert niets dat de gereedschapas hoek loodrecht moet zijn op het te bewerken oppervlak. Positioneren naar een niet-loodrechte oriëntatie stelt je in staat om te snijden op de hoekradius van een bol- of stiernus frees, en daardoor de gewenste oppervlakteafwerking en spanbelasting controle te bereiken die meestal een gewenst resultaat is bij het overstappen naar een 5-as machine.
Zoals ik in een van mijn recente blogartikelen vermeldde (5-as... het is niet zo eng), gewoon omdat deze technologie geavanceerd is, hoeft het niet overgecompliceerd te worden. Het toepassen van het K.I.S.S. systeem op je aanpak, en het formuleren van een goed doordacht plan voordat je begint, maakt multi-as programmeren eigenlijk een tamelijk simpel concept.
CNC machine
- De Ideale Mini Graafmachine Emmer Kiezen Voor Optimale Prestaties
- Hoe de Ideale Freesboormachine voor Uw Projecten te Kiezen
- De juiste CNC-plasmasnijmachine kiezen voor uw werkplaats: een praktische gids
- De Juiste CNC-Machine Kiezen: Een Praktische Gids
- Top Metal CNC Machines voor 2022: Efficiëntie & Precisie Boost
- Ontdek onze nieuwe CNC-fabriek – uitnodiging om uw machine te inspecteren
- De Beste Materialen Kiezen voor Medische Apparaat Prototypes
- Waarom uw team machineonderhoud moet beheersen: betrouwbaarheid verhogen & kosten verlagen
- De Juiste Koppeling Kiezen voor Uw Machine: Expertsadvies voor Prestaties en Betrouwbaarheid
- De juiste kraan kiezen voor uw project: Een complete gids
- De Optimale Nikkellegering Kiezen voor Uw Toepassingen