



Mill-Turn technologie: Live-tool orientaties beheersen voor optimale prestaties
In het vorige blogartikel gingen we in op de basisprincipes van mill-turn technologie. Vandaag wil ik voortbouwen op die basis. Een gebied waar veel operators mee worstelen is tooling - met name de beschrijvingen van gereedschaphouder orientaties (radiale tools vs. axiale tools). Hopelijk kunnen we dat voor sommigen van jullie wat duidelijker maken. Ik wil ook bespreken hoe verschillende toolingopties turretsposities kunnen besparen bij het bewerken van delen met veel kenmerken en snijoperaties. Het verwerken van ingewikkelde delen zonder tekort te komen aan toolingstations is een veelvoorkomend probleem bij het maken van delen op een mill-turn machine.
Stel je hebt een machine met een 12-stations turret, en zodra je alle benodigde gereedschappen laadt om alle kenmerken van het deel te voltooien, besef je dat je niet genoeg ruimte hebt voor elk gereedschap. Wat doe je? Eigenlijk heb je twee voor de hand liggende opties...
De eerste optie is om het deel in meerdere opstellingen te draaien, de meeste kenmerken in de eerste opstelling te bewerken, en daarna de machine in te stellen voor de overige kenmerken in een afzonderlijke operatie. Hoewel dit niet de meest efficiënte manier is om dit probleem op te lossen, zou het zeker werken!
De tweede optie is om het probleem op te lossen met commercieel beschikbare multi-tool gereedschaphouders. Deze houders stellen je in staat om meer dan één gereedschap in elk turretstation te monteren, en kunnen twee, vier, of zelfs zes gereedschappen in één enkel station vasthouden. Hoewel een Y-as nodig is voor veel van deze typen houders, is het een vrij simpele oplossing voor een tamelijk complex probleem.
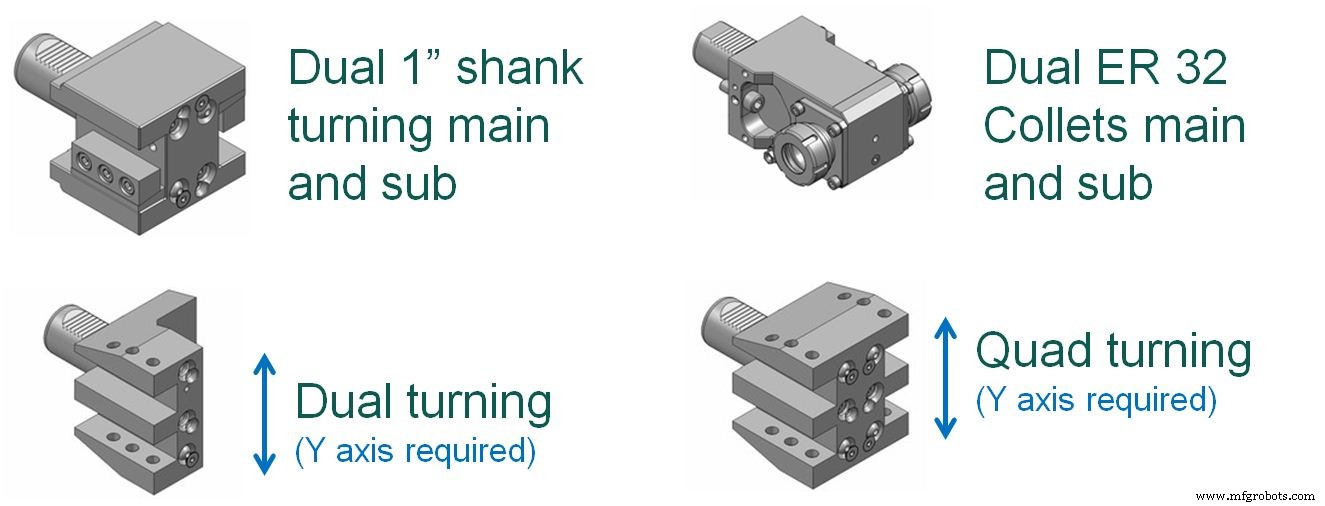
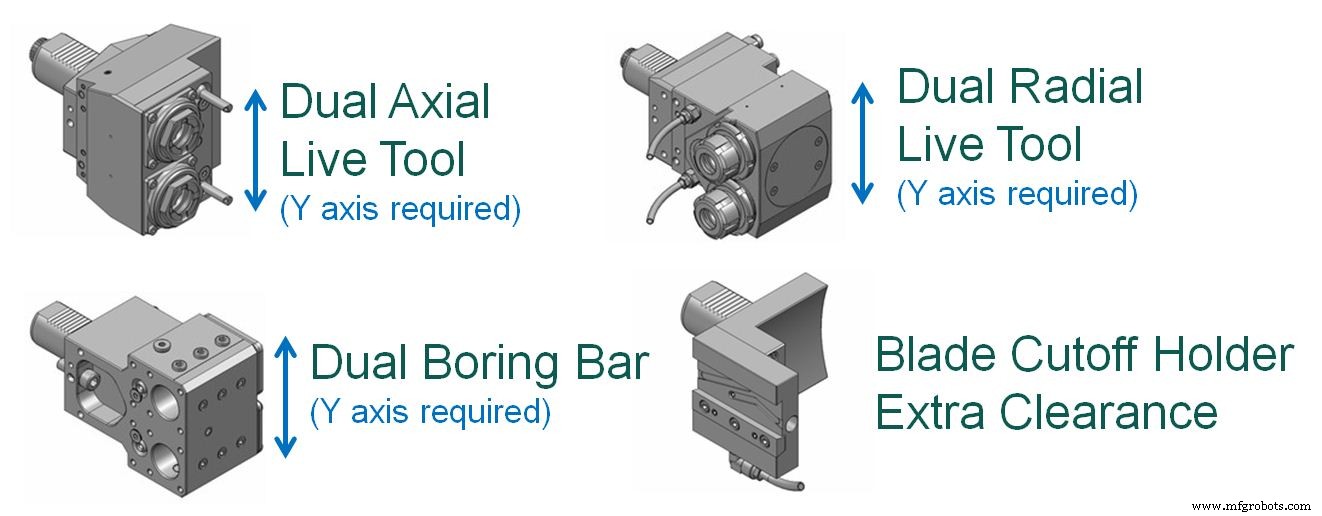
Niet alleen kunnen creatieve toolinghouders en opties helpen de uitdaging van beperkte turretstations aan te pakken, ze kunnen ook gebruikt worden om veel andere toolingbehoeftes aan te pakken zoals: vaste hoekgereedschappen, instelbare hoekgereedschappen, sleufgereedschappen, en tooling gemaakt om platte vlakken op delen (polygoon draaien) extreem snel te draaien.
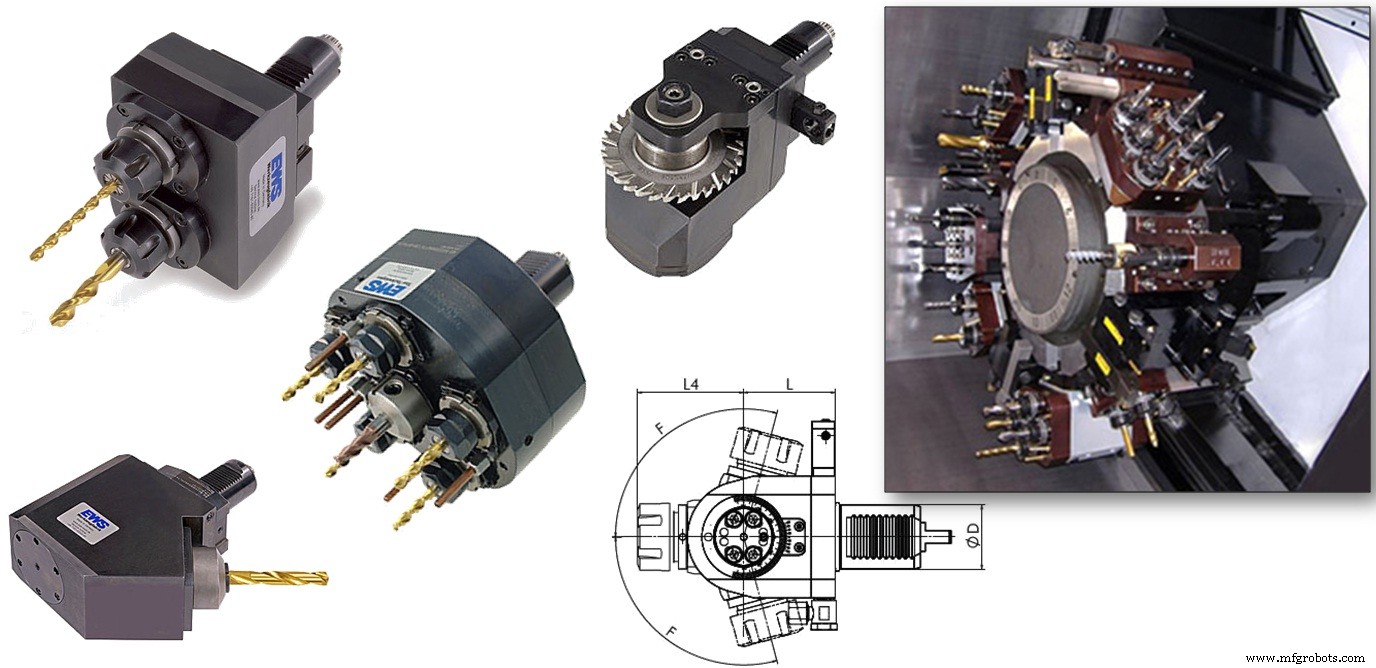
Nu moeten we de gereedschaphouder orientaties bespreken... radiale tools vs. axiale tools. Hoewel de industrie redelijk consistent is wat de beschrijving van de daadwerkelijke gereedschaphouder body betreft, ontstaat de verwarring wanneer we beginnen over het programmeren van deze tools, en hoe ze daadwerkelijk in de turret gemonteerd worden. Basis: bij toolingleveranciers (zoals Benz of Eppinger) worden alle rechthoekige gereedschaphouders die je koopt als Radiale Tools beschouwd, en alle rechte houders als Axiale Tools - maar bij programmeren is het niet zo simpel. Aangezien ik een toegewijde Hurco-gebruiker ben, zal ik uitleggen hoe wij dit aanpakken; maar elke fabrikant en programmeur (vooral bij conversationel programmeren) moet er op zijn manier mee omgaan.
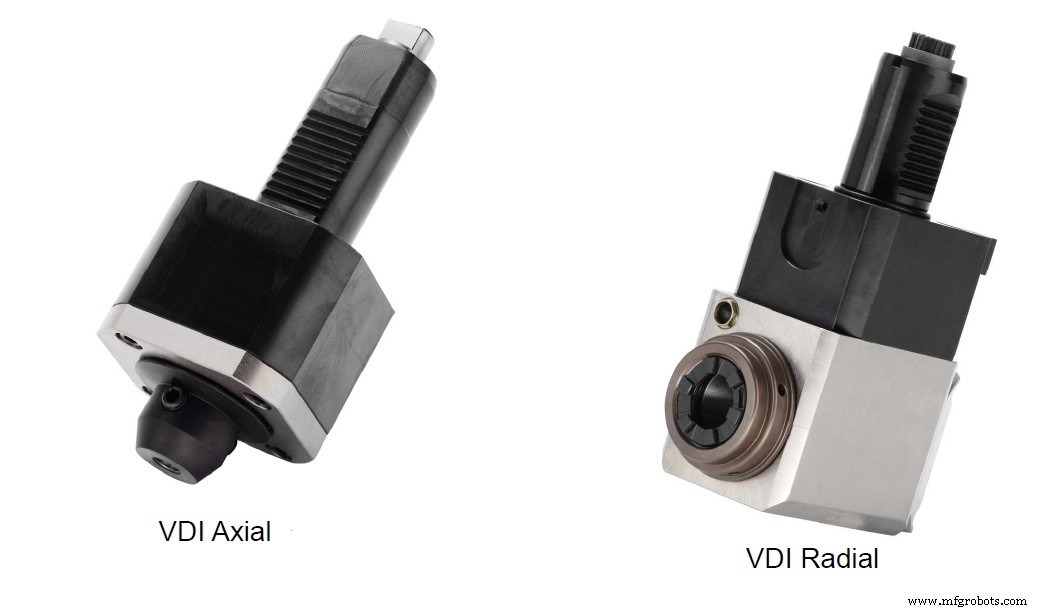
Om de uitdaging correct te begrijpen, moet je beseffen dat er twee gangbare manieren zijn waarop de tools in de turret gemonteerd worden - ofwel direct op het gezicht van de turret, ofwel rond de buitenste omtrek van de turret. ...tegen niet te zeggen dat er zelfs twee aparte typen turret-montageconventies zijn (VDI en BMT); maar dat is een onderwerp voor een andere dag. Voor ons doel laten we ons richten op het VDI-type (afbeelding hierboven).
Als je één van elke stijl gereedschaphouder in een gezichts-gemonteerde turret monteert (rechte hoek & recht), zou je de rechte houder wijzend naar de spankop hebben, en het rechthoekige gereedschap wijzend naar het midden van de spindel - parallel aan de X-as. Echter, als je ze allebei monteert in een turret waar de tools rond de omtrek gemonteerd worden, heb je de exacte tegenovergestelde situatie.
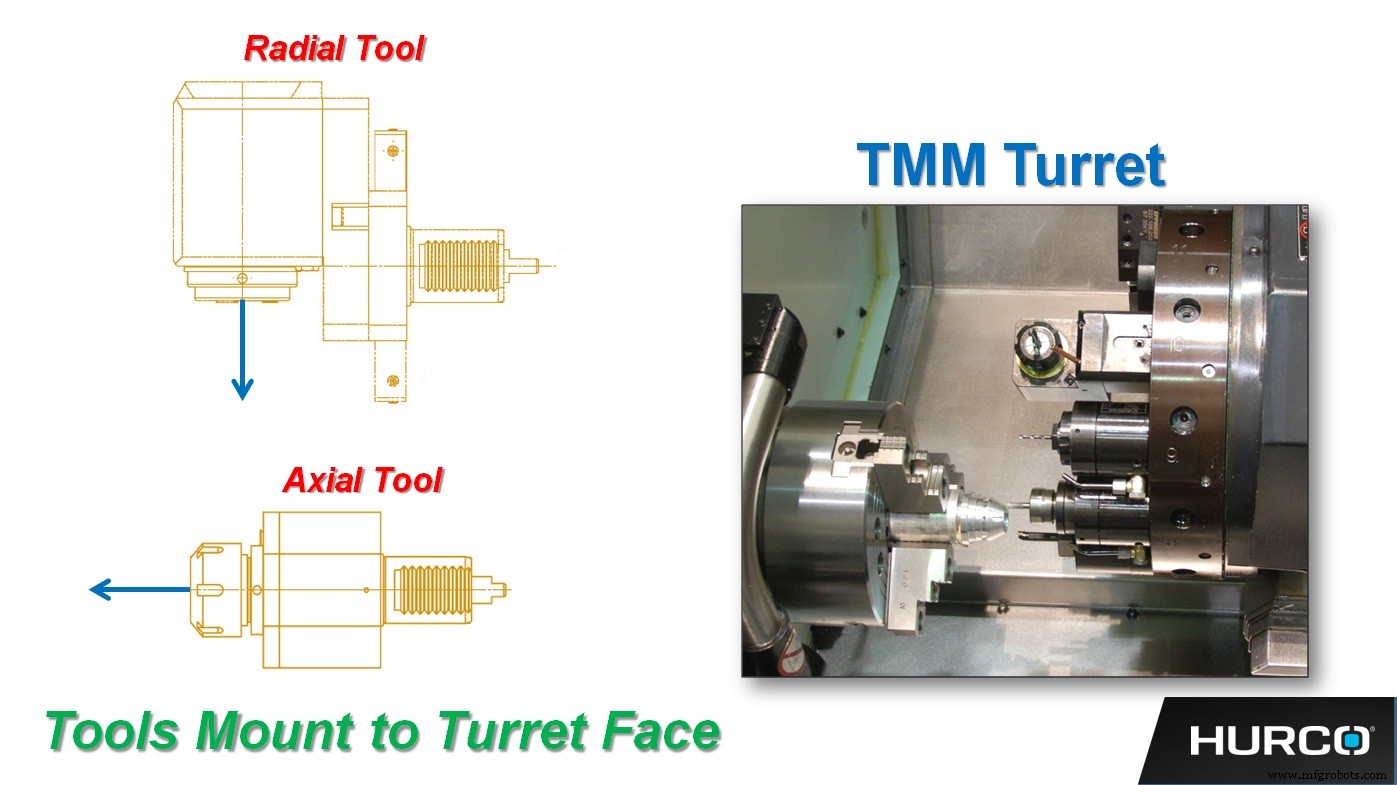
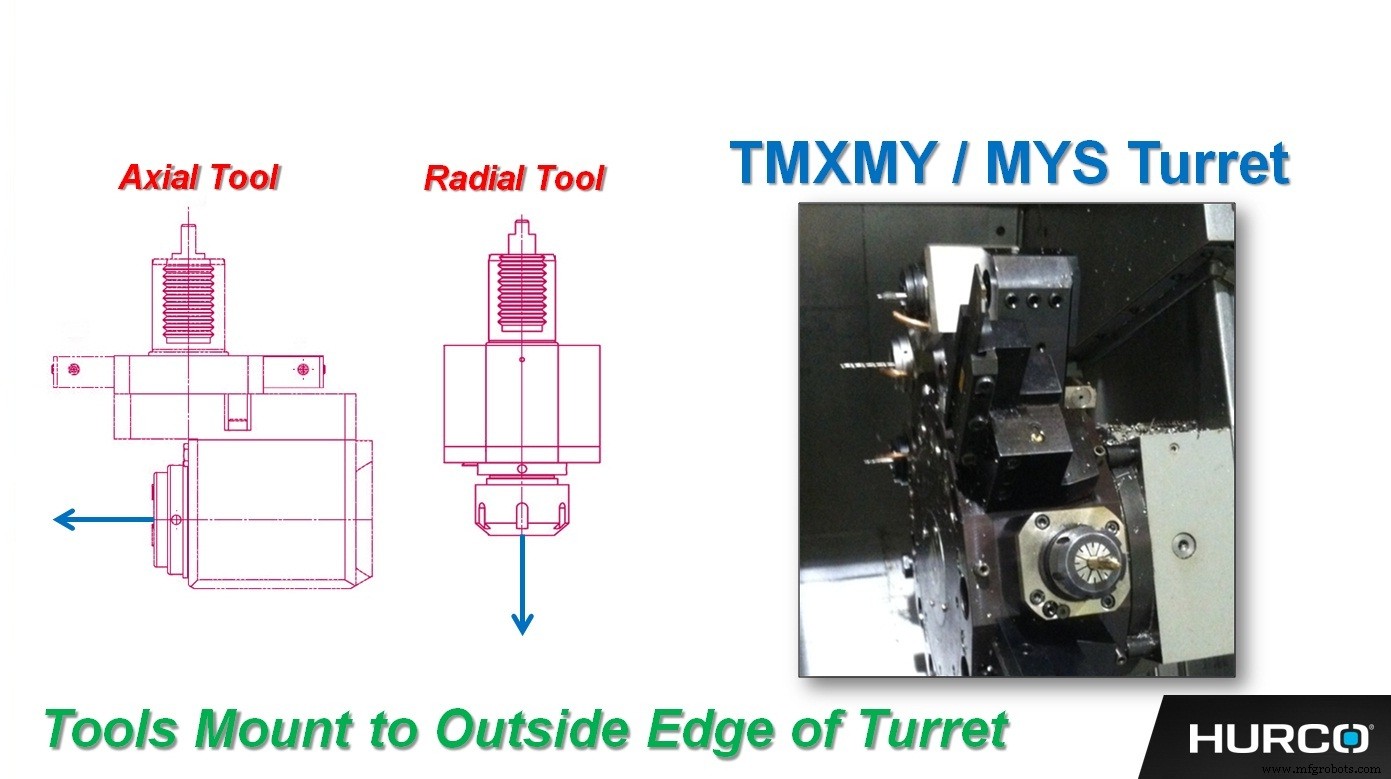
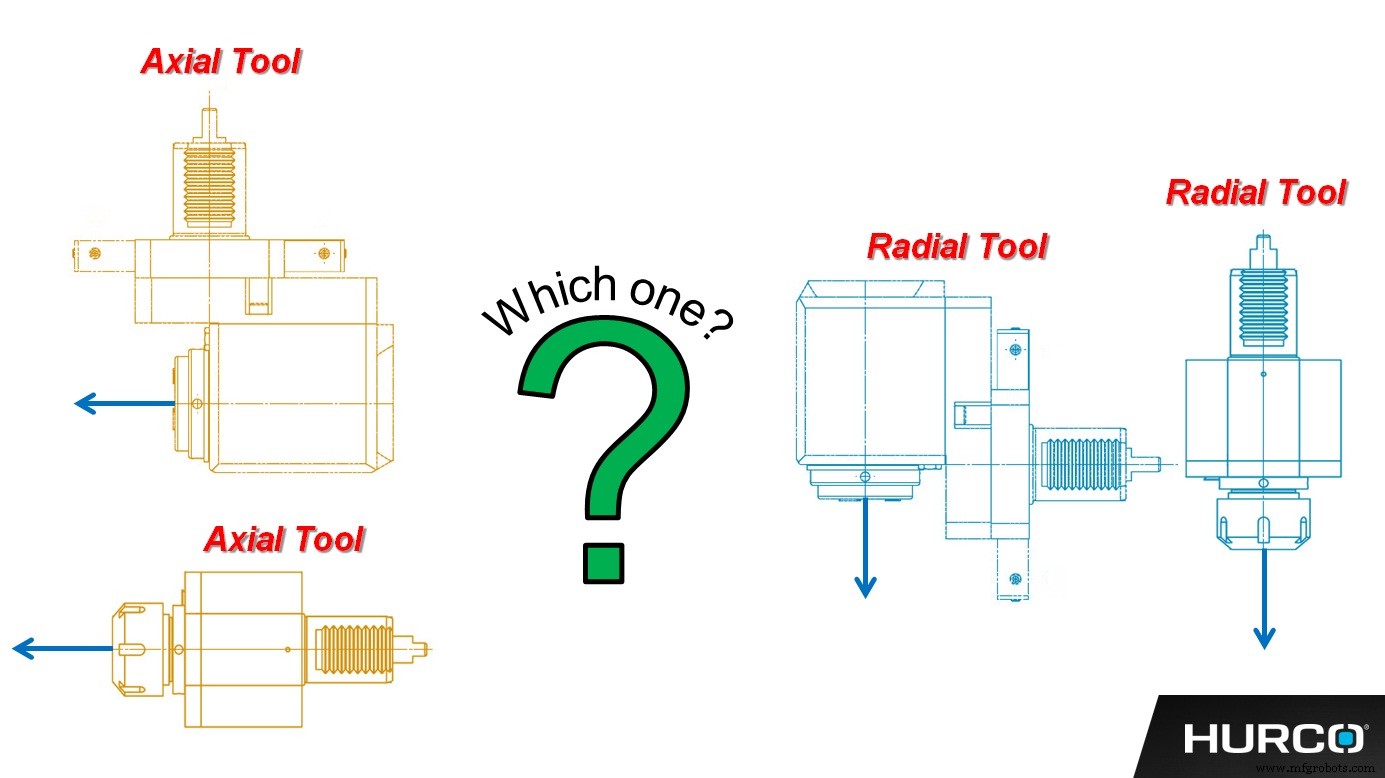
Om live tools in de Hurco-besturing te programmeren, moeten we het verschil tussen een radiale tool en een axiale tool standaardiseren. We hebben ervoor gekozen de richting te gebruiken waarin de gereedschapspunt wijst... ongeacht in welk type houder het gemonteerd is, en aan welk type turret het bevestigd is. Als de gereedschapspunt langs de Z-as ligt noemen we het een "axiale tool", en als de gereedschapspunt langs de X-as ligt (wat de straal van het deel regelt) noemen we het een "radiale tool". Zodra je deze standaardisering van de tooltip-orientatie begrijpt, wordt het programmeren van live tools, met name met de Hurco Conversationele besturing, een fluitje van een cent!
CNC machine
- Begrip van Mill-Turn en Turn-Mill: Gedetailleerde Gids
- Conventionele gereedschaphouders vergelijken met moderne revolvertechnologie: Wat is het beste voor uw machine?
- Waarom draai-frees machines essentieel zijn voor moderne productie
- Draai-frees machines: piekproductiviteit ontgrendelen
- De Voordelen van CNC Frees-Draai Bewerking Verkennen
- Frees-draaicentra begrepen: werking & toepassingen
- CNC-Frezen Beheersen: Precisie Metaalbewerking Uitgelegd
- Wat Is Een Machinist? Vaardigheden, Tools En Industriële Impact
- Drukgieterij uitgelegd: precisie, efficiëntie en productievoordelen
- Live-gereedschap MD-serie draaicentra: Compact, flexibel, hoogprecisie oplossingen
- Lasersnijden: Precisie, Vielzijdigheid en Belangrijkste Voordelen voor Moderne Productie