



Subprogramma's onder de knie krijgen: Een krachtig hulpmiddel voor CNC-programmering
Ik werd recentelijk door een lezer gevraagd een artikel te schrijven over het gebruik van subprogramma's. Hoewel dit een redelijk simpel onderwerp is, deed het me beseffen dat niet iedereen bekend is met het gebruik van subprogramma's en subroutines, dus waarom niet mijn inbreng geven. Ik zal ook ingaan op het gebruik van Hurco's conversationele NC Merge-mogelijkheid... wat krachtig simpel en zeer nuttig is!
Voor wie het niet zou weten: subprogramma's zijn afzonderlijke, onafhankelijke programma's die vanuit een hoofprogramma aangeroepen kunnen worden - en worden vaak gebruikt voor dingen als herhalende kenmerken, het draaien van hetzelfde programma op verschillende locaties, of eigenlijk wanneer het zinvol is om een "kant-en-klaar" programma beschikbaar te hebben dat je kunt aanroepen wanneer je het nodig hebt.
De meeste NC- of G-code programma's beginnen with een programmanummer - dat meestal uit een reeks van 4 cijfers bestaat - en wordt voorafgegaan door de letter "O" of een dubbele punt blok (:). Dit programmanummer kan gebruikt worden om ons subprogramma in actie te roepen wanneer dat nodig is, door simpelweg een M98 in het hoofprogramma in te voegen. Als we het onderstaande voorbeeldprogramma als subprogramma willen aanroepen, voegen we simpelweg een regel code in het hoofprogramma in die luidt: M98 P2012. Je moet ook de M2 of M30 die normaal gebruikt wordt om een NC-programma te beëindigen, vervangen door een M99. De M99 vertelt de besturing dat het subprogramma beëindigd is, en keert de controle terug naar het oorspronkelijke hoofprogramma. De programmeur kan deze procedure zo vaak herhalen als nodig is om hun taak te voltooien, en hetzelfde subprogramma kan oneindig vaak aangeroepen worden.
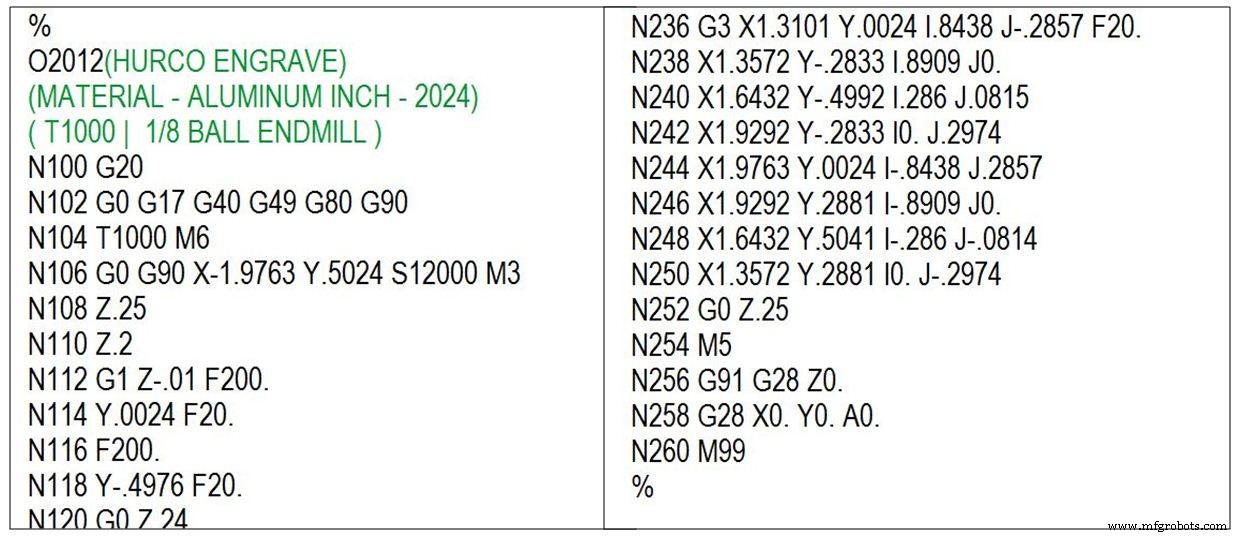
Naast het aanroepen van een apart programma als subprogramma, kunnen we het subprogramma ook "nesten" aan het einde van het hoofprogramma, zodat alles netjes in één enkel data-bestand zit. De opmaak van zowel het hoofprogramma als het subprogramma is precies hetzelfde alsof ze aparte bestanden waren, maar het geneste programma moet NA de typische M2 of M30 die gebruikt wordt om het oorspronkelijke hoofprogramma te beëindigen, geplaatst worden.
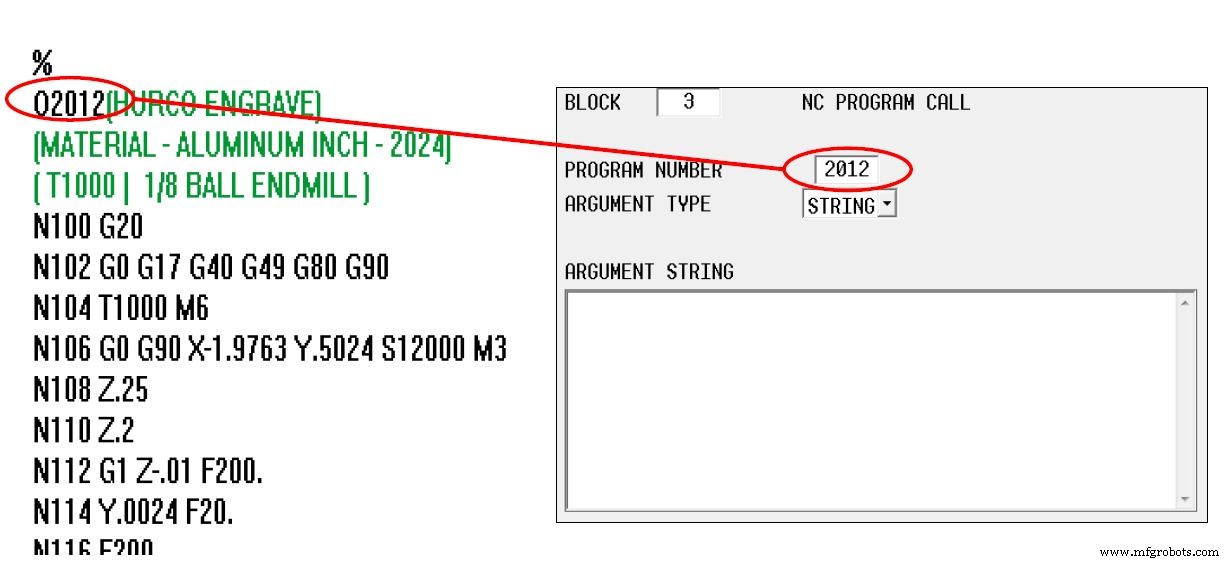
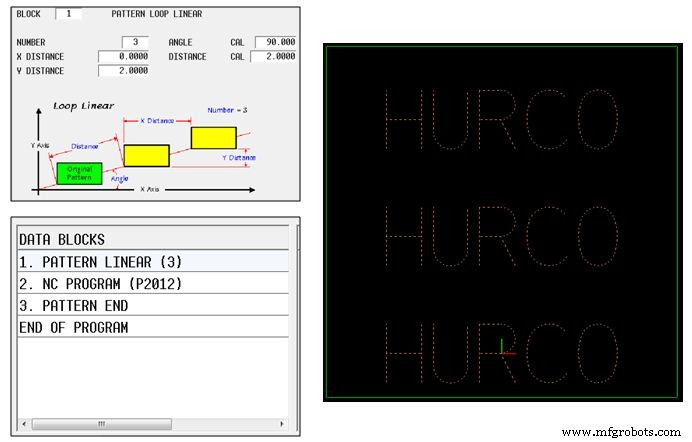
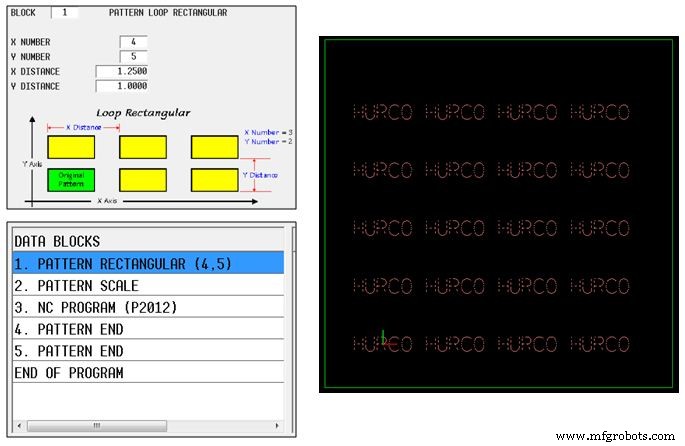
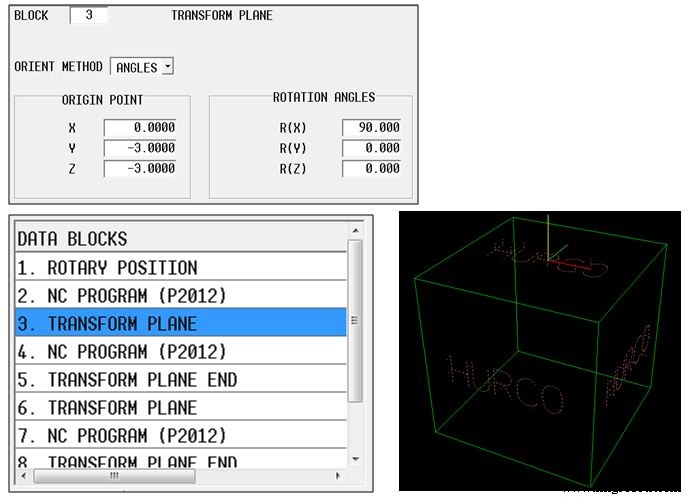
Ik noemde in de openingsparagraaf dat NC-subprogramma's ook gebruikt kunnen worden met een Hurco WinMax conversationeel programma, met een functie genaamd NC Merge. De procedure is min of meer dezelfde als bij NC, behalve dat we het subprogramma aanroepen vanuit een conversationeel blok in plaats van de M98 G-code aanroep in te voegen. Het NC Merge datablok kan ook gebruikt worden met conversationele patronen en 5-as Transform Plane-blokken om kenmerken te positioneren... wat de programmeur een eenvoudige oplossing biedt voor complexe problemen.
CNC machine
- Een praktische gids voor het bouwen van een robuust voorspellend onderhoudsprogramma
- Betrouwbare Overspanningsbeveiliging met Zenerdiode: Ontwerp & Schema
- CNC Programmeren Beheersen: Taal, Structuur en G/M Codes
- Eenvoudige en complexe datatypen in C++ beheersen met PLCnext Engineer
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Haas M98 Subprogramma Aanroep: Praktische Gids & Voorbeeldcode
- CNC Subprogramma's beheersen: Essentiële gids voor machinisten
- Subprogramma uitgelegd: definitie & toepassing in CNC-besturing
- CNC Freesboog Voorbeeld: G2 met I & J Parameters
- Bouw een Betrouwbare Brandalarm Schakeling met een Thermistor – Stap-voor-Stap Solderloos Breadboard Project
- Java-programma om Armstrong-getallen te identificeren met for-lus