



Efficiënte gereedschaps- en werkstukoffsetconfiguratie met G10 programmeerbare gegevensinvoer
G10 Programmeerbare offset wordt gebruikt voor gereedschapsgegevensinvoer (gereedschapsoffset) en spanningsvorrichtingsoffsetinvoer (werkstukoffset) in CNC-machines. Het is heel eenvoudig om op deze manier offset te nemen. G10 wordt gebruikt in het datumpositieprogramma. Deze code is erg nuttig in een machine als u een bewerking op meerdere spanningsvorrichtingen wilt uitvoeren of hetzelfde proces herhaaldelijk wilt doen. Met deze code kunt u de tijd besparen die nodig is voor offset-instelling.
1] GEREEDSCHAPSOFFSET GEGEVENSINVOER (Gereedschapsoffset)
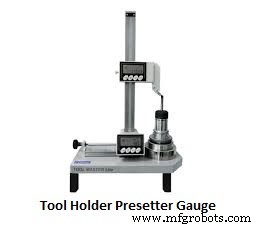
De Gereedschaphouder Presetter Gauge wordt gebruikt om het gereedschap te offsetten. De waarden van X en Y worden daarin gevonden, namelijk de diameter en lengte van het gereedschap worden berekend, en u kunt die waarde direct in het offsetschoot invoeren.
G10 L10 P1 R200 (Programmeerbare offset, L10 = gereedschapslengte, P1 = gereedschapsoffsetnummer, R200 = lengtewaarde)
G10 L11 P1 R195 (Programmeerbare offset, L11 = gereedschapslijtagelengte, P1 = gereedschapsoffsetnummer, R195 = lijtagelengtewaarde)
G10 L12 P1 R50 (Programmeerbare offset, L12 = gereedschapsstraal, P1 = gereedschapsoffsetnummer, R50 = straalwaarde)
G10 L13 P1 R47 (Programmeerbare offset, L13 = gereedschapslijtagestraal, P1 = gereedschapsoffsetnummer, R47 = lijtagestraalwaarde)
2] SPANNINGSVORRICHTINGSOFFSET GEGEVENSINVOER (Werkstukoffset)
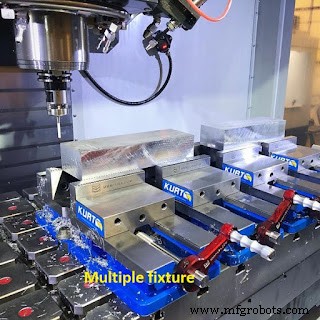
Hierbij moeten we offset van meerdere spanningsvorrichtingen nemen. Het werkstukoffsetnummer wordt meestal gegeven als P1 tot P6 om de werkstukoffsetcoördinaten van de spanningsvorrichting ten opzichte van de machine te begrijpen.
Waarbij P1 = G54 (werkstukoffsetcoördinaat)
P2 = G55 P3 = G56 P4 = G57 P5 = G58 P6 = G59
Blok – G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
(Programmeerbare offset, L2 = spanningsvorrichtingsoffsetgegevens, P1 = werkstukoffsetcoördinaat. U kunt gebruiken wat u nodig heeft om uit te voeren, vul gemeten offsetwaarden X, Y en Z in, A0.0 – in sommige machines zijn er A, B & C-assenzijn, maar hier stellen we nul in)
Voorbeeld:
O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;
CNC machine
- Maximaliseer uw organisatievoordeel: data omzetten in strategische inzichten
- Gereedschapslevensduur Optimaliseren met Machinedata: Een Moderne Gids
- CNC-router bedienen met NC Studio: Stap-voor-stap handleiding
- Essentiële tool-invoertechnieken voor precisiebewerking
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Sinumerik 840D Ontgrendelen: $TC_DP Gereedschapsdata Variabelen Beheersen voor Precieze CNC-programmering
- Gereedschapsverschuiving instellen op SINUMERIK 808D Draaicenter beheersen
- Alle Verschuivingen Resetten op Haas CNC-machines Met G10 G-code
- Gereedschapsoffsetwaarde begrijpen: definitie & rol in CNC-bewerking
- MEDLI2 Sensoren Vangen Kritieke Data Tijdens Perseverance's Marslanding
- Data benutten in het Internet of Reliability: Strategieën voor effectief beheer