



Stapsgewijze handleiding voor het programmeren van helische freesbewerkingen
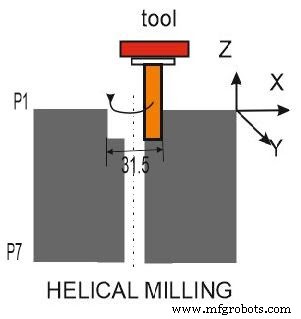
In dit helisch freesprogramma vergroten we de gatdiameter tot 31,5 mm. Laten we zien hoe u een programma voor helisch frezen maakt:
O1234
N10  M06 T0606 ;
N20  G91 G54 G21 G17 G80 G43 ;
N30  M03 S1200 ;
N40  G00 X0.0 Y0.0 ;
N50  G00 Z10 M08 ;
N60  G01 Z0 G95 F0.2 ;
N70  G01 X15.5 G41 ;
N80  G03 I= -15.75 Z= IC (-4) ;
N90  G03 I= -15.75 Z= IC (-4) ;
N100 G03 I= -15.75 Z= IC (-4) ;
N110 G03 I= -15.75 Z= IC (-4) ;
N120 G03 I= -15.75 Z= IC (-4) ;
N130 G03 I= -15.75 Z= IC (-4) ;
N140 G03 I= -15.75 Z= IC (-4) ;
N150 G01 X0.0 G40 ;
N160 G00 Z50 ;
N170 M09 M05 M30 ;
BESCHRIJVING
O1234 ; Programmanummer.
N10 - Gereedschapswisselcommando, selecteer frees nr. 6.
N20 - Programma in incrementaal coördinatensysteem, werkcoördinaatbestemming op freesmachine, alle afmetingen in "mm", selecteer XY-vlak, canned cycle annuleren indien van toepassing, gereedschapslengtecompensatie negatief.
N30 - Spindel aan, rechtsom, snelheid 1200 tpm.
N40 - Snelle positionering naar positie X0 en Y0.
N50 - Snelle positionering naar Z10, koelvloeistof aan.
N60 - Lineaire interpolatie naar Z0 (gereedschap raakt werkstuk), voeding per omwenteling 0,2.
N70 - Lineaire interpolatie naar X15,75, straalcompensatie links (G41).
N80 - Cirkelinterpolatie tegen de klok in (G03) waar I = -15,75 & snijdiepte in Z-as is -4 (eerste snede van imaginair punt P0 naar P1). I = Incrementale afstand en richting van startpunt van de boog tot boogcentrum langs de X-as.
N90 - Cirkelinterpolatie tegen de klok in waar I = -15,75 & snijdiepte in Z-as is -4 (tweede snede van punt P1 naar P2).
N100 - Cirkelinterpolatie tegen de klok in waar I = -15,75 & snijdiepte in Z-as is -4 (derde snede van punt P2 naar P3).
N110 - Cirkelinterpolatie tegen de klok in waar I = -15,75 & snijdiepte in Z-as is -4 (vierde snede van punt P3 naar P4).
N120 - Cirkelinterpolatie tegen de klok in waar I = -15,75 & snijdiepte in Z-as is -4 (vijfde snede van punt P4 naar P5).
N130 - Cirkelinterpolatie tegen de klok in waar I = -15,75 & snijdiepte in Z-as is -4 (zesde snede van punt P5 naar P6).
N140 - Cirkelinterpolatie tegen de klok in waar I = -15,75 & snijdiepte in Z-as is -4 (zevende snede van punt P6 naar P7).
N150 - Lineaire interpolatie terug naar startpositie X=0, gereedschapsneuscompensatie uit (G40).
N160 - Snelle positionering naar Z50.
N170 - Koelvloeistof uit, spindel uit, hoofdprogramma einde.
CNC machine
- Bewezen Strategieën Om Uw Uitgebreid Veiligheidsprogramma Te Laten Werken
- Industrie 4.0 meesteren: Bewijzen stappen om uw bedrijf toekomstbestendig te maken
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- Acryl frezen meesteren: 4 bewezen technieken om scheuring, smelting en vogelnesten te verminderen
- Belangrijke overwegingen voor CNC-frezen van gehard staal: een professionele gids
- De Mechanica van een Freesmachine Begrijpen
- Bouw een Winnend Prototype: Stapsgewijze Gids voor Snelle Productontwikkeling
- Geavanceerde G65 Macro voor Precieze Interne Helicale Draadbewerking
- Een Effectief Preventief Onderhoudsprogramma Ontwerpen Voor Apparatuur
- Expert Gids voor Ontwerpen en Fabriceren van Injectie Gietmallen
- De Complete Gids voor Glasvezelproductie