



Precisie Asuitlijning: Haalbaar Zelfs op Kleine Machines
Ik ben een asuitlijningstrainer met uitgebreide ervaring in het uitvoeren van uitlijningscontroles en -correcties op procesapparatuur. Hieronder mijn kernobservaties:
- De meeste aandacht voor precisie-uitlijning richt zich op grote, proces-kritieke machines.
- Onderhoudafdelingen zijn vaak ingeperkt en prioriteren ongeplande reparaties.
- Ongepland werk is grotendeels op kleine apparatuur zoals ANSI-pompen en mengers.
- Zeer weinig personeel in plants kan precisie-uitlijning bereiken.
- Nog minder begrijpt echt de principes van asuitlijning.
- Vaklieden kunnen uitlijning in een of twee dagen meesteren.
- Direct-gekoppelde machines kunnen snel uitgelijnd worden zonder accurate in te boeten.

Grafiek 1. Vijf eenvoudige stappen om de meeste onnodige correctieve bewegingen te elimineren.
Kleine draaiende machines lijden vaak onder ernstige verstoring: koppelingspuin, reserveonderdeleurwarte, lekende afdichtingen, en zichtbare verstoring. Terwijl grote machines kritiek zijn, vertonen ze zelden extreme verstoring. Het uitlijnen van talrijke kleine machines kan substantiële opbrengst opleveren. Een Midwest maïsverwerker met ~800 pompen repareerde vroeger 2-3 pompen per dag. Na focus op kleine pomp-uitlijning, daalde reparaties naar 1-2 per maand, besparend meer dan 4.000 onderhoudsuren per jaar — equivalent aan het toevoegen van twee medewerkers.
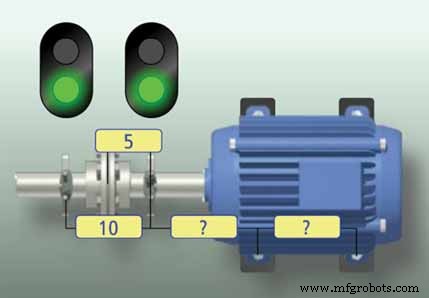
Figuur 1. Ingevoerde afmetingen.
Waarom uitlijnen? Precieze asuitlijning verwijdert destructieve krachten die vroege lagerstoring en afdichtingsslijtage veroorzaken. Wanneer twee rotatieassen bij bedrijfstemperatuur collineair zijn, worden krachten aan het koppelingsvlak geminimaliseerd, wat lager- en afdichtingslevensduur verlengt.
Eerst, pre-uitlijning. Precieze uitlijning in één of twee zetten is mogelijk als je pre-uitlijningsstappen uitvoert voordat je precisie-tools gebruikt. Het vakje op pagina 36 schetst vijf eenvoudige stappen die de meeste onnodige correctieve zetten elimineren.
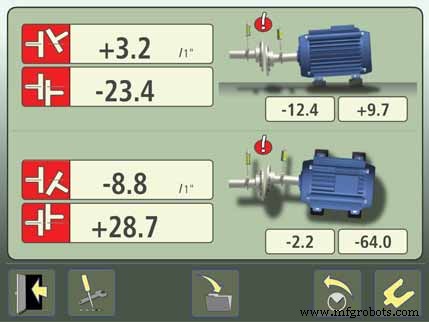
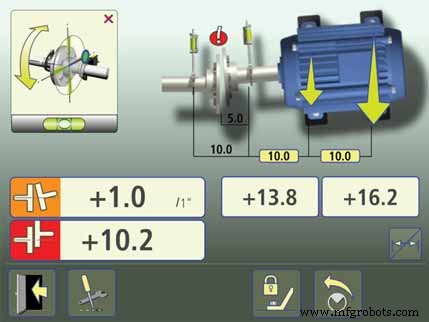
Figuur 2. De meting –12,4 duidt op toevoegen van .012 inch aan de voorste poten; +9,7 betekent verwijderen van .010 inch van de achterste poten.
Meet verstoring. Lasersensoren worden bevestigd aan de assen nabij de koppelingen. Voer de sensor-tot-koppeling afstanden, machine-voetafstanden en RPM in het lasersysteem in (Figuur 1). Draai de assen 60-180° om verticale en horizontale posities op de sensoren vast te leggen. Het systeem berekent verstoring aan de koppeling en geeft kleurrichtlijnen over tolerantiecompliance. Het rapporteert ook verticale en horizontale posities aan de machinevoeten voor aanpassing.
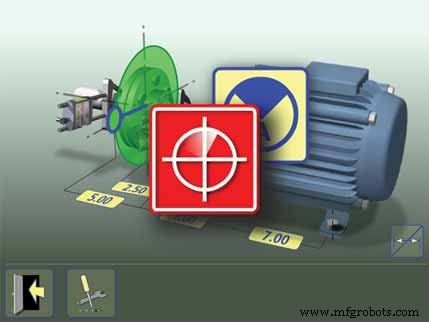
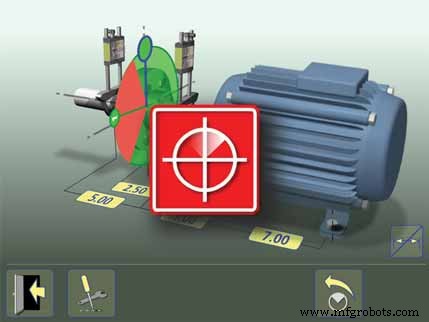
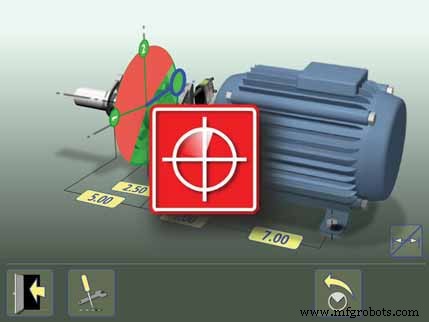
Figuur 3. Meet de verstoring.
Conventionele wijsheid suggereert verticale verstoring eerst op te lossen, dan horizontaal. Echter, horizontale aanpassing dwingt verticale toleranties vaak weer buiten bereik. Dit "cross-effect" verspilt tijd en frustratie.
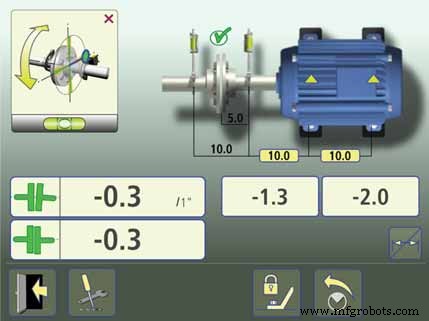
Een nieuwe aanpak gebruikt een samengestelde zet: pas verticale shims aan, corrigeer direct horizontaal met live data. Kleurrichtlijnen bevestigen wanneer toleranties gehaald zijn. Na beide aanpassingen, hermeet. Het herhalen van deze samengestelde zet bereikt meestal precisie-uitlijning bij de eerste poging.
Sleutel tot succes:
- Denk klein voor grote resultaten: Richt op kleine machines die menselijke middelen consumeren.
- Vorm een kerngroep: Identificeer drie gerespecteerd onderhoudspersoneel als uitlijningskampioenen.
- Brede competentie: Elk mechanisch onderhoudspersoneelslid zou uitlijning moeten kunnen uitvoeren.
- Stel realistische toleranties in: Definieer haalbare precisielimieten om het team te motiveren, niet te frustreren.
- Train voor competentie: Gebruik een gekwalificeerde trainer om uitlijningstheorie en lasertechniek te leren; houd oefengroepen klein (≤3) en reken $500-$600 per deelnemer voor een tweedaagse cursus.
- Team correct uit: Naast een laser of wijzerindicator, heb shims, movers (hydraulisch, krabars, dode-hamer), en een magnetische-basis wijzerindicator.
- Bied oefentijd: Real-wereldervaring bouwt vertrouwen. Nieuwe trainees kunnen tot 45 minuten per koppeling nodig hebben; ervaren technici zijn vaak sneller.
- Documenteer data: Correleer uitlijningsresultaten met prestatie- en trillingsdata voor root-cause analyse.
- Rekening houden met thermische groei: Sommige machines worden bewust verstoren bij omgevingstemperatuur zodat assen uitlijnen tijdens bedrijf. Na uitlijning onder de knie te krijgen, overweeg off-line-to-running (OL2R) data vast te leggen.
Figuur 4.
Figuur 5.
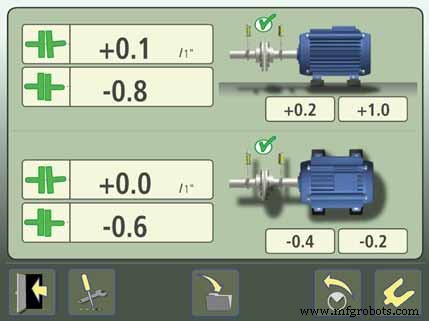
Figuur 6. Einduitlijningsdata.
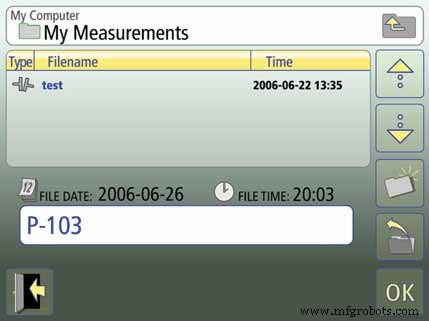
Figuur 7. Het document is opgeslagen.
David Zdrojewski is de oprichter en CEO van VibrAlign Inc., een educatief hulpmiddel en distributeur van trillingsanalyseapparatuur. Om meer te leren, bel 804‑379‑2250 of bezoek www.vibralign.com.
Onderhoud en reparatie van apparatuur
- Laseruitlijning voor verticale as-loodrechtigheid: Snellere, nauwkeurigere metingen
- De Ultieme Gids voor Precisiegieten: Technieken & Toepassingen
- Precisie Freesmachines Begrijpen: Definitie en Sleutelkenmerken
- Precisie Slitting Lijnen: Geavanceerde Geautomatiseerde Rol Snijden Voor Exacte Breedtes
- Precisie-bewerking Begrijpen: Definitie, Voordelen en Toepassingen
- Precisie-bewerking Uitgelegd: Sleutelterminologie & Technieken
- Precisie CNC-bewerking vs. standaard bewerking: Kernvoordelen en efficiëntiewinst
- Micro Med Machining: Precisie Boven Zwitserse Draaibankstandaarden
- Zorgen voor betrouwbaarheid: De cruciale rol van uitlijning in turbineonderhoud
- Tandwielassen begrijpen: rol, functie en belang in tandwielsystemen
- Aslagers begrijpen: typen, functies en industriële toepassingen