



Belangrijkste kostendrijvers bij CNC‑bewerking: wat u moet weten
CNC‑bewerking is een hoeksteen van precisieproductie geworden, die alles aandraait van luchtvaart tot medische hulpmiddelen. Voor ingenieurs en inkopers is een duidelijk begrip van de kostendrijvers essentieel voor budgettering, inkoop van maatwerkdelen en stroomlijning van productie.
Hoewel prijzen variëren per leverancier, oefenen de volgende factoren consequent de grootste invloed uit op de eindprijs. Het begrijpen ervan helpt u geïnformeerde beslissingen te nemen en effectiever te onderhandelen.
1. Materiaalkies
De keuze van het materiaal dicteert vaak het grootste deel van de bewerkingskosten. Hardheid, bewerkbaarheid, dichtheid en thermische geleiding bepalen hoe snel een deel bewerkt kan worden en hoeveel gereedschapslijst optreedt.
- Zachte metalen zoals aluminium snijden snel, toelaten hogere draaisnelheden en genereren minder gereedschapslijst, wat de totale kosten drukt.
- Harde metalen – roestvrij staal, titanium, Inconel – vereisen langzamere voedingen, gespecialiseerde snijters en frequenter gereedschapswissels, wat de prijs aanzienlijk verhoogt.
- Exotische materialen zoals koolstofvezel‑composieten, hoogprestatie‑kunststoffen of superlegeringen vragen vaak om maatwerkopstellingen, multi‑as‑bewerking of chemisch‑geassisteerde processen, wat de kosten verhoogt.
Zelfs binnen dezelfde materialefamilie verhogen graden met hogere sterkte of corrosieweerstand de bewerkingstijd en lijst, wat direct de prijs beïnvloedt.
2. Deelcomplexiteit en geometrie
Complexe geometrieën, strakke toleranties, onderkapen en diepe kaviteiten vereisen geavanceerde planning en nauwkeurigere bewerking, wat allemaal de kosten in de hoogte drijft.
Multi‑as‑bewerking: 4‑as‑ en 5‑as‑opstellingen laten het gereedschap vanuit meerdere hoeken benaderen, wat extra spannen en meerdere opstellingen vereist – meer kosten per deel.
Strakke toleranties: Het bereiken van micrometer‑precisie eist hogere‑kwaliteitsgereedschappen, langzamere snelheden en rigorese kwaliteitscontrole, wat de prijs verhoogt.
Oppervlakteafwerkingsvereisten: Een hoge‑graads afwerking kan extra passes, specialistische abrasieven of chemische gladstrijken vereisen, wat allemaal de rekening verhoogt.
Kortom, hoe ingewikkelder het ontwerp, hoe meer tijd, vaardigheid en technologie vereist zijn, en hoe hoger de kosten.
3. Deelgrootte en productievolume
Zowel afmetingen als hoeveelheid beïnvloeden de prijs.
Deelgrootte: Grotere componenten consumeren meer materiaal, hebben langere bewerkingstijden nodig en vereisen soms grotere machines of maatwerkspanning, wat allemaal de kosten verhoogt.
Productievolume: Kleine series of prototyperuns dragen een hogere per‑eenheidskost omdat opsteltijd en programmering over minder delen verdeeld worden. Grote series spreiden deze vaste kosten over veel eenheden, wat de prijs per deel verlaagt.
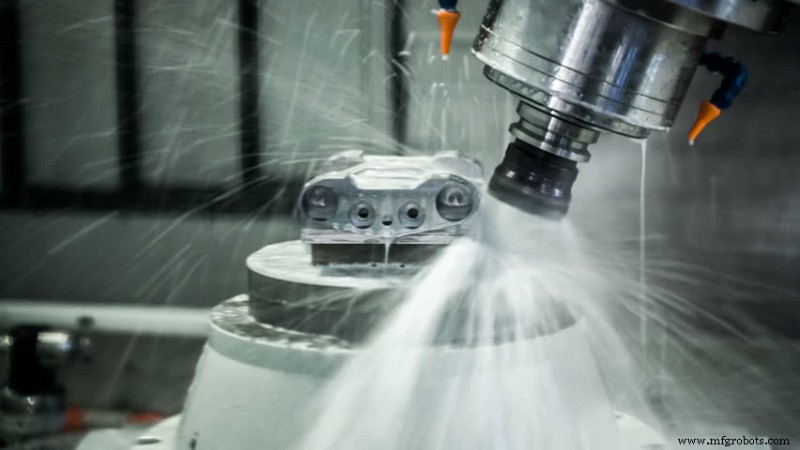
4. CNC‑machinetype en technologie
De machine zelf is een cruciale kostendrijver.
3‑as‑machines zijn het meest economisch voor eenvoudige vormen.
4‑as‑ en 5‑as‑machines ontgrendelen complexe geometrieën, maar komen met hogere apparatuurkosten en langere programmering.
Specialistische machines – Zweedse draaibanken, multi‑spindle‑units of freesmachines met automatische gereedschapswisselaars – kunnen snelheid en precisie leveren voor ingewikkelde delen, vaak tegen een premie.
Fabricanten uitgerust met geavanceerde CAM, realtime‑monitoring en geautomatiseerde toolpad‑optimalisatie kunnen meer in rekening brengen, maar deze technologieën verminderen meestal afval en verhogen de algehele kwaliteit.
5. Gereedschap en opstelling
Gereedschapsbeslissingen en opstellingscomplexiteit beïnvloeden de rekening aanzienlijk.
Gereedschapslijst: Harde materialen of hoge‑volume runs slijten snijters snel uit, wat frequente vervanging noodzakelijk maakt. Hoge‑prestatiecoatings (bijv. TiN, diamant) zijn vaak vereist voor precisiedelen.
Opsteltijd: Complexe delen eisen meticulose uitlijning, spannen en programma‑testen, wat arbeidskosten verhoogt. Sommige winkels rekenen opstellingskosten apart.
Spannen en hulpmiddelen: Maatwerkspannen waarborgen stabiliteit tijdens bewerking, maar voegen arbeids‑ en materiaalkosten toe.
Het balanceren van opstellingscomplexiteit tegen productie‑efficiëntie is essentieel om kosten in zaak te houden.
6. Bewerkingstijd en gespecialiseerde arbeid
Zelfs de meest geautomatiseerde CNC‑processen zijn afhankelijk van ervaren operators voor programmeren, opstellen en monitoren.
- Langere bewerkingstijden verhogen direct de arbeidskosten.
- Multi‑stap‑processen en in‑process‑inspecties voegen aan de totale productietijd toe.
- Geseasoneerde operators kunnen snijparameters fijnafstemmen om efficiëntie te maximaliseren en defecten te voorkomen, een kritisch voordeel voor precisiedelen.
7. Secundaire operaties en na‑verwerking
Veel CNC‑delen vereisen extra werk om functionele of esthetische normen te halen, wat een aanzienlijk deel van de totale kosten kan uitmaken.
- Warmtebehandeling om hardheid of sterkte te verbeteren.
- Oppervlaktebehandelingen zoals anodiseren, platen of coaten.
- Polijsen, afgraten of gladstrijken om de gewenste afwerking te bereiken.
- Montage of testen voor multi‑component‑assemblages.
Zelfs als de primaire bewerkingsstap efficiënt is, kunnen deze secundaire operaties de prijs aanzienlijk beïnvloeden.
8. Materiaalverspilling en efficiëntie
- Materiële efficiëntie drijft kosten – hoge afvalpercentages verwarmen grondstofkosten, vooral voor premium metalen.
- Geoptimaliseerde toolpaden en nesting verminderen afval en bewerkingstijd, wat de algehele prijs verlaagt.
9. Marktfactoren en locatie
Externe variabelen spelen ook een rol.
- Arbeidskosten variëren per regio; hoge‑loonlanden hebben natureel hogere bewerkingskosten.
- Materiaalprijzen fluctueren, met name voor staal, aluminium en titanium.
- Supply‑chain‑logistiek en levertijden kunnen de kosten beïnvloeden, vooral wanneer materialen geïmporteerd of versneld moeten worden geleverd.
Zelfs met geavanceerde technologie en gespecialiseerde arbeid vormen deze marktkrachten de eindprijs van precisie CNC‑delen.
Conclusie
Deze kostendrijvers onder de knie te krijgen, stelt ingenieurs en inkopers in staat om ontwerpen te optimaliseren, budgetten te plannen en effectief te onderhandelen. Samenwerken met ervaren fabricanten en toepassen van design‑for‑manufacturability‑principes kan CNC‑bewerkingskosten drastisch verlagen zonder in te boeten op kwaliteit, precisie of efficiëntie.
CNC‑bewerking blijft een veelzijdige, hoogprecieze oplossing. Door de belangrijkste kostenfactoren aan te pakken, kunnen bedrijven prestaties en betaalbaarheid balanceren, en een concurrentievoordeel behalen in het huidige productielandschap.
Productieproces
- Bouw een 8x8x8 RGB LED Kubus met Arduino – DIY Handleiding
- Hittebestende Kunststoffen: Belangrijke Inzichten & Toepassingen
- Geavanceerde Flexografische & Verpakkingsprintoplossingen voor Moderne Industrieën
- Bouw een gemotoriseerde Minecraft Creeper-robot met Arduino
- Arduino Uno WiFi Webserver: LED aan/uit schakelen via browser
- ULCOS: Revolutie in Staalproductie met Ultra Lage CO2-Emissies
- Begrip van Zaaggereedschappen: Typen, Functies en Toepassingen
- Hoogpresterende T-vormingsmachine voor Optimale Pijpleidingproductiviteit
- De cruciale rol van bewerkingsoverslag bij het bereiken van nauwkeurige bewerkingsnauwkeurigheid
- Precieze Hartslag & SpO₂ Monitoring met MAX30102 Pulsoximeter op Arduino
- Compacte 5-verdiepingen Arduino-lift