



Koper Lassen: Expert Technieken & Praktische Gids
Hoe Koper Te Lassen
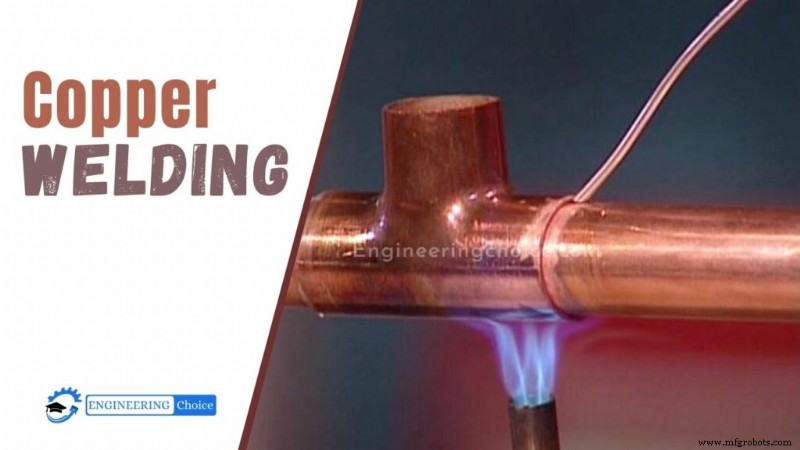
Koper lassen is niet moeilijk. De benodigde warmte voor dit type lassen is ongeveer twee keer zo hoog als die vereist voor staal van vergelijkbare dikte. Koper heeft een hoge thermische geleiding. Om deze warmteverlies te compenseren, wordt een punt een of twee maten groter dan die vereist voor staal aanbevolen.
Bij het lassen van grote secties van zware diktes, is aanvullende verhitting raadzaam. Dit proces produceert een las die minder porös is.
Koper kan gelast worden met een licht oxiderende vlam omdat het gesmolten metaal beschermd wordt door de oxide die door de vlam gevormd wordt. Als een flux gebruikt wordt om het gesmolten metaal te beschermen, moet de vlam neutraal zijn. Zuurstofvrije koper (gedoxideerde koperstaaf) moet gebruikt worden in plaats van zuurstofdragende koper voor gas gelaste assemblages. De staaf moet dezelfde samenstelling hebben als het basismetaal.
Wat Is Koper?
Koper is een zacht, non-ferro metaal dat gemakkelijk gebogen, gesneden, gevormd, en verbonden kan worden met verschillende lasprocessen. Hoewel het vaak gebruikt wordt om decoratieve huishoudelijke en architecturale items te maken, is het een uitstekende geleider van elektriciteit en warmte, en dus breed gebruikt in de elektrische industrie, terwijl koperpijpen, kleppen, en andere fittingen algemeen gebruikt worden voor sanitaire installaties.
Omdat het duktil en hoog smeedbaar is, wordt koper ook gebruikt als het hoofdelement in honderden verschillende legeringen, inclusief messing, brons, en nikkel-koper. De meest voorkomende legeringselementen die voor koperlegeringen gebruikt worden zijn aluminium, nikkel, zink, tin, en silicium.
Omdat zuiver koper te duktil is om succesvol gemachineerd te worden, worden kleine hoeveelheden andere elementen aan de verschillende legeringen toegevoegd om de machineerbaarheid te verbeteren, alsook om het metaal te deoxyderen, het meer corrosiebestendig te maken, de mechanische eigenschappen te verbeteren, en de reactie op warmtebehandelingen te verbeteren. In totaal zijn er meer dan 300 koperlegeringen commercieel beschikbaar.
De Verschillende Methodes Voor Het Lassen Van Koper
Koper kan via verschillende methodes gelast worden. Echter, we gaan alleen de meest voorkomende technieken in dit artikel bespreken over het leren hoe koper te lassen. Deze omvatten Gas Metal Arc Welding (GMAW), Gas Tungsten Arc Welding (GTAW), en Handmatig Metaal Booglasen (MMAW). Hier volgt een uitleg van elk.
Gas Metal Arc Welding (GMAW)
Ook MIG lasen genoemd, volgt Gas Metal Arc Welding (GMAW) het SMAW-systeem voor lassen. Dit betekent dat het vullingsmateriaal dat in deze lastechniek gebruikt wordt, een electrode is.
Er is echter een verschil tussen de twee methodes; terwijl een reeks korte staven gebruikt worden door SMAW als de consumptieve electrode, voedt de GMAW-methode automatisch een continue 'draad' aan de lasbrander met een door de gebruiker gedefinieerde snelheid. Daarnaast is er een geregelde instelling voor het voeden van het beschermingsgas.
Bij het gebruik van de GMAW-methode om koper te lassen, wordt aanbevolen dat je ERCu koper elektroden gebruikt. Het gebruik van Aufhauser Gedoxideerd Koper wordt ook aanbevolen; dit is een koperlegering of vullingsmateriaal met een 98,5% zuiverheid.
De dikte van de kopersectie die je moet lassen zal het benodigde gasmengsel bepalen. Over het algemeen wordt argon gebruikt voor diktes tot 6mm. Voor diktes die dit overschrijden, wordt een mengsel van helium en argon gebruikt. In de GMAW-methode voor koper lassen, moet je het vullingsmetaal aanbrengen met smalle weef- of snaarlasnaad; dit kan gedaan worden met spray overdracht.
Gas Tungsten Arc Welding (GTAW)
Ook TIG lasen genoemd, last Gas Tungsten Arc Welding (GTAW) koper op een manier vergelijkbaar met de meeste booglasprocessen; dit betekent dat GTAW het gebruik van elektrische boog omvat voor het verwarmen en smelten van zowel het koperstuk dat wordt gelast als het vullingsmateriaal.
Naarmate het gesmolten lasbad afkoelt en solidificeert, wordt het beschermd van atmosferische effecten door een beschermingsgas zoals argon of helium aan de top van de brander te introduceren. Hoewel GTAW vergelijkbaar is met veel booglasprocessen, last het niet als booglasmethodes die de elektrische boog doorgeven aan het koper dat gelast wordt met consumptieve elektroden.
In plaats daarvan gebruikt GTAW een niet-consumptieve electrode om een lasnaad tussen de werkstukken te creëren; het kan dit met of zonder vullingsmateriaal doen. Ook, in veel andere booglasmethodes, wordt het vullingsmateriaal gebruikt als de electrode die de elektrische boog naar het koper dat gelast wordt draagt.
Echter, aparte vuldraad wordt gebruikt in de Gas Tungsten Arc Welding methode. Ook is het helemaal niet nodig om een vullingsmateriaal te introduceren terwijl de GTAW-methode gebruikt wordt om koper te lassen.
De GTAW-methodes kunnen koperstukken met een dikte van tot 16mm succesvol lassen. De aanbevolen vuldraad voor deze methode is elk metaal met een samenstelling vergelijkbaar met het basismetaal. Argon beschermingsgas is bevorzugd voor kopersecties met een dikte van tot 1,6mm. Voor werkstukken die dit diktelevel overschrijden, wordt een mengsel van helium en argon gebruikt.
Vergeleken met argon, stelt een mengsel van helium en argon hogere reissnelheden en diepere perforatie toe bij een vergelijkbare lasstroom. Om het koperstuk dat gelast wordt te voorzien van helium's goede perforatie-eigenschappen samen met argon's boogstabiliteitseigenschappen, is het veelvoorkomend gebruikte mengsel 25%Ar/75% He. Ten slotte wordt voorhand lasen aanbevolen bij het uitvoeren van deze methode op een koperstuk met een smalle weef- of snaarlasnaad.
Handmatig Metaal Booglasen (MMAW)
Deze methode wordt voornamelijk gebruikt om reparatie- of onderhoudslas te verrichten op koper en koperlegeringen. Het aanbevolen vullingsmateriaal voor deze methode is de ECuSn-C electrode. Een andere aanbeveling is het gebruik van een Directe Stroom electrode positief (DC+) met een snaarlasnaad techniek. Wanneer dit vullingsmateriaal gebruikt wordt, kan de MMAW-methode helpen bij het volgende:
- Koper lassen aan andere metalen
- Kleine reparatie van dunne koperstukken
- Lasnatten met beperkte toegang
Dit zijn de drie meest voorkomende methodes om koper te lassen. Nu je basisinformatie hebt over elke methode, kun je een techniek/methode kiezen die het meest geschikt is voor je behoeften en het uit te voeren werk. Echter, ongeacht de methode die je kiest om koper te lassen, moet je een paar basisstappen volgen om een effectieve las te produceren. We bespreken deze stappen in de volgende sectie.
De Sleutelstappen In Het Lassen Van Koper
Bij het lassen van koper op eigen hand, moet je de kritieke stappen kennen die betrokken zijn bij effectief kopen lassen. Er zijn 11 stappen betrokken bij DIY koper lassen. Door deze stappen in de volgende volgorde uit te voeren, zul je in staat zijn om een extreem duurzame koperlas te produceren.
#1. Zorg Voor Veiligheid
Bij het kijken naar koper lassen op eigen hand, is het eerste wat je moet doen je veiligheid garanderen. Ongeacht welk metaal je last, moet je de juiste voorzorgsmaatregelen nemen voordat je begint met lassen. Het niet doen hiervan kan je aan het risico van letsel blootstellen.
Wat zijn de mogelijke voorzorgsmaatregelen die je kunt nemen voordat je begint met koper lassen? Je moet veiligheidsuitrusting aandoen, ervoor zorgen dat er geen brandbaar item om je heen is, en werken in een schone ruimte of ruimte vrij van vreemde materialen.
Veiligheidsvoorzorgsmaatregelen nemen is met name belangrijk bij koper lassen; dit is omdat koper een extreem goede geleider van elektriciteit is en je een elektrische schok kunt krijgen als je het metaal met blote handen aanraakt.
Naast het risico op een elektrische schok, kan kopen lassen je blootstellen aan giftige gassen. Dus, je moet niet stoppen bij leerhandschoenen en veiligheidskleding om je veiligheid te garanderen bij koper lassen. In plaats daarvan, moet je een ademhalingsmasker en oogbescherming in je veiligheidsuitrusting opnemen.
#2. Bereid Het Oppervlak Voor
Oppervlaktevoorbereiding voor koper lassen betekent het lasgebied vrij houden van vet, olie, verf, vuil, en andere vreemde deeltjes voordat je begint te lassen. Waarom moet je het lasgebied vrij houden van deze deeltjes? Omdat de las kan scheuren als ze gemengd raken met het metaal. Bovendien kunnen ze schadelijke chemicaliën bevatten zoals zwavel, fosfor, en lood.
Naast het lasgebied, moet je de koper ook schoonmaken voordat je begint te lassen. Hoe kun je het lasgebied en de koper schoonmaken? Met een bronzen draadborstel en een geschikt reinigingsmiddel. Eerst draadborstelen, dan ontvetten met het reinigingsmiddel. Zorg er ook voor dat de oxidelaag die zich tijdens het lassen vormt, verwijderd wordt met een draadborstel na het aanbrengen van elke lasrun.
#3. Voorverwarmen
Waarom is het belangrijk om koper voor te verwarmen voordat je kunt beginnen met lassen? Omdat dit metaal een hoge thermische geleiding heeft. Dit is met name belangrijk als de dikte van het kopermetaal meer dan 0,01 inch is. Je moet alle segmenten die gelast moeten worden uniform voorverwarmen.
Omdat koper warmte snel kan geleiden van de lasnaad naar het basismetaal dat het omringt, is een hoge voorverhitting vereist om de dikke kopersecties te lassen. De temperatuur hangt af van de dikte van het metaal en kan variëren tussen 10° tot 400° C.
Echter, als je koperlegering last, dan kun je deze sectie overslaan omdat de thermische diffusiviteit in dit geval veel lager is vergeleken met koper. In het geval dat je koper last en geen koperlegering, moet je de juiste voorverhitting voor je toepassing selecteren. Je moet speciale aandacht besteden aan het te lassen koper, de basismetaaldikte, het lasproces, en zelfs de totale massa van het laswerk.
Naast het bovenstaande, is nog een ander belangrijk ding om te doen de warmte zoveel mogelijk te beperken tot een gelokaliseerd gebied; dit zal helpen om te garanderen dat niet te veel van het materiaal in een temperatuurbereik is dat leidt tot verlies van duktiliteit.
Bovendien moet je de voorverhittingstemperatuur handhaven tot de naad is gelast. Nadat je begint te lassen, begint de warmte van de voorverhit koper te dissipateren, en dit verlaagt het risico op scheurvorming.
#4. Overweeg Naadontwerp
Een andere belangrijke stap in het effectief lassen van koper is een naadontwerp overweging. Wat houdt dit in? Ten eerste, moet je de afstand tussen de natten overwegen. Ideaal moet je deze afstand binnen bepaalde toleranties controleren gebaseerd op het basismetaal en de braseringslegering gebruikt. Echter, de optimale opening voor natten is tussen 0,04 en 0,20mm.
Een andere belangrijke overweging hier is een naadoverlapping. De ideale naadoverlapping zal ten minste drie keer dikker zijn dan het dunste deel dat je moet verbinden. Je moet proberen zo weinig mogelijk materiaal te gebruiken aangezien dit je zal helpen om de gewenste sterkte te bereiken.
#5. Pas De Vlam Aan
Als je een effectieve koperlas wilt produceren, dan moet je de vlam op de juiste manier aanpassen. Het beste om hier te doen zou zijn om een neutrale vlam te gebruiken. Wat betekent een neutrale vlam? Een neutrale vlam is een vlam aangepast om dezelfde hoeveelheden acetyleen en zuurstof te laten mengen met dezelfde snelheid. Een ander kritiek ding om hier te doen is de witte binnenste kegel duidelijk te definiëren en ervoor te zorgen dat er geen nevel is.
#6. Verwijder De Flux
Je moet het residu op een van de volgende manieren verwijderen als flux gebruikt is:
- Borstelen met draad en stoom
- Borstelen met draad en afspoelen met heet water
- Verdunnen in hete kaustische soda dip
Als je de flux niet volledig verwijdert, kan dit leiden tot verzwakking en zelfs falen van de naad.
Kies Vullingsmateriaal
Het kiezen van het juiste vullingsmateriaal is een van de meest kritieke stappen in het effectief lassen van koper. Het kiezen van het juiste vullingsmateriaal helpt bij het lassen van een koperstuk dat sterker is dan het basismetaal. Het beste of meest geschikte vullingsmateriaal voor kopen lassen hangt af van de corrosieweerstand van het metaal, hoeveel sterkte je in de naad vereist, de werktemperatuur, en de betrokken kosten.
Voor de beste resultaten, moet je een vullingmetaal kiezen met Silicium (Si) of Mangaan (Mn) gehalte werkend als deoxydering. Dit is ongeacht of je de GMAW, de GTAW, of MMAW methode gebruikt voor kopen lassen.
Wat betreft vullingsmaterialen voor kopen lassen, zijn de meest aanbevolen en veelvoorkomend gebruikte materialen ErCu en ErCuSi-A. De eerste vergemakkelijkt vloeibaarheid omdat het zowel Si als Mn met Tin (Sn) bevat. Aan de andere kant, moet je ErCuSi-A vullingsmateriaal kiezen als je geoxideerde koper wilt lassen; het is ook een goede optie voor wanneer harde-pitch koper gelast wordt dat zowel Si als MN als deoxyderingen bevat.
Koper Solderen
Solderen, wat een van de vroegste methodes is om metaal te verbinden, omvat het verwarmen van vullingmetaal (in de vorm van een vuldraad) zodat het smelt en natten vult. Zacht solderen is het eenvoudigste proces, en de eengangs gebruikt in en rond het huis om kleine metalen items te repareren. Het is ook de methode dieloodgieters gebruiken om koperpijpen en koperfittingen te verbinden en te repareren.
Je kunt een goedkope soldeerbout of een blootbrander met een geschikte flux voor zacht solderen gebruiken. Hard solderen omvat het verwarmen van de vullingsmaterialen tot een veel hogere temperatuur, dus de naad zal veel sterker zijn dan andere gesoldeerde natten.
Het vullingsmateriaal is anders en bevat meestal zilver, dus de techniek wordt vaak zilverbraseren genoemd. Echter, echt braseren wordt uitgevoerd op een nog hogere temperatuur.
Koper Braseren
Braseren is essentieel een techniek vergelijkbaar met solderen, en het gebruikt hetzelfde soort vullingsmateriaal (draad of een braseringsstaaf) gebruikt voor solderen. Natten moeten zeer nauw passend zijn zodat capillairwerking het vullingsmetaal tussen de koperstukken die verbonden worden kan trekken.
Hoewel de gebruikte temperaturen aanzienlijk hoger moeten zijn dan die vereist voor solderen, mag het basismetaal niet tot het smeltpunt verhit worden.
Breed gebruikt voor sanitaire werkzaamheden, kan braseren ook gebruikt worden om verschillende typen metaal te verbinden alsook metaalwerkstukken die van verschillende diktes zijn.
Productieproces
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Aluminiumlassen onder de knie krijgen: een uitgebreide expertgids
- TIG-lassen op Magnesium: Veilige Stapsgewijze Handleiding
- Expertgids voor het Lassen van Gietijzer: Bewijste Technieken voor Sterke, Duurzame Lassen
- Nikkellegering Lassen: Expert Technieken & Tips voor Extreme Omstandigheden
- Aluminium Hardsolderen Beheersen: Expert Technieken & Praktische Gids
- Expertgids voor het Lassen van Koper: Technieken, Tips & Best Practices
- Titaan Lassen Beheersen: Bewijst Proces en Technieken
- MIG-lasser instellen: prestaties optimaliseren & perfecte naden bereiken
- Lasporositeit begrijpen: oorzaken, detectie en preventietechnieken
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken