



Puntlassen Uitgelegd: Definitie, Proces en Toepassingen
Wat is Puntlassen?
Puntlassen (ook wel weerstandspuntlassen genoemd) is een weerstandslastechniek. Dit laasproces wordt primair gebruikt om twee of meer metalen platen met elkaar te lassen door druk en hitte van een elektrische stroom toe te passen op de laaszone.
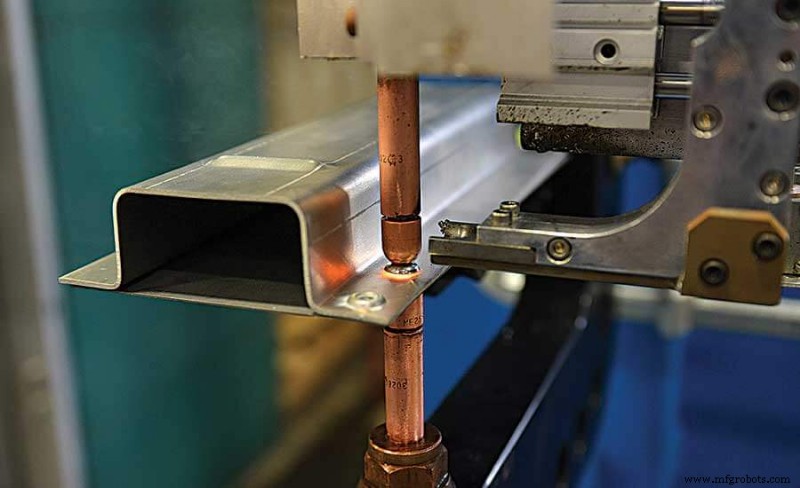
Het proces werkt door koperlegeringselektroden aan de platenoppervlakken te brengen, waarna druk en elektrische stroom worden toegepast. Hitte ontstaat door de doorstroming van stroom door weerstandsmaterialen zoals laagkoolstofstalen.
Hoe Werkt Puntlassen?
Als een vorm van weerstandlassen is puntlassen een van de oudste lasprocessen waarbij twee of meer metalen platen zonder vullingmateriaal aan elkaar gelast worden.
Het proces omvat het toepassen van druk en hitte op de laaszone met behulp van gevormde koperlegeringselektroden die een elektrische stroom door de werkstukken leiden. Het materiaal smelt, waarbij de delen aan elkaar vastgelen. Op dat moment wordt de stroom afgeschakeld, de druk van de elektroden wordt gehandhaafd en het gesmolten "nugget" verzilidt tot de lasnaad.
De lashitte wordt gegenereerd door de elektrische stroom, die via de koperlegeringselektroden aan het werkstuk wordt overgedragen. Koper wordt gebruikt voor de elektroden omdat het een hoge thermische geleiding en een lage elektrische weerstand heeft vergeleken met de meeste andere metalen, wat zorgt dat de hitte preferentieel in de werkstukken ontstaat en niet in de elektroden.
De hoeveelheid hitte hangt af van de thermische geleiding en elektrische weerstand van het metaal evenals de tijd waarover de stroom wordt toegepast. Deze hitte kan worden uitgedrukt met de vergelijking:
Q = I²Rt
In deze vergelijking is "Q" de warmte-energie, "I" de stroom, "R" de elektrische weerstand en "t" de tijd waarover de stroom wordt toegepast.
Materialen Geschikt voor Puntlassen
Vanwege de lagere thermische geleiding en hogere elektrische weerstand is staal relatief gemakkelijk te puntlassen, waarbij laagkoolstofstaal het meest geschikt is. Hoge-koolstofstalen (koolstofequivalent > 0,4 gew%) zijn echter geneigd tot slechte breukzwaarte of scheurvorming in de lassen, omdat ze harde en brosse microstructuren vormen.
Galvaniseerd staal (gezinkt) vereist iets hogere lasstromen dan onbehandeld staal. Bij zinklegeringen degraderen de koperen elektroden snel het oppervlak, wat leidt tot verlies van laskwaliteit. Bij het puntlassen van gezinkte stalen moeten elektroden ofwel regelmatig worden uitgewisseld, ofwel het elektrodenpuntoppervlak 'gedresseerd' worden, waarbij een snijder vervuild materiaal verwijdert om een schone koperoppervlakte te onthullen en de elektrode te herwerken.
Andere veelvoorkomende materialen die puntgelast worden, zijn roestvrije stalen (in het bijzonder austenitische en ferritische graden), nikkellegeringen en titanium.
Hoewel aluminium een thermische geleiding en elektrische weerstand heeft die dicht bij die van koper ligt, is het smeltpunt van aluminium lager, wat lassen mogelijk maakt. Vanwege de lage weerstand zijn echter zeer hoge stroomniveaus nodig bij het lassen van aluminium (in de orde van twee tot drie keer hoger dan voor staal van gelijke dikte).
Daarnaast degradeert aluminium het oppervlak van koperen elektroden binnen een heel klein aantal lassen, waardoor stabiel hoogwaardig lassen erg moeilijk is. Daarom vindt men alleen speciale toepassingen van aluminium puntlassen in de industrie. Verschillende nieuwe technologische ontwikkelingen ontstaan om stabiel hoogwaardig puntlassen in aluminium mogelijk te maken.
Koper en de legeringen ervan kunnen ook door weerstandspuntlassen worden gevoegd, hoewel puntlassen van koper niet gemakkelijk te bereiken is met conventionele koperlegeringselektroden, aangezien de hitteopwekking in de elektroden en het werkstuk zeer vergelijkbaar is.
De oplossing voor het lassen van koper is het gebruik van een elektrode gemaakt van een legering met hoge elektrische weerstand en een smelttemperatuur ver boven het smeltpunt van koper (veel hoger dan 1080°C). Elektrodematerialen die typisch gebruikt worden voor het puntlassen van koper zijn molybdeen en wolfraam.
Waar Wordt Puntlassen Toegepast?
Puntlassen heeft toepassingen in diverse sectoren, waaronder automotive, luchtvaart, spoorwegen, witte goederen, metaalmeubels, elektronica, medische bouw en constructie.
Gegeven de gemakkelijkheid waarmee puntlassen geautomatiseerd kan worden in combinatie met robots en manipulatiesystemen, is het het meest voorkomende verbindingsproces in hoog-volume productielijnen en is het in het bijzonder al meer dan 100 jaar het hoofdlasterproces in de constructie van staal auto's.
Veelgestelde Vragen
Wat is Puntlassen?
Puntlassen is een type elektrisch weerstandslassen dat weerstand gebruikt om twee of meer metalen platen met elkaar te lassen met behulp van druk en hitte op het lasdeel. Het puntlasproces gebruikt twee koperlegeringselektroden om de lasstroom te concentreren in een klein gebied en de platen bij elkaar te houden.
Waarvoor wordt puntlassen gebruikt?
Puntlassen (ook wel weerstandspuntlassen genoemd) is een weerstandslastechniek. Dit laasproces wordt primair gebruikt om twee of meer metalen platen met elkaar te lassen door druk en hitte van een elektrische stroom toe te passen op de laaszone.
Is puntlassen eenvoudig?
Puntlassen behoort tot de vroegste lasprocedures en is zeer bekend en eenvoudig uit te voeren, zelfs voor beginnende lassers. De procedure is volledig gedefinieerd en gemakkelijk toe te passen op veel dunne metalen zoals roestvrij staal, nikkellegeringen en titanium.
Hoe sterk is een puntlas?
Deze las heeft een schuifsterkte van 1100 lbs (499,5 kg) minder dan een volledig doorpenetrerende las. Voor een volledig doorpenetrerende puntlas op een gegeven plaagdikte hangt het oppervlak van de interface in grote mate af van het beschermingsgas en de boogspanning.
Hoe dik kan je puntlassen?
Puntlassen wordt primair gebruikt voor het verbinden van delen die normaal tot 3 mm dik zijn. De dikte van de te lassen delen moet gelijk zijn of de verhouding van de dikte moet minder dan 3:1 bedragen. De sterkte van de verbinding hangt af van het aantal en de grootte van de lassen. Puntlasdiameters variëren van 3 mm tot 12,5 mm.
Gebruiken Puntlasmachines AC of DC?
AC is robuuster met een langere levensduur en bekender in veel faciliteiten. Als u perslasmachines gebruikt, is vermogen geen kwestie, en bij het werken met normale kwaliteitsstandaarden is AC een goede keuze.
Kun je puntlassen met een MIG-lasser?
Het gebruik van de Eastwood MIG Puntlas Kit is de beste manier om fabrieksvormige puntlassen thuis te realiseren met alleen uw MIG-lasser. Deze kit bespaart u tijd en geld, zodat u dat project klaar kunt krijgen en op de weg kunt zijn.
Wat zijn de nadelen van puntlassen?
Nadelen van Puntlassen:
- Alleen dunne metalen kunnen nauwkeurig en efficiënt gelast worden.
- Installatiekosten zijn hoger.
- Deze vorm van lassen krijgt vervorming.
- Veranderingen in stroomvoorziening leiden tot zwakke lassen.
Wat is een TAC-lasser?
Takellassen worden gebruikt om twee metalen stukken op hun plaats te houden voor de eindlas, net zoals een naaister spelden gebruikt om twee stukken stof samen te houden voor het naaien. Deze lassen zorgen ervoor dat de werkstukken correct en stijf uitgelijnd zijn, wat de gebruik van vastzetsels versterkt of zelfs overbodig maakt.
Welke metalen kunnen NIET puntgelast worden?
De meeste gangbare metalen kunnen gemakkelijk puntgelast worden. De belangrijkste uitzonderingen zijn zilver, koper, lood en zink.
Wat is het verschil tussen booglassen en puntlassen?
Booglassers gebruiken vonken om het basismetaal en een vullingstaaf te smelten, terwijl puntlassers de elektrische weerstand van het basismetaal gebruiken om stukken te verwarmen en te smelten. Booglassers penetreren diep, terwijl puntlassers het beste gebruikt worden op dunne metalenplaten.
Hoe heet een puntlasser?
Laasstroom en tijd worden gebruikt om het metaal tot lastemperatuur te brengen (1400°C).
Hoe puntlas je met een elektrodelasser?
Kun je aluminium aan staal puntlassen?
Aluminiumlegeringen kunnen relatief eenvoudig aan stalen gevoegd worden met technieken zoals lijmverbindingen, mechanische bevestigingen of hardloten, maar wanneer superieure structurele integriteit vereist is, wordt lassen geprefereerd. Echter, lassen van aluminiumlegeringen aan staal is moeilijk.
Wat is het dikste metaal dat je kunt puntlassen?
Deze materialen vereisen hoge elektrische stroomniveaus om te lassen en een langere lastijd, in tegenstelling tot het lassen van staal. De andere factor is de ongeschikte dikte van de lasmaterialen. Puntlassen vereist het gebruik van materialen met een dikte van ongeveer 3 mm.
Hoeveel volt zijn nodig om te puntlassen?
De open-circuitspanning van de transformator is hoger, meestal in het bereik van 5 tot 22 volt. De weerstand van de lasplek verandert naarmate deze stroomt en vloeit. Moderne lasapparatuur kan de las in realtime monitoren en aanpassen om een consistente las te garanderen.
Welk type stroom wordt gebruikt bij puntlassen?
Puntlassen wordt breed toegepast in de auto-industrie voor de efficiënte verbinding van metalen platen (35). Gecategoriseerd onder weerstandlassen, genereert puntlassen hitte door gebruik te maken van een hoge stroom, ongeveer 1000 A tot 100.000 A.
Waarom wordt AC-stroom gebruikt bij puntlassen?
Wisselstroom blijkt het meest geschikt voor weerstandlassen omdat het elke gewenste combinatie van stroom en spanning kan leveren door middel van een geschikte transformator. Om oppervlaktevervorming te voorkomen, mag het deel van het metaal dat aan de las of naad grenst, niet oververhit worden.
Wat is het verschil tussen een propflas en een puntlas?
Een echte puntlas is wanneer twee panelen samengeknijpt en door een elektrische stroom aan elkaar gelast worden. Een rosette- of propflas is wanneer u een gat in de bovenlaag boort, de twee panelen samengeknijpt en het gat vult; de twee panelen worden zo aan elkaar verbonden.
Hoe krijg je een goede puntlas?
Wat zijn twee praktische voordelen van puntlassen?
Puntlassen is snel en eenvoudig. Er is geen behoefte aan fluxen of vullingmetaal om een verbinding te maken door puntlassen, en er is geen gevaarlijke open vlam. Puntlassen kan worden uitgevoerd zonder speciale vaardigheden. Geautomatiseerde machines kunnen in fabrieken puntlassen om de productie te versnellen.
Wat is een gatlas?
Een gatlas verbindt het oppervlak van een stuk materiaal met een ander stuk door een uitgebreid gat. Het gat kan aan één kant open zijn en gedeeltelijk of volledig gevuld zijn met lasmateriaal.
Wat is overlaagland?
Overlaaglassen zijn in essentie een aangepaste versie van de stootslas. Ze ontstaan wanneer twee metalen stukken in een overlappend patroon op elkaar geplaatst worden. Ze worden het meest gebruikt om twee stukken met verschillende diktes aan elkaar te verbinden. Lassen kunnen aan één of beide zijden gemaakt worden.
Kan ik een booglasser als puntlasser gebruiken?
Basismetalen van verschillende afmetingen kunnen gevoegd worden met booglassen. Puntlassen kan alleen gebruikt worden voor het lassen van platenmetalen met diktes minder dan of bijna 3 mm. Het verbinden van metalen met booglassen is een tijdrovend proces. Weerstandspuntlassen kan binnen minuten gedaan worden.
Hoe toon je puntlassen op een tekening?
Het puntlassymbool is simpelweg een cirkel die boven, onder of gecentreerd op de referentielijn kan worden geplaatst. Wanneer het symbool gecentreerd is op de referentielijn, duidt dit erop dat er geen zijsignificantie is.
Hoeveel typen puntlassen zijn er?
De typen zijn 1. 'Piedestaltype' Machine 2. Weerstandsbut- of Upset-lassen 3. Flash-Butt Las
Wat is het verschil tussen MIG en puntlassen?
MIG-lassen gebruikt een apart stuk vullingmetaal dat in de las gevoerd wordt. Deze vulling wordt gesmolten door de elektrische boog, die zich vervolgens met het basismetaal voegt om de las te creëren. Puntlassen gebruikt het materiaal zelf als vullingmetaal. De twee metalen stukken worden opgewarmd en vervolgens samengeperst om de las te creëren.
Hoe dik metaal kan een puntlasser lassen?
Bijna alle puntlassers gebruiken koperlegeringselektroden vanwege de natuurlijke elektrische geleiding van koper. Dit proces kan op de meeste metalentypen worden toegepast, en de enige echte beperking is de dikte van het gebied waar u moet lassen, wat kan variëren van 0,02 inch tot 0,118 inch.
Productieproces
- WiFi Calling Uitgelegd: Hoe Het Werkt En Waarom Het Belangrijk Is
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Puntlassen uitgelegd: definitie, proces en toepassingen
- Wat is een kniepers? Hoe het werkt en waarom het belangrijk is
- Demagnetiseers Uitgelegd: Hoe Ze Magnetisme Aan Of Van Gereedschappen Toevoegen/Verwijderen
- Abrasieve Straalbewerking: Hoe Het Werkt, Voordelen En Praktische Toepassingen
- Transfer moulding uitgelegd: proces, voordelen en varianten
- Wat is een zonnepanelen omvormer? Hoe het zonne-omzet in bruikbare elektriciteit zet
- Voertuigversnellingsbakken Begrijpen: Typen, Functies En Hoe Ze Werken
- Industriële Koppelingen Begrijpen: Definitie, Functie en Toepassingen
- Natte Remmen Begrijpen: Functie, Voordelen En Veiligheidsimpact