



Essentiële CNC-bewerkingstips voor hoogwaardige kunststofonderdelen
De toepassing van CNC-bewerking is steeds wijdverspreid, en kunststoffen worden steeds populairder. Ze zijn lichtgewicht, gemakkelijk te bewerken, en doorgaans goedkoper dan metaal tegenhangers. Tegelijkertijd, in de machinebouwindustrie, om te voldoen aan de eisen van vlamvertraging, isolatie en slijtvasteheid, worden kunststoffen vaak gebruikt. Vandaag zullen we dus praten over enkele tips voor bewerkte kunststofonderdelen, van onderdeelontwerp tot onderdeelverwerking en hoe je een perfecte afwerking op CNC-bewerkte kunststofonderdelen kunt krijgen.
Tips in kunststofonderdeelontwerp
Het ontwerpen van fabricabele kunststofonderdelen omvat veel belangrijke factoren, die alle gebieden van onderdeelontwerp, tooling, materiaalselectie en productie omvatten. Eerst moet de ontwerpintentie of eindgebruik in gedachten worden gehouden, en moeten onderdelen worden gebouwd rond functionele vereisten. Overweeg gewichtsreductie, eliminatie van productie- en montage stappen, verbetering van structurele componenten, kostenverlaging en snellere marktintroductie. Om de ontwerpdoelen van kunststofonderdelen in het productieproces met succes te bereiken, moeten de volgende belangrijke factoren worden overwogen.
1. Materiaaloverwegingen
Fabrikanten kiezen meestal bekende kunststofkwaliteiten uit vergelijkbare toepassingen, of vertrouwen op leveranciersaanbevelingen. De geselecteerde hars op deze manier kan voldoende zijn, maar is zelden de beste. Kunststofselectie is een complexe taak, die veel overwegingen omvat, zoals: temperatuur, chemische bestendigheid, hittebestendigheid, brandbaarheid, en elektrische en mechanische eigenschappen zoals overheid en particuliere standaarden, kunststoffen en alle montagestappen samenwerking en andere factoren.
2. Straal
De straal moet altijd rekening houden met de dikte van het onderdeel - het elimineren van de mogelijkheid van hoge spanninggebieden en mogelijke breuk van het onderdeel. De algemene regel is dat de dikte in de hoeken binnen het bereik van 0,9 keer de nominale dikte van het onderdeel tot 1,2 van de nominale dikte moet liggen.
3. Wanddikte
Het ontwerpen van onderdelen met dezelfde wanddikte kan helpen om veel onderdeeldefecten te vermijden die tijdens het productieproces optreden. Wanneer het plastic smelt, zal het stromen naar het gebied van weerstand. Als de dikte van je onderdeel consequent inconsistente is, kan de smelt eerst in het dikke gebied stromen. Wanneer dit gebeurt, kan het dunne gebied niet correct gevuld worden. Bovendien neigen dikkere gebieden ertoe langzamer af te koelen, en er is een risico op gaten of zakdefecten. Het ontwerpen van onderdelen met afgeronde hoeken zal ook helpen om de onderdelen correct te vullen tijdens het vormproces.
4. Onderdeelkrimp
De krimp die optreedt tijdens de productie van kunststofonderdelen kan 20% van het volume uitmaken. Kristallijne en halfkristallijne materialen zijn het meest geneigd tot thermische krimp. Het is bekend dat de krimp van amorfe materialen klein is. Hier zijn enkele eenvoudige manieren om vormkrimpproblemen te vermijden:
Pas de formule aan en pas het vormontwerp aan volgens de verwachte krimpsnelheid om de vereiste afmeting te krijgen. Optimaliseer verwerkingsparameters, zoals vormtemperatuur, smelttemperatuur, injectiesnelheid/druk/tijd, afkoeltijd.
Tips voor kunststofbewerking
Er zijn geen kunststof CNC-machines. In feite zijn alle werktuigmachines die gebruikt worden om kunststoffen te snijden, metaalbewerkingsgereedschappen. Hun precieze stevigheid en vermogensuitgang stellen ze in staat om zelfs geharde kunststoffen gemakkelijk te verwerken.
1. Thermisch effect
Omdat kunststoffen een hogere warmtegevoeligheid hebben dan metalen, zullen de meeste materialen plakkerig worden door verbranding wanneer snijgereedschappen worden gebruikt voor verwerking.
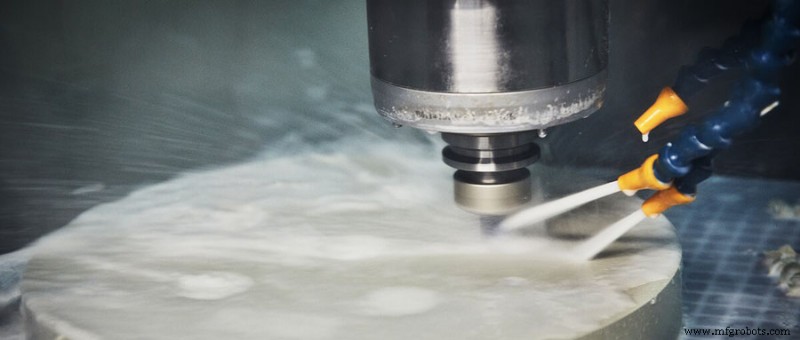
- Wanneer het koelmiddel met een grote stroom in het gereedschap wordt gegoten, gebruik de gecomprimeerde luchtbuis om de spanen en het gereedschap in het snijgebied te blazen. Dit verlaagt niet alleen de temperatuur van het snijgebied, maar voorkomt ook dat kunststofspaans aan het snijgereedschap plakken.
- Verhoog de snijhoek en de vrijehoek van het snijgereedschap, en behoud de scherpte van het snijgereedschap, verminder wrijvingswarmte, en voorkom kunststofvervorming en warmteopwekking.
- Verhoog adequaat de voedsnelheid van het gereedschap op het oppervlak van het werkstuk, selecteer 200-300 m/min, en selecteer vervolgens de voersnelheid 0,05-0,2 mm/toer.
- Het combineren van de snijkop met kobaltgebaseerd chroom-wolfram cemented carbide en cemented carbide cemented carbide kan de productiviteit en verwerkingsprestaties verbeteren.
2. De invloed van kracht en vervorming
De thermische uitdijing veroorzaakt door de snijwarmte van het onderdeel kan het werkstuk laten vervormen en draaien. De terugveerkracht uitgeoefend door de vervorming van het werkstuk op het gereedschap en de spanning doet meestal het gereedschap breken en de spanning breken. Om deze fenomenen te voorkomen, zijn de volgende maatregelen genomen:
- Gebruik alstublieft een hobel of kleine diameter frees voor stapelen en heen-en-weer frezen bij het verwerken van het vlakke oppervlak van dunplaat onderdelen die gemakkelijk vervormen. Bij het verwerken van vormen, gebruik alstublieft werkstukken met meerdere verwerkingsmethoden: plaats meerdere werkstukken in het midden, fixeren ze boven en onder met een dun metalen plaat, en verwerk ze dan tegelijkertijd. Na voltooiing van de verwerking, wordt het werkstuk verwijderd nadat het volledig is afgekoeld, het kunststofmateriaal verhardt, de afmeting van het werkstuk is stabiel, en er treedt geen vervorming of vervorming op.
- Voor dikke onderdelen, om te voorkomen dat het gereedschap breekt door de terugveerkracht van het werkstuk en de spanning breekt wanneer de vorm wordt verwerkt, wordt de onderbroken snijmethode gebruikt om de buitencontour te machine via het omhoog en omlaag hobelen en het omhoog en omlaag groeven. Afhankelijk van de vorm van het onderdeel, kunnen draaien, boren, vormgeven en groeven frezen en boren vervangen. Wanneer frezen en boren onvermijdelijk zijn, moet de diameter van de frees zo klein mogelijk zijn terwijl de sterkte gewaarborgd blijft.
3. Snijparameters
Het hoofdprobleem waar je op moet letten is overmatige wrijving en plastische vervorming van het onderdeel, niet snijden. Om het tweede probleem te vermijden, houd het mes altijd scherp en bevries het als het gebruikte materiaal niet sterk genoeg is. Kunststoffen worden hard en bros bij lage temperaturen.
Om te voorkomen dat het span op het CNC-bewerkte onderdeel smelt, moet je het gereedschap in beweging houden en voorkomen dat het te lang in één positie blijft. Verwijder het span zo snel mogelijk. Daarom moet de voering die voor kunststofverwerking wordt gebruikt groot zijn. Wanneer de voedsnelheid hoog is, moet de spindelsnelheid ook snel zijn. De benaderingssnelheid is ongeveer 3 keer de aluminium voedsnelheid, en heeft een overeenkomstige snijsnelheid.
Tips om perfecte afwerking op kunststofonderdelen te bereiken
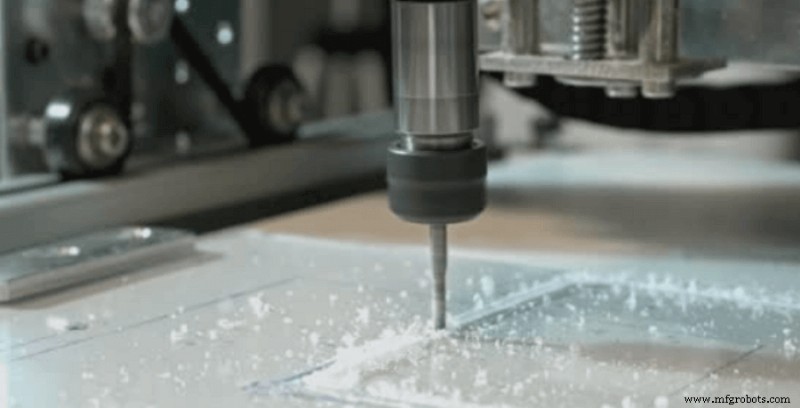
Een veelvoorkomend probleem in de CNC-verwerking van thermoplastische materialen is materiaalonttrekking. Dit is het meest voorkomende probleem in donkere kunststoffen. Hoe dit probleem op te lossen en perfecte afwerking op technische kunststofproducten te bereiken? Om te voorkomen dat het kunststofmateriaal wordt uitgehaald, is correcte verwerking de sleutel. De volgende tips kunnen succesvolle verwerking waarborgen en een gladde oppervlakteafwerking op het kunststof behalen.
1. Gereedschapsgeometrie
Zorg ervoor dat je een snijgereedschap met de juiste geometrie gebruikt, zodat het gereedschap het materiaal correct snijdt. In tegenstelling tot CNC-metaalbewerking, vereisen technische kunststoffen de vorm van het gereedschap positief of neutraal. Te veel positieve getallen zullen ertoe leiden dat het gereedschap in het materiaal graaft en een uittrekkingseffect produceert.
2. Correcte fixering/spanning
Stevig fixeren van onderdelen of spanningsgereedschappen is een andere cruciale stap voor succesvolle bewerking. Onjuiste fixering kan trillingen veroorzaken tussen het CNC-onderdeel en het gereedschap, wat ertoe kan leiden dat het gereedschap graaft of weg gaat bij het bewegen over het oppervlak van het onderdeel. De juiste fixatie zal de juiste contact tussen het werkstukoppervlak en het gereedschap waarborgen om de gewenste afwerking te verkrijgen.
3. De juiste voedsnelheid en gereedschapsnelheid
De aanbevolen voersnelheid en gereedschapsnelheid instellingen variëren per materiaal en materiaal. Zorg ervoor dat de snijapparatuur is ingesteld op de juiste verwerkingssnelheid, wat ook de levensduur van het gereedschap kan verlengen zonder productiesnelheid of efficiëntie op te offeren.
Productieproces
- 12 bewezen strategieën om de groei van uw CNC-bewerkingsbedrijf te versnellen
- CNC-bewerkingskosten Verlagen Zonder Kwaliteit In Te Boeten
- Uw 5-As CNC Efficiëntie Boosten: 4 Bewezen Insider Tips
- Ongewenste toleranties in CNC-bewerking minimaliseren
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- Hoe Industrie 4.0 CNC-bewerking Revolutioneert
- Geavanceerde CNC-bewerkingsoplossingen voor Keramiek
- Precisie CNC-Bewerking in Moderne Smartphoneproductie
- Piekefficiëntie ontgrendelen: kunststof CNC-bewerking voor onderdeelproductie
- Prototype CNC-bewerking: efficiënte kleinser productie voor industriële innovatie
- Robotarmen in CNC-Bewerking: Efficiëntie en Winstgevendheid Verhogen