



Straffe toleranties beheersen: bewezen strategieën voor nauwkeurige fabricage
Toleranties in grote productieseries handhaven
In de fabricage van grote productieseries is een van de grootste moeilijkheden die freeswerkers ervaren het handhaven van tooling aan de benodigde toleranties in gaten, wanden, en draadgaten. Typisch is dit een iteratief proces dat tedieus en stressvol kan zijn, vooral voor onervaren freeswerkers. Hoewel elke klus een unieke set uitdagingen presenteert, zijn er regels van duim die gevolgd kunnen worden om te garanderen dat uw onderdeel voldoet aan zijn nauwkeurigheids eisen.
Wat is een Tolerantie?
Een tolerantie is een toelaatbare hoeveelheid variatie in een onderdeel of snijgereedschap waar een dimensie binnen kan vallen. Bij het maken van een tekening, kunnen toleranties van tooling niet over het hoofd worden gezien, aangezien tooling toleranties kunnen resulteren in onderdeel variaties. Onderdelen toleranties moeten hetzelfde zijn, zo niet groter, dan tool toleranties om onderdeel nauwkeurigheid te garanderen.
Snijgereedschap toleranties worden vaak toegepast op de meest kritieke dimensies van een gereedschap, zoals Snijder Diameter, Lengte van Snede, Schank Diameter, en Totale Lengte. Bij het selecteren van een snijgereedschap voor een klus, is het cruciaal om een merk te kiezen dat zich houdt aan strikte tolerantie standaarden en betrouwbare batch-naar-batch consistentie. Fabrikanten zoals Harvey Tool en Helical Solutions tonen toleranties prominent voor veel kritieke gereedschapsdimensies en inspecteren elk gereedschap grondig om te garanderen dat het voldoet aan de gespecificeerde toleranties. Hieronder is de tabelheader voor Harvey Tool's lijn van Miniature Frezen — Square — Stub & Standard.
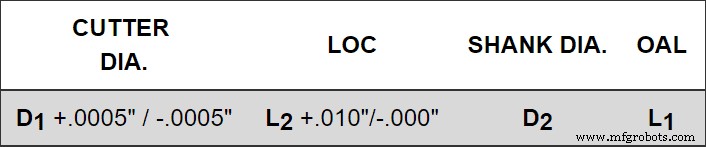
Toleranties helpen om herhaalbaarheid en specificiteit te creëren, vooral in een industrie waarin zelfs een duizendste van een inch een eindproduct kan maken of breken. Dit is met name waar voor miniature tooling, waar Harvey Tool ervaren is in het ontwerpen en fabriceren van tooling zo klein als .001" in diameter.
Hoe worden Toleranties Gebruikt?
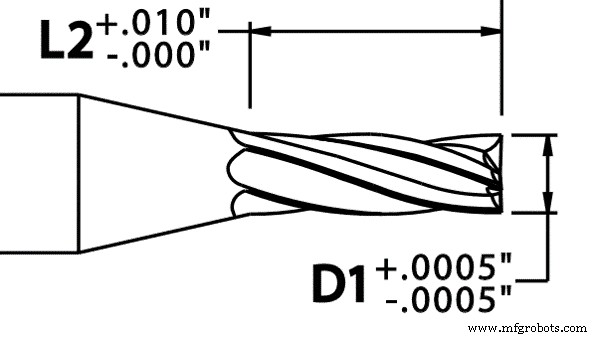
Bij het bekijken van een tolerantie, is er een boven- en ondergrens, wat betekent dat de range waarin de dimensie van het gereedschap kan afwijken — zowel boven als onder wat de grootte gezegd wordt te zijn. In het onderstaande voorbeeld, zou een .030" snijder diameter gereedschap's grootte range overal tussen .0295" en .0305" liggen.
Toleranties Handhaven bij Gatbewerking
Gaten vereisen vaak de strakkste dimensionale toleranties, aangezien ze over het algemeen bedoeld zijn om perfect uit te lijnen met een passend onderdeel. Om toleranties te handhaven, begin eerst met het testen van de run-out van zowel uw machine als uw gereedschap. Deze eenvoudige, maar vaak over het hoofd geziene stap kan freeswerkers een grote hoeveelheid tijd en frustratie besparen.
Spotboortjes (Spotting Drills)
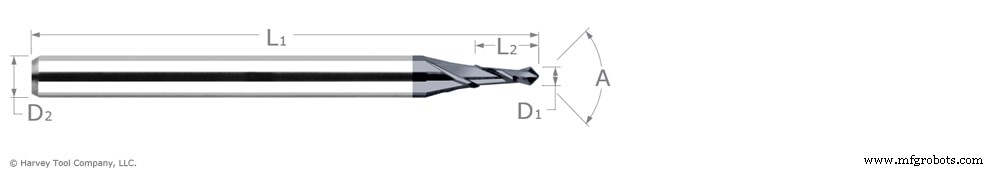
Spotboortjes staan boortjes toe om een erg precies startpunt te hebben, wat minimaliseert het wandelen of afwijken van een gewenst pad. Dit kan met name gunstig zijn bij het bewerken van onregelmatige oppervlakken, waar het bereiken van een gat's perfecte locatie moeilijker kan zijn.
Reamers
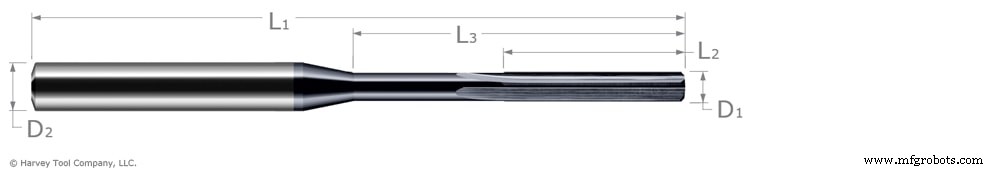
Reamen is geweldig voor elke erg strakke tolerantie eis, omdat veel Miniature Reamers veel strakkere toleranties hebben dan een boor. Harvey Tool's Miniature Reamers hebben bijvoorbeeld toleranties van +.0000"/-.0002. voor ongecoate opties en +.0002"/-.0000" voor AlTiN gecoate gereedschappen. Reamers snijden op hun afgefase rand, verwijdert een minimale hoeveelheid materiaal binnen een gat met als uiteindelijke doel het naar maat te brengen. Omdat de snijrand van een reamer zo klein is, heeft het gereedschap een grotere kern diameter en is dus een stijvere tool.
Straffe Toleranties Handhaven bij Wandbewerking
Let op Uitschuiving (Deflection)
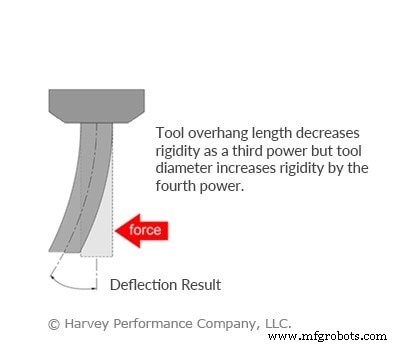
Toleranties handhaven bij het bewerken van wanden wordt bemoeilijkt door uitschuiving, of de kromming die een gereedschap ervaart wanneer een kracht op het toegepast wordt. Waar een hoek op een wand verschijnt door uitschuiving, kies voor een reached tool om minder uitschuiving langs de gereedschapsnek toe te laten. Verder, neem meer axiale snijdiepten en bewerk in stappen met afwerkpasses om minder druk op het gereedschap uit te oefenen. Voor oppervlakteafwerkingstoleranties, kan een langgefluite tool vereist zijn om bewijs van een toolpad op een deel te minimaliseren.
Corner Radius Frezen
Corner radius Frezen, omdat ze geen scherpe rand hebben, zullen langzamer slijten dan een square frees zou. Door corner radius tooling te gebruiken, zal breuk op de gereedschapsrand geminimaliseerd worden, wat resulteert in een gelijkmatige drukverdeling op elk van de snijranden. Omdat de scherpere rand op een square tool minder duurzaam is en meer geneigd is tot kraken vanwege de spanningsconcentratie op dat punt, zou een corner radius tool veel stijver zijn en dus minder vatbaar voor het veroorzaken van een tolerantie variatie. Om deze reden wordt aanbevolen om een ruwfrees met een corner radius profiel en een afwerker met een square profiel te gebruiken voor een randtolerantie. Bij het ontwerpen van een deel en productie in gedachten houdend, als er potentieel is voor een wand met een radius in tegenstelling tot een wand met een scherpe rand, stelt een wand met een radius makkelijkere bewerkbaarheid en minder gereedschapswissels toe.
Straffe Toleranties Handhaven bij Draaien
Draadgaten maken tot tolerantie gaat allemaal om spanevacuatie. Spannen evacueren is een veelvoorkomend over het hoofd gezien issue; Als spannen binnen een gat niet zijn verwijderd voordat een draaioperatie, kan er interferentie zijn in de tool tip die leidt tot trilling en chatter binnen een draad. Dit zou de continuïteit van de draad verminderen terwijl ook de contactpunten worden gewijzigd. Discontinuïteit van een draad kan het verschil zijn tussen slagen en falen van een deel, en omdat draaien typisch de laatste applicatie is bij bewerking om beschadiging van de draden te verminderen, verhoogt het ook de waarschijnlijkheid van spannen die binnen het gat blijven van andere applicaties.
Toleranties Samengevat
Als u blijft problemen ervaren met het handhaven van strakke toleranties ondanks deze blogpost, raadpleeg het Harvey Tool of Helical Solutions tech team, aangezien het probleem buiten uw machine kan bestaan. Temperatuur en vochtigheid kunnen variëren in hoe gummy een materiaal is, en kunnen leiden tot werkstuk expansie en krimp. Bovendien kan de fundering van gebouwen expansie en krimp door buitentemperatuur, wat kan resulteren in verhoogde run-out en onregelmatige trilling in een spindel.
CNC machine
- Bewezen Strategieën voor het Onderhouden van Gebruikte Bouwapparatuur
- 3 Bewezen Strategieën Voor Lange-termijn Generatoronderhoud
- Top 5 Snijtechnieken voor Nikkel-gebaseerde Hoge-Temperatuur Legeringen
- 5 expert-tips voor precisie plaatmetaalontwerp
- 7 Expert Tips voor het Selecteren van de Ideale Machinewerkplaats
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- Professionele Gids voor 3D-Printen van Duurzame Gieten
- Expert Gids: Uw Oplosmiddel Terugwinning Distilleerketel Onderhouden Voor Topprestaties
- Stromag-koppelingen Correct Onderhouden voor Lange Levensduur
- Hoe Zware Machines Soepel Te Laten Draaien: Onderhoudstips & Best Practices
- Bewezen Strategieën voor het Onderhouden van Industriële Hydraulische Boorsystemen