



Glasvezel: Productie, Materialen en Brancheverwachtingen
Achtergrond
Glasvezel verwijst naar een familie van producten geproduceerd uit individuele glasvezel gebonden in diverse vormen. Glasvezels worden breed verdeeld in twee groepen op basis van geometrie: continue vezels, die in garens gesponnen en in textiel geweven worden, en korte, discontinue vezels, die als matten, dekens, of borden voor isolatie en filtratie dienen.
Continue vezels kunnen als wol of katoen gesponnen worden, en daarna in stoffen geweven die niche-toepassingen vinden zoals gordijnen. Deze textielen worden vaak als versterking voor gemolde en gelamineerde kunststoffen gebruikt. Kort-vezel glaswol—een dicht, vlokkig materiaal—biedt thermische isolatie en geluidsabsorptie. Het wordt wijd geïnstalleerd in scheeps- en onderzeebootschotten, auto-motorruimtes, oven- en CV-systemen, akoestische panelen, en architecturale scheidingswanden. Glasvezel kan ontworpen worden voor specifieke prestatieklassen: Type E (elektrisch) vezels dienen als isolatietape en versterking; Type C vezels weerstanden zuren voor chemische toepassingen; en Type T vezels bieden hoge-temperatuurisolatie.
Hoewel commercieel glasvezelgebruik relatief recent is, hebben kunstenaars lang glasstrengen voor decoratieve doeleinden gebruikt. In 1713 creëerde Franse natuurkundige René-Antoine Ferchault de Réaumur textielen versierd met fijn glasdraad, een techniek later gedupliceerd in 1822 door Britse uitvinders. Een Britse zijdewever produceerde glasstof in 1842, en uitvinder Edward Libbey toonde een glasgeweven jurk op de 1893 Columbian Exposition in Chicago.
Glaswol—een onregelmatige bundel van korte vezels—werd voor het eerst in Europa rond de eeuwwisseling geproduceerd. Het proces omvatte het trekken van vezels horizontaal van staven op een roterende trommel. Volgende decennia zagen de ontwikkeling van een gepatenteerd spinningsproces. Duitsland produceerde de eerste industriële glasvezelisolatie tijdens de Eerste Wereldoorlog. In de VS markeerde de jaren 1930 significante vooruitgang onder leiding van Owens-Illinois Glass Company en Corning Glass Works, die een fijn, buigzaam, laag-kost glasvezel pionierden door gesmolten glas door microscopische openingen te trekken. De fusie van deze twee bedrijven in 1938 creëerde Owens-Corning Fiberglas Corp., nu bekend als Owens-Corning—een $3 miljard per jaar leider in de glasvezelmarkt.
Rauwmaterialen
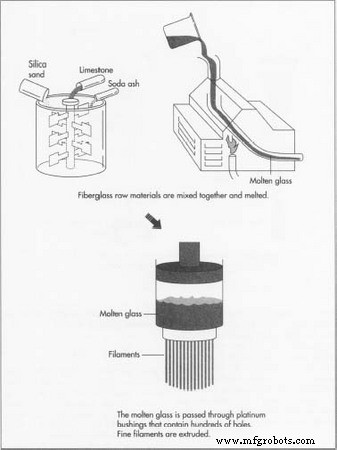
De kerningrediënten voor glasvezelproducten omvatten natuurlijke mineralen en geproduceerde chemicaliën. Silicazand, kalksteen, en soda-ash vormen de basismatrix. Additionele additieven—zoals gecalcineerde alumina, borax, veldspaat, nefeleensyeniet, magnesiet, en kaolienklei—stellen specifieke eigenschappen in. Silicazand fungeert als glasvormer; soda-ash en kalksteen verlagen het smeltpunt; en borax verbetert chemische weerstand. Afvalglas, of cullet, wordt ook geïncorporeerd. Precies doseren, met exacte gewichten en grondig mengen, voorafgaat aan de smeltstap.
Het Productieproces
Smelten
- 1. Na doseren wordt het mengsel in een oven gevoerd die door elektriciteit, fossiele brandstof, of hybride aangedreven kan zijn. Temperatuurcontrole is cruciaal voor een soepele, constante glasstroom. Het gesmolten glas moet ongeveer 1.371 °C bereiken—hoger dan andere glas typen—om vezelvorming toe te staan. Eenmaal gesmolten, wordt het glas naar een vormstation via een voorhoorkanaal overgebracht.
Vormen tot Vezels
- 2. De methode voor vezelproductie hangt af van het gewenste vezeltype. Textielvezels kunnen direct uit de oven getrokken worden of eerst door een machine die ~1,6 cm glazen knikkers creëert, die visuele inspectie op onzuiverheden toelaten. In zowel direct-smelt als knikker-smelt processen wordt het glas door elektrisch verwarmde spinneretten—gemaakt van platina of legering—met 200 tot 3.000 ultra-fijne openingen gevoerd. Gesmolten glas ontstaat als fijn filament.
Continu-filament Proces
- 3. Lange, continue vezels worden geproduceerd door het gesmolten glas door de spinneret te trekken en direct op een hoge-snelheid winder op te winden. De winder roteert met ongeveer 3 km per minuut, ver boven de glasstroomsnelheid. Spanning trekt de filamenten terwijl nog gesmolten, wat strengen kleiner dan de spinneretopeningen creëert. Een chemische binder wordt aangebracht om de vezel tijdens downstream verwerking te beschermen. Het filament wordt op buizen gewonden, daarna verdraaid en geploid tot garen.
Stapelvezel Proces
- 4. Alternatief koelt het stapelvezelproces het gesmolten glas met snelle luchtstralen, die gelijktijdig kwetsen en de filamenten fragmenteren in 20-38 cm lengtes. Deze korte vezels vallen door een gelubriceerde spray op een roterende trommel, vormende een dun web. Het web wordt van de trommel getrokken in een los samengestelde draad die met standaard textieltechnieken in garen gesponnen kan worden.
Gehakte Vezel
- 5. In plaats van garen spinnen, kunnen continue of lange-stapeldraden in korte stukken gehakt worden. De draad wordt op een kree—een set spoelen—gemonteerd en door een machine gevoerd die het in voorafbepaalde lengtes snijdt. De gehakte vezels worden in matten gevormd, waaraan een binder toegevoegd wordt. Na oven uitharding wordt de mat gerold. Variaties in gewicht en dikte produceren producten voor dakpannen, opgebouwde daken, of decoratieve matten.
Glaswol
- 6. Glaswol wordt geproduceerd met een rotatie- of spinnerproces. Gesmolten glas stroomt uit de oven in een cilindrische kamer met talrijke gaten. Terwijl de kamer snel roteert, worden horizontale glasstromen uitgegooid. Een blast van hete lucht, heet gas, of beide zet deze stromen om in vezels die op een transporterband vallen, in een vachtachtige massa verweven. De wol kan met een binder besproeien, gecomprimeerd tot gewenste dikte, en in een oven uitgehard. De hitte zet de binder, wat een rigide, semi-rigide bord of een flexibele batt oplevert.
Beschermende Coatings
- 7. Naast binders vereisen glasvezelproducten additionele coatings. Lubricanten reduceren vezelwrijving en worden of direct besproeien of in de binder gemengd. Anti-statische agenten kunnen tijdens de koelstap besproeien worden; koellucht drijft het agent door de mat's dikte. Het agent combineert een statisch-minimerend materiaal met een corrosieremmer en stabilisator. Sizing—elke coating aangebracht tijdens vorming—kan lubricanten, binders, of koppelingsagenten bevatten. Koppelingsagenten versterken de binding wanneer vezels kunststoffen versterken.
Vormgeven tot Vormen
- 8. Glasvezelproducten worden gevormd door meerdere technieken. Bijvoorbeeld, buisisolatie wordt op staafachtige mandrels direct vanaf de vormingsunits gewonden, dan in een oven uitgehard. De uitgeharde lengtes—typisch 91 cm of korter—worden lengsgewijs gedemold en op maat gezaagd. Gezichten worden indien nodig toegevoegd, en het afgeronde product wordt verpakt voor verzending.
Kwaliteitscontrole
Tijdens glasvezelisolatieproductie vindt bemonstering plaats op diverse cruciale punten: het gemengde batch, gesmolten glas van de bush, glasvezel verlatend de fiberizer, en het finale uitgeharde product. Bulk glas en vezelmonsters ondergaan chemische analyse en vloeibare inspectie met geavanceerde analyzers en microscopen. Deeltjesgrootteverdeling wordt gemeten door het batch door diverse maasgroottes te zeven. Finale afmetingen, zoals dikte, worden na verpakking geverifieerd; afwijkingen duiden op sub-standaard glas kwaliteit.
Fabrikanten gebruiken gestandaardiseerde testprocedures om akoestische weerstand, geluidsabsorptie, en barrièrprestaties te kwantificeren en te optimaliseren. Door vezeldiameter, bulkdichtheid, dikte, en binderinhoud aan te passen, passen producenten akoestische eigenschappen aan. Thermische prestaties worden op vergelijkbare parameters op dezelfde manier gecontroleerd.
De Toekomst
De glasvezelindustrie confronteert diverse uitdagingen door de jaren 1990 en verder. Toegenomen productie—gespurd door VS-dochtermaatschappijen van buitenlandse bedrijven en productiviteitswinst—heeft overcapaciteit gecreëerd die huidige en geprojecteerde markten niet kunnen absorberen.
Concurrerende isolatiematerialen, zoals steenwol—gebruikmakend van recente proces- en productvooruitgang—schuim, en cellulose (gebruikt in zolderisolatie), wedijveren ook om marktaandeel.
Met een zachte huisvestingsmarkt die de vraag naar lagere prijzen drijft, verwachten consumenten nu goedkopere producten, een trend verergerd door detailhandel- en aannemersconsolidatie. Daarom moet de industrie de kostenverlaging in twee kerngebieden voortzetten: energie en milieu. Efficiëntere ovens die op gediversifieerde energiebronnen steunen, zullen essentieel zijn.
Naarmate stortplaatsen capaciteit benaderen, moeten fabrikanten streven naar bijna-nul vast afval output zonder kosten te verhogen. Dit doel vereist verbeterde processen die vloeibare en gasafval reduceren en hergebruik maximaliseren. Herverwerking en her-smelting van afval om grondstoffen terug te winnen, is al aan de gang bij diverse faciliteiten.
Productieproces
- Viltstof: Geschiedenis, Productie en Modern Gebruik
- Pyrex: De Evolutie, Samenstelling en Productie van Borosilicaten Glas
- De Tijdloze Kunst van Glas Kerstballen: Geschiedenis, Vakmanschap en Moderne Innovatie
- Koolstofvezel: Samenstelling, Productie en Toekomstige Toepassingen
- Acryl Uitgelegd: Eigenschappen, Typen en Toepassingen
- Asbest vs. Glasvezel: Gezondheidsrisico's en Veiligheidsverschillen
- Waaruit Is Glasvezeldoek Gemaakt? – Samenstelling, Weefpatronen en Belangrijkste Eigenschappen
- Belangrijkste Prestatiekenmerken van Glasvezelgaren: Sterkte, Stabiliteit en Thermische Weerstand
- E-Glas & C-Glas Glasvezeldoek: Typen, Weefsels en High-Performance PTFE Gecoate Toepassingen
- Premium Maritieme Glasvezeldoek Leverancier – Snelle Levering & Gratis Monsters in Singapore
- De Juiste Prijs Vinden voor Epoxy Glasvezeldoek: Kwaliteit, Kosten en Expert Advies