



Koolstofvezel: Samenstelling, Productie en Toekomstige Toepassingen
Achtergrond
Koolstofvezel is een dun, uitgezogen draadvormig materiaal, typisch 0,0002–0,0004 inch (0,005–0,010 mm) in diameter, samengesteld uit vrijwel uitsluitend koolstofatomen gerangschikt in microscopische kristallen uitgelijnd langs de vezelas. Deze uitlijning levert uitzonderlijke trekkracht relatief tot de afmeting. Duizenden vezels worden in een garen gedraaid, dat kan worden geweven tot stoffen of gecombineerd met epoxy om hoogpresterende composieten te creëren voor luchtvaart, auto-industrie, sportartikelen en maritieme toepassingen.
De eerste koolstofvezelduiken op in de jaren 1950 als hoge-temperatuurversterking voor raketcomponenten. Vroege pogingen met verhit rayon produceerden vezels met slechts ~20% koolstof en beperkte sterkte. In de jaren 1960 leverde een polyacrylonitril (PAN)-voorlopersproces vezels met ~55% koolstof en superieure mechanische eigenschappen, wat de industriestandaard werd.
In de jaren 1970 werden petroleum-pitch afgeleide vezels ontwikkeld, die ~85% koolstof bereikten en uitstekende buigsterkte hadden, hoewel hun lagere compressieprestaties brede adoptie beperkten.
Vandaag de dag is koolstofvezel integraal voor talloze producten, met continue innovatie die het gebruik uitbreidt. Productie blijft geconcentreerd in de Verenigde Staten, Japan en West-Europa.
Classificatie van Koolstofvezels
Koolstofvezels worden gecategoriseerd op trekm modulus, de maat voor weerstand tegen rekken. De Engelse eenheid is ponden kracht per vierkante inch (psi). Laag-modulus vezels hebben een modulus onder 34,8 Mpsi (240 MPa). Hogere categorieën – standaard, intermediair, hoog en ultrahoog modulus – bereiken 72,5–145,0 Mpsi (500–1.000 MPa). Ter context: staal heeft typisch een modulus van ~29 Mpsi (200 MPa), zodat de sterkste koolstofvezels vijf keer stijver kunnen zijn dan staal.
Ultrahoog-modulus vezels afgeleid van petroleum pitch worden soms grafietvezels genoemd vanwege hun kristalstructuur die sterk lijkt op zuiver grafiet.
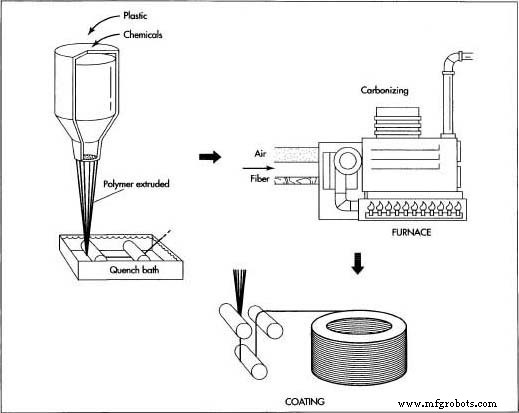
Tijdens productie worden polymere strengen verwarmd tot zeer hoge temperaturen in een zuurstofvrije omgeving. De afwezigheid van zuurstof voorkomt verbranding; in plaats daarvan worden niet-koolstofatomen als gassen uitgexpelleerd, wat een dicht gebonden koolstofrooster achterlaat.
Ruwmaterialen
De voorloper – meestal polyacrylonitril – vormt ~90% van de commerciële koolstofvezelproductie, met de overige 10% afgeleid van rayon of petroleum pitch. Deze organische polymeren bestaan uit lange koolstof-gebaseerde ketens, en elke fabrikant's exacte formulering is eigentijds.
Verschillende gassen en vloeistoffen worden tijdens verwerking toegevoegd om reacties, temperatuur en oppervlakte-eigenschappen te controleren. Hun specifieke samenstellingen zijn meestal ook handelsgeheimen.
Het Productieproces
De productie van koolstofvezel combineert chemische en mechanische stappen. De voorloper wordt in strengen getrokken, verwarmd tot hoge temperaturen zonder zuurstofblootstelling, en ondergaat vervolgens een reeks gecontroleerde transformaties om de eindvezel te produceren.
Spinnen
- 1. Acrylonitril-polymermengsel wordt gemengd met een co-polymeer zoals methylacrylaat en gepolymeriseerd met een katalysator om PAN te vormen.
- 2. Het polymere wordt geëxtrudeerd in vezels via jet- of smeltspintechnieken, waar het coaguleert of oplosmiddelen verdampt om te solidificeren. Deze stap bepaalt de interne microstructuur.
- 3. De vezels worden gewassen en gerekt om de doeldiameter te bereiken en de moleculaire ketens uit te lijnen.
Stabiliseren
- 4. De vezels worden thermisch behandeld in lucht bij 390–590 °F (200–300 °C) gedurende 30–120 minuten. Dit proces converteert lineaire binding naar een thermisch stabiele ladderstructuur, waarbij zuurstof in het rooster wordt geïncorporeerd en warmte wordt gegenereerd die zorgvuldig beheerd moet worden.
Koolstofiseren
- 5. Gestabiliseerde vezels worden verwarmd tot 1.830–5.500 °F (1.000–3.000 °C) in een inerte atmosfeer. Zuurstof wordt uitgesloten door de oven onder druk te zetten en in-/uitgangspunten te verzegelen. Naarmate de verwarming voortschrijdt, evolueren niet-koolstofatomen als gassen (waterdamp, ammoniak, CO, CO₂, H₂, N₂, etc.), wat een hoog geordende koolstofkristal achterlaat.
Oppervlaktebehandeling
- 6. Na koolstofisatie wordt het vezeloppervlak licht geoxideerd om de hechting met harsen te verbeteren. Oxidatie kan bereikt worden via blootstelling aan gassen (lucht, CO₂, ozon) of vloeistoffen (NaOCl, HNO₃). Elektrolytische coating is een andere optie. Het proces wordt strak gecontroleerd om oppervlakte-defecten te vermijden die de sterkte kunnen compromitteren.
Sizing
- 7. Vezels worden gecoat (gesized) om ze te beschermen tijdens opwinden of weven en de compatibiliteit met composietmatrices te verbeteren. Veelgebruikte sizing-agenten zijn epoxy, polyesters, nylon en urethane.
- 8. Gesizeerde vezels worden op spoelen gewonden en vervolgens in garnen van diverse diameters gedraaid.
Kwaliteitscontrole
Visuele inspectie is onpraktisch door de microscopische grootte van de vezel. Kwaliteit hangt af van nauwkeurige controle van voorlopereigenschappen en productieparameters – tijd, temperatuur, gasstroom en chemie – door het hele proces. Afgeronde vezels en composieten ondergaan rigoureuze tests voor dichtheid, sterkte, sizing-inhoud en andere cruciale metrics, volgens standaarden vastgesteld door de Suppliers of Advanced Composite Materials Association in 1990.
Gezondheids- en Veiligheidsaspecten
Belangrijke zorgen tijdens productie en hantering zijn stofinhalatie, huidirritatie en elektrische interferentie.
Koolstofvezelstof is doorgaans te groot om longweefsel te penetreren, in tegenstelling tot asbest. Niettemin kan het de luchtwegen irriteren, dus werknemers moeten passende adembescherming dragen.
Vezels kunnen de huid irriteren, met name aan handen en polsen. Beschermende kleding of barrièrcremes zijn raadzaam, en voorzichtigheid is geboden met sizing-chemicaliën die allergische reacties kunnen veroorzaken.
Omdat koolstofvezels elektriciteit geleiden, kan stof lichtbogen of kortsluitingen in nabijgelegen apparatuur creëren. In dergelijke omgevingen moeten gevoelige apparaten geïsoleerd of afgeschermd worden.
De Toekomst
Koolstofnanobuizen – holle buizen met diameters zo klein als 0,00004 inch (0,001 mm) – vertegenwoordigen de grens van koolstofvezeltechnologie. Hun buitengewone mechanische sterkte en elektrische geleiding openen mogelijkheden voor next-generatie vezels, micro-buizen en halfgeleidercomponenten.
Productieproces
- Carbon M2: 20× snellere Digital Light Synthesis voor hoogresolutie productiedelen
- Koolstofvezel: Een Reis Van Geschiedenis Naar Morgen
- Top 3 Voordelen Van Koolstofvezel Horloges Voor Luxe Tijdmeters
- 5 Onverwachte Koolstofvezel Innovaties Die Modern Leven Herscheppen
- Is Koolstofvezel Recycleerbaar? Een Gids voor Duurzame Recycling & Reparatie
- Hoe Koolstofvezel Schoenen Snelheid, Energie en Prestaties Verbeteren
- Koolstofvezel in de Luchtvaart: Prestatie, Duurzaamheid en Veiligheid Verhogen
- Hoe Koolstofvezel Technologie de Automotive Ontwerp Revolusioneren
- Van PAN naar Prestaties: De Expert Gids voor Koolstofvezel Productie
- T300 Koolstofvezelplaat – 68% Koolstofvezel, 240 GPa Elasticiteitsmodulus, 3400 MPa Treksterkte
- T700 Koolstofvezelplaat – 68% Koolstofversterkt, Ultra-sterk & Lichtgewicht