



De Fiets: Evolutie, Constructie en Toekomstige Innovaties
Achtergrond
Fietsen behoren tot de meest gebruikte vormen van persoonlijk vervoer wereldwijd, met een geschatte 800 miljoen eenheden – het dubbele van het aantal auto's op de weg. Naast pendelen, voeden ze fitness, competitie, en avontuur. Energiegewijs besteedt een fietser ruwweg 35 calorieën per mijl (22 kcal/km), een fractie van de 1.860 calorieën per mijl (1.156 kcal/km) die een auto verbruikt. Fietsen komen in talloze configuraties: race, all-terrain, statisch, eenwiel, driewiel, tandem, en meer.
Geschiedenis
Leonardo da Vinci schetste een fietsachtige machine al in 1490, hoewel hij het nooit bouwde. De eerste praktische "hobby horse" verscheen in de late 1700er jaren met Comte de Sivrac's Celerifere – een houten, tweewiel contraptie aangedreven door voetduw. In 1816 introduceerde de Duitse baron Karl von Drais een stuurbare versie, wat een Europese rage ontketende.
In 1840 produceerde de Schotse smid Kirkpatrick Macmillan een trap-aangedreven tweewielontwerp dat 40 mijl (64 km) zonder onderbreking kon afleggen – een record van 140 mijl (225 km) naar Glasgow. Twee decennia later voegde de Franse uitvinder Ernest Michaux pedalen en koppels toe, wat de Velocipede creëerde met houten wielen en een ijzeren frame. Bijnamen "boneshaker", markeerde het een cruciale verschuiving naar trap-aandrijving.
De 1860er jaren zagen bal- lager naven, metaalgespelde wielen, massieve rubberbanden, en viergang versnellingen. James Stanley's 1866 "Penny Farthing" had een massief voorwiel en klein achterwiel, woog 70 lb (32 kg) en kostte $300 – een premium belegging toen.
In 1885 introduceerde John Kemp Starley's Rover Safety gelijk grote wielen, ketenaandrijving, en een diamantframe, wat de gevaarlijke voorwiel-kapriolen van de Ordinaries elimineerde. Luchtbanden door John Boyd Dunlop, terugtrapremmen (1898), en vrije-loop verfijnden prestaties verder.
In de 1890er jaren waren de kerncomponenten van de moderne fiets gevestigd. De vroege 20e eeuw bracht sterkere staallegeringen, dunner buizen, en versnellingsbakken, wat snelheid en comfort verbeterde. Na WOII daalde fietsgebruik door auto-dominantie, maar steeg weer tijdens de oliecrisis van de jaren 70. Mountainbikes ontstonden uit de fusie van brede-band "ballon" ontwerpen en lichtgewicht racetechnologie, uiteindelijk de wegfietsen overtreffend. Hybriden combineerden het beste van beide werelden.
Rauwmaterialen
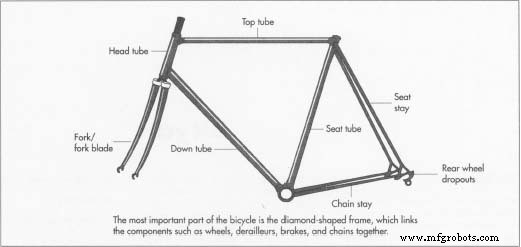
Het diamantvormige frame is de ruggengraat van de fiets, wat sterkte, rigiditeit, en handling dicteert. Het omvat een voor- (boven, zit, onder, stuur buizen) en achterdriehoek (kettingstreben, zitstreben, uittredingen). Vooruitgang heeft verschoven van zwaar staal naar licht aluminium in de jaren 70, en later naar hoge-sterkte composieten zoals koolstofvezel in de jaren 90. Terwijl staal en titanium decennialang duren, kan aluminium binnen 3–5 jaar vermoeien.
Componenten zoals wielen, versnellingsbakken, remmen, en kettingen zijn doorgaans roestvrij staal en afkomstig van gespecialiseerde fabrikanten.
Productieproces
Naadloze buizen beginnen als massive staalblokken, doorboord en getrokken tot buizen. Deze worden vervolgens gedempt – dikker bij belastingspunten, dunner elders – om sterkte en gewicht te balanceren. De buizen worden geassembleerd met hand-brazing of machine lassen, met composieten gelijmd door lijm. Vakkundige bouwers finetunen uitlijning en voeren finale aanpassingen uit.
Buizen afstellen
- 1. Het metaal gloven om te verzachten, uithollen om "hollows" te vormen, dan verwarmen, beitsen in zuur, en smeren.
- 2. Meten, snijden, en precisie-miteren de hollows. Volwassen frames variëren van 19–25 inch (48–63 cm) van zitpen-top tot koppelaas-centrum.
- 3. Hollows over een mandrel op een trekbank passeren; door matrijzen halen om te verdunnen en verlengen (koude trekking).
- 4. Buizen vormgeven en taperen om gewenste sterkte, gewicht, en veerkracht te bereiken.
Brazen, lassen, en lijmen
- 5. Buizen verbinden met de hand of machine. Brazing omvat het verwarmen van lugs tot ~1600 °F (871 °C), een messing of zilver vulmetaal smeltend om vochten te verzegelen.
Uitlijnen en reinigen
- 6. Geassembleerde frames in jigs plaatsen, aanpassen terwijl warm.
- 7. Overmaat flux reinigen door zuurbeitsen en slijpen.
- 8. Precisie heruitlijning na afkoelen uitvoeren.
Afwerking
- 9. Primeren met onderlaag, emaille spuiten (hand of electrostatisch), dan transfers en lak aanbrengen. Optionele verchroming verbetert esthetiek en corrosieweerstand.
Componenten assembleren
Versnellingsbakken en versnellingsschakelaars
- 10. Schakelaars op onderbuis monteren (race) of stuur-einden; kabels verbinden met voor- en achterversnellingsbak.
Stuur, stammen, en stuurkoppen
- 11. Geboute stuurs bevestigen aan stammen in de stuurbuis ingevoegd; de stuurkop (lagers, koppen, kontermoeren) stelt soepel sturen in.
Remmen
- 12. Remhendels aan stuur bevestigen; kabel naar kaleppen; tape aanbrengen voor grip.
Zittens en zitpen
- 13. Zitpen (staal of aluminium) aan frame bevestigen; zittens nu gevormd met nylon of plastic, leer grotendeels verouderd.
Trapgarnituren
- 14. Trapgarnituren overdragen trapkracht; bestaande uit trapkrukken, kettenbladen, en een onderstelassemblage. Pedalen bouten aan trapkrukken.
Wielen, banden, en naven
- 15. Fabrikanten volgen ISO-standaarden voor diameter en bandmaat. Ringen gevormd door staalhoepen te lassen; spaken in navenflenzen inleggen.
- 16. Wiel radiaal en lateraal centreren; ringband, band, en binnenband installeren.
- 17. Achterste vrije-loop eenheden staan vrijlopen toe.
- 18. Wielen bevestigen via as door naaf; bevestigen met bouten of quick-release skewers.
De toekomst
Recente decennia hebben fietsinnovatie versneld. Laag-profiel ligfietsen bieden superieure aerodynamica en veiligheid, terwijl hybriden – zoals de Nederlandse "Ecocar" geïntroduceerd door Wim Van Wijnen – fietsen met auto-comforts combineren. Computer-ondersteund ontwerp simuleert nu krachten als trappen en wegschokken, wat prototyping versnelt en prestaties verfijnt.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Vooruitgang in Composiet Fiets Technologie: Deel 2 – Verbetering Frame en Rim Duurzaamheid
- Arkansas-gebaseerde HIA Velo: Vervaardiging van Duurzame Koolstofvezel Fietsen
- 4 Belangrijkste Voordelen Van Greg LeMond's Carbonvezel Elektrische Fietsen
- Java klassen en objecten: een praktische gids