



Zware Vrachtwagent Productie: Ontwerp, Productie en de Toekomst
Achtergrond
Zware vrachtwagens worden geclassificeerd op gewicht. Een voertuig met een brutogewicht (GVWR) van 33.000 lb (15.000 kg) of meer wordt als zwaar beschouwd. Bij het trekken van een oplegger kan het brutogewichtscombinatie (GCWR) 80.000 lb (36.360 kg) overschrijden.
Vrachtwagens die hun lading zonder oplegger transporteren, worden als starre vrachtwagens aangeduid – voorbeelden zijn dumptrucks, betonmixers, en vuilniswagens. Wanneer een oplegger bevestigd is, heet het voertuig een trekker, verbonden via een vijfde-wiel scharnier.
Geschiedenis
De eerste benzine-motor vrachtwagens verschenen in de Verenigde Staten in de jaren 1890. Tijdens de Eerste Wereldoorlog waren ze vitaal voor het verplaatsen van voorraden zowel binnenlands als overzee. De jaren 1920 zagen een bloei in verhardde wegen, wat groei in vrachtwagenfabrikanten stimuleerde; in 1925 waren er meer dan 300 merken op de weg. De Grote Depressie elimineerde velen, en in de jaren 1990 bleven slechts negen grote zware vrachtwagen OEM's in de VS over, die ruwweg 150.000–200.000 eenheden per jaar produceerden.
Rauwmaterialen
Staal levert sterkte en duurzaamheid; aluminium biedt lichtgewicht en corrosiebestendigheid; gepolijst roestvrij staal geeft een heldere, langdurige afwerking; gegoten plasticen staan complexe vormen toe. Frame rails en dwarsliggers zijn typisch hoogtrekstaal, terwijl veringcomponenten, assen, en motorbeugels gegoten, gefabriceerd, of gelast kunnen zijn. Cabinehulzen kunnen staal of aluminium met zinkgecoate lagen zijn, of glasvezel voor dakbogen. Kapen en voorwielen worden in plastic of glasvezel gegoten; heldere trim – spiegels, zonnepanelen, grilles – is vaak gepolijst roestvrij staal. Interieurs gebruiken vinyl of stof bekleding, synthetische tapijt, en plastic trim. Ramen zijn gelamineerd veiligheidsglas. Vloeistoffen omvatten diesel, synthetische of petroleum-gebaseerde smeermiddelen, antifreeze, stuurvloeistof, en R134A koelmiddel.
Ontwerp
OEM's verversen hun zware vrachtwagenlijnen elke vijf tot zeven jaar, nieuwe technologie, materialen, en klantgewilde opties integrerend. Het ontwerpproces begint met een kleimodel, gevolgd door een prototype cabin en kap voor duurzaamheidstesten, en geculmineerd in een volschaal prototype voor wegproeven. Voor productie onthullen pilotmodellen gebouwd met productieonderdelen eventuele finale assemblageproblemen. Sommige fabrikanten bieden tot 12.000 distincte opties aan om diverse vrachtbehoeften te voldoen.
Het Productieproces
Zware vrachtwagens worden geassembleerd uit componenten intern of extern bezorgd. Meeste OEM's bouwen hun eigen cabines; een paar produceren ook motoren, transmissies, assen, en grote componenten. De assemblagerijn ziet elk vrachtwagen door opeenvolgende werkstaties vorderen, beginnend met een frameskelet en eindigend met een volledig operationeel voertuig dat onder eigen kracht van de lijn rolt.
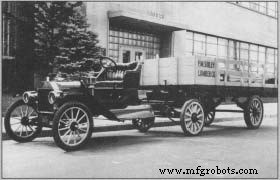 Een 1911 Ford Model-T/Smith Form-A Truck Conversie trekker gekoppeld aan een 1914 platbed semi-oplegger. (Henry Ford Museum & Greenfield Village)
De trekker-oplegger, of semi-vrachtwagen, ontstond in de jaren 1910. Charles Martin's 1911 benzine trekker introduceerde de eerste vijfde-wiel koppeling, wat een trekker toestond om om een oplegger kingpin te draaien. Dit ontwerp stelde een enkele gemotoriseerde eenheid in staat om een volle oplegger te slepen terwijl de oplegger rustte tijdens laden of lossen. August Fruehauf begon in 1914 met het fabriceren van opleggers, snel een sleutelspeler in de industrie wordend.
Assembleren van het Frame
- 1. Twee C-kanaal frame rails worden geselecteerd, naast elkaar gelegd, en automatisch geboord voor dwarsliggerbeugels, motorbeugels, en andere componenten. CNC machines dicteren gatplaatsing.
- 2. Draadstaven worden spotgelast binnenin de C-sectie; rem luchtleidingen en elektrische draden worden gerouteerd en geklemd.
- 3. Dwarsliggerbeugels worden gebout, en de rails tegenover elkaar gepositioneerd, wat een ladder-vormig frame vormt.
- 4. Extra frame-gemonteerde items – motorbeugels, veringbeugels, luchtbakken – worden op hun plaats gebout.
Installeren van Assen en Vering
- 5. Voor- en achterassen ontvangen napen, remmen, en remtrommels, dan worden aan de vering geklemd met U-bouten. Bladveren of luchtzakken voorzien vering.
- 6. Assen en vering worden getild en aan het frame bevestigd; schokdempers bevestigd tussen assen en frame.
Afwerken van het Frame
- 7. Het geassembleerde frame gaat naar het volgende station. Luchtbakken, remcylinders, verlichting, en sensoren worden aangesloten.
- 8. Voor trekkers wordt het vijfde wiel geïnstalleerd en gebout. Het chassis is nu compleet.
Schilderen van het Chassis
- 9. Ongeschilderde componenten worden afgemaskerd. Het chassis gaat in een verfkabine en wordt gespoten met geperste luchtpistolen. Een primerlaag is onnodig omdat onderdelen voor-geprimerd arriveren.
- 10. Het geschilderde chassis passeert door een droogoven; maskering wordt bij uitgang verwijderd.
Installeren van Motor en Transmissie
- 11. Dieselmotoren en transmissies arriveren op de lijn. De koppeling en transmissie worden aan de motor gebout; ventilator, dynamo, en andere componenten worden bedraad en geslangd.
- 12. De motor/transmissie assemblage wordt op het chassis getild en bevestigd. Radiatorbeugels worden gebout, en brandstof, lucht, starter, en koellijnen worden verbonden.
Afwerken van het Chassis
- 13. Brandstoftanks worden gemonteerd en aangesloten. Batterijen worden bevestigd maar nog niet bedraad.
- 14. Banden worden op wielen gemonteerd op het aangrenzende werkstation. Aluminium wielen mogen natuurlijk blijven; staal wielen worden geschilderd voor bandenmontage. De vrachtwagen wordt op eigen wielen vrijgegeven.
Assembleren Cabin, Kap, en Slaapcabine
- 15. Cabin en slaapcabine substructuren worden in jigs gelast, wat structurele sterkte en bevestigingspunten biedt.
- 16. Buitenvellen – zijkanten, achterkant, vloer, dak – worden gelast en afgedicht. Deuren worden gescharnierd.
- 17. De gegoten plastic kap wordt geïnspecteerd, geschuurd, en naar het fabriek gezonden.
Schilderen Cabin, Kap, en Slaapcabine
- 18. De cabin, kap, en slaapcabine worden gereinigd, afgemaskerd, en geschilderd. Als een streep gespecificeerd is, wordt deze eerst geschilderd, afgemaskerd, en dan de basiskleur aangebracht. Elke pass bevat een droogovencyclus. Finale maskering wordt na inspectie verwijderd.
- 19.
Afwerken Cabin, Kap, en Slaapcabine
- 19. Grille, koplampbeugels, kap scharnieren, sloten, en fabrikant embleem worden geïnstalleerd.
- 20. Exterieure componenten – grijphandvatten, spiegels, zonnepanelen – worden gemonteerd voor interieurwerk.
- 21. Het instrumentenpaneel, meters, waarschuwingslampen, en schakelaars worden bedraad en gemonteerd.
- 22. Schuimisolatiepads worden aangebracht; bekleding en plastic trim bevestigd. De vloer ontvangt een rubberen mat of stof tapijt met een geluiddempende onderlegger. Zetels worden in de cabinstructuur gebout.
- 23. Voorruit en achterruit worden gemonteerd met rubberen pakkingen.
Installeren Cabin, Kap, en Slaapcabine
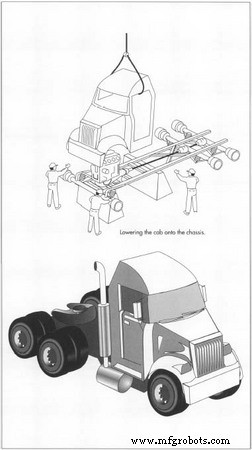
- 24. De voltooide cabin wordt op het chassis gelost en gebout. De slaapcabine wordt achter de cabin bevestigd. Stuurkolom en versnellingsbakhefboom worden verbonden.
- 25. De kap wordt gelost en bevestigd. Bumperbeugels worden bevestigd, en bedrading voor koplampen en knipperlichten voltooid.
Toevoegen van Vloeistoffen
- 26. Motor, radiator, en andere reservoirs worden gevuld; het airconditioning systeem wordt geladen. Een kleine hoeveelheid diesel wordt toegevoegd voor een korte wegtest. Stuurwiel wordt geïnstalleerd, batterijen bedraad, en de vrachtwagen rolt van de lijn.
Uitlijnen van Assen
- 27. De vrachtwagen wordt gepositioneerd op een laser uitlijningsmachine; as- en wielhoeken worden aangepast om correcte afhandeling en bandenlevensduur te garanderen.
Testen van de Voltooide Vrachtwagen
- 28. De vrachtwagen wordt op een dynamometer gereden en bevestigd. Achterwielen zitten op rollen verbonden met de dynamometer, wat motorvermogen verifieert.
- 29. De vrachtwagen wordt door een water spuitkabine gereden om cabin lekkages te controleren, dan een korte rit gemaakt om algehele werking te verifiëren. Geslaagde eenheden worden geparkeerd op de "klaar rij" voor dealerlevering.
Kwaliteitscontrole
Elk component en assemblageoperatie ondergaat inspectie. Onderdelen worden geverifieerd op dimensionale nauwkeurigheid voor assemblage. Productiewerkers voeren initiële controles uit, die gedubbelgecheckt worden door kwaliteitscontrole inspecteurs. Instrumentenpanelen worden getest op functionele meters en schakelaars voor installatie, en verfdikte wordt elektronisch gemeten om standaarden te halen.
De Toekomst
Zware vrachtwagens hebben langzaam geëvolueerd de afgelopen eeuw en zullen dat waarschijnlijk blijven doen. Groeiende focus op brandstofefficiëntie heeft meer aerodynamische ontwerpen gestimuleerd, terwijl strengere emissieregelgeving schonere verbrandingsmotoren drijft. Als een van de meest economische manieren om grondstoffen en eindproducten te transporteren, zullen zware vrachtwagens een hoeksteen van moderne logistiek blijven voor decennia.
Productieproces
- Zorg voor optimale vrachtwagenprestaties: Edmonton zware-machine-mechanici voor betrouwbaar vlootonderhoud
- Brandweerwagens Gereedheid Garanderen: Een Uitgebreide Inspectiegids
- Ultieme Commerciële Truck Preventief Onderhoudschecklist – Houd Uw Vloot Draaiende
- Een Kapotte Speelgoedcamion Ombouwen tot een Raspberry Pi-aangedreven RC-Voertuig
- Waarom het Moderniseren van Uw Vloot Kosten Verlaagt en Duurzaamheid Verhoogt
- De juiste heftruck kiezen: Gids voor de beste typen voor uw bedrijf
- TUR930MN/CNC: Zware lange-bed draaibank voor precisie en levensduur
- Rouw precisie CNC draaicentra voor hoogpresterende jobshops
- DL E Serie Universele draaibanken: Zware precisie & veelzijdigheid
- Hi-TECH 450: Premium Horizontaal Draaicentrum voor Superieure Ruimte-efficiëntie & Grote Werkstukken
- Gekoppelde Vrachtwagens Uitgelegd: Hoe Ze Bouw en Zwaar Transport Aandrijven