



Zeiljachten: Vrijheid, Luxe en Innovatie op het Water
Historische Achtergrond
Voor mensen die graag bij het water zijn, bieden zeiljachten een manier om over de oppervlakte te glijden. Zelfs als het water bevroren is, kunnen ijsjachten (zeiljachten met wielen of mesjes op de romp) over het ijs glijden. De zeilboot is een vervoersmiddel, een vorm van recreatie variërend van eenvoudige schepen tot de meest uitgebreide racejachten, en zelfs een woonvorm. Een enorme jacht met maatwerk en bemanning is een symbool van rijkdom. Een eenpersoonsboot met een klein zeil vertegenwoordigt vrijheid. Een majestueuze oude clipper herinnert aan historische zeeslagen, de specerij- en theehandel, en zeeleggendes als de "Vliegende Hollander". En een baai of meer gevuld met zeilboten en witte golfjes met wolken die erboven ademen, maakt een perfect schilderij en een blijvende herinnering.
Zeilen was ooit een hobby van de rijken, maar de beschikbaarheid van vrije tijd en meer geld voor de "gemiddelde" persoon heeft zeilen gemaakt tot een van de populairste recreatievormen. Zeiljachten kunnen handgemaakt of fabrieksgewijs gebouwd worden in alle maten, van dagzeilers en andere boten korter dan 11 ft (3,4 m), tot de dinghy, grotere eenzijdige zeilboten, tweemastige boten yawls genoemd, en grote jachten. Jachten zijn gepatroneerd na historische zeilschepen zoals brigantijnen, cutters, clippers en schoeners. Boten gebruikt voor races zijn speciaal ontworpen voor snelheid en manoeuvreerbaarheid, terwijl zeilboten van alle maten met hutten voor passagiers en bemanning steviger zijn met meer comfortdetails. Veel zeiljachten dragen ook inboord- of uitboord dieselmotoren voor het geval ze bevroren liggen (stil door gebrek aan wind) of de zeilers gewoon een snellere terugkeer naar de haven willen.
Natuurlijk wordt de zeilboot onderscheiden van andere schepen door zijn zeilen. Een zeil is simpelweg een stuk stof dat gebruikt wordt om de wind te vangen en de boot door het water te drijven. Moderne zeilen zijn meestal van Dacron, een polyestervezel. Omdat de stof verwarmd wordt om de vezels te smelten, kan de wind niet door poriën ontsnappen als in geweven stof, en het oppervlak heeft een zeer lage wrijvingsfactor. Polyesterzeilen zijn ook lichtgewicht met weinig rek.
Zeilen vallen in twee hoofdcategorieën en daarna in veel subklassen. De twee hoofdcategorieën zijn vierkante en driehoekige zeilen. Vierkante zeilen worden over de hoofdas van de boot gemonteerd om winddruk te gebruiken om de boot aan te drijven. Wind raakt alleen de achterkant van vierkante zeilen. Driehoekige zeilen volgen dezelfde as als de boot, met voorzeilen aan de voorsteven en achterzeilen aan de achtersteven. Beide zijden van driehoekige zeilen worden gebruikt voor voorwaartse beweging, en ze kunnen aangepast worden om optimaal van de windkracht te profiteren.
De subklassen van zeilen zijn genoemd naar de takelagedeeltjes die ze ondersteunen of naar buurten. Masten zijn belangrijke identificaties. Een driemastige zeilboot heeft een foremast, mainmast en mizzenmast (richting de achtersteven). Eenzijdige boten hebben alleen een mainmast. Tweemastige schepen kunnen een foremast en mainmast of een mainmast en mizzenmast hebben, waar de mizzenmast de korste is. Zeilen genoemd naar scheepsdelen omvatten gaffzeilen, jib-headed zeilen, spritsails, en latijnse en lugzeilen. Zeilen zijn ook genoemd voor gespecialiseerde toepassingen: zomerzeilen voor tropische omstandigheden, stormzeilen voor slecht weer, racezeilen alleen voor racers, en kruisvaartzeilen zijn de standaardset voor alledaagse omstandigheden. Een driemastige vierkante takelage kan uitgerust zijn met zo veel als 20 zeilen met unieke namen en doeleinden.
Geschiedenis
Dierenhuiden werden als zeilen gebruikt voor de vroegste boten en vlotten. De Egyptenaren en andere oude volken vouwen rieten samen in matten om zeilen te maken, maar de Egyptenaren waren ook de eersten die stofzeilen maakten, al in 3300 v.Chr. Grote zeilers van de Mediterrane regio zoals de Feniciërs zeilten onder stofzeilen. Over de eeuwen heen waren zeilen geweven uit diverse vezels zoals hennep, vlas, ramie en jute, de favorieten van zeilmakers; maar vlasvezel was het primaire materiaal voor zeilen door de ontdekkingstijd (ongeveer 1450-1650). Katoen verving geleidelijk vlas naarmate de teelt en verwerking van katoen toenam. Het was de overwinning van de racejacht America in 1851 die het katoenzeil als supremum bekroonde. Deze VS-jacht versloeg 14 Britse schepen in een zeilrace rond het Isle of Wight aan de zuidkust van Engeland en was de bron van de naam voor de America's Cup Race, de grootste jachtrace ter wereld.
Zeilboten zelf begonnen als enkele stammen en eenvoudige vlotten. Meer verfijnde romphormen die door het water sneden, groeiden uit militair gebruik, maar ook van koopvaardijzeilers die uitgebreide handelsnetwerken bouwden die de Middellandse Zee kruisten. Toen dagzeilers gebouwd werden voor visserij en recreatie, waren ze essentieel miniatuurkopieën van maritieme schepen zoals schoeners en cutters. De uitgebreide jachten die speelgoed waren van koninklijke families en de rijken, kopieerden ook maritieme zeilschepen. Rond 1850 ontstond een nieuwe engineeringdiscipline genaamd scheepsbouwkunde om efficiënte rompen en andere delen van zeilboten te ontwerpen volgens de wetten van natuurkunde en ingenieurs- en architectuurprincipes. Zeilen en takelage en hun effecten op de snelheid van zeilboten werden essentieel genegeerd tot 1920. Sindsdien wordt aerodynamica in hun ontwerp gebruikt. Vandaag de dag zijn aanpassingen aan complexe schepen zoals de boten die deelnemen aan de America's Cup Race gebaseerd op windtunneltesten en vele andere geavanceerde analyses toegepast op boten, water, wind en zeilen.
In delen van de wereld waar wateren het grootste deel van het jaar bevroren zijn, werden ijsjachten ontwikkeld om de zeilboot over het ijs te laten glijden door deze op wielen of mesjes te monteren. Archeologen vonden bewijs van ijsjachten in Scandinavië dating terug tot 2000 v.Chr. Ooggetuigenverklaringen uit Scandinavië, Nederland en Baltische kustlanden zoals Letland en Rusland zijn veel recenter, met de vroegste uit de zeventiende eeuw. In de VS reisde de eerste bekende ijsboot in de Nieuwe Wereld op en neer de Hudson River in New York in 1790. Net als hun warmwater-counterparts worden ijsjachten die racen ijsjachten genoemd, en ijsjachten als erkende sport dateert uit de negentiende eeuw.
Grondstoffen
Zeilbootfabrikanten fabriceren hun eigen onderdelen of bestellen ze, afhankelijk van de beoogde productievolume. Items die meestal door specialistische leveranciers worden geleverd omvatten masten, zeilen, motoren en metaalbevestigingen. Bootbouwers maken hun eigen fiberglasrompen, en de materialen gebruikt voor gegoten versterkt fiberglas omvatten Gelcote polyesterhars, een katalysator voor de hars, geweven fiberglas roving, en fiberglas. Fabrikanten die rompen van hout bouwen, bestellen, laten rijpen en vormen hun eigen hout.
Roving is draadachtig materiaal dat op jute lijkt. Het kan geweven worden met biaxiale, triaxiale of gestrikte draden, en de ontwerper specificceert het type roving afhankelijk van het geplande ontwerp en gewicht van de af te werken zeilboot; zeilboten variëren van lichtgewicht en heel snel tot sterk en zeer zeewaardig.
Ontwerp
Fabrikanten maken meestal verschillende specifieke lijnen van zeilboten. Hun ontwerpen worden getekend en gedrukt op blauwdrukken of ontworpen met computergestuurde ontwerpmethoden. Wanneer een ontwerp nieuw is, wordt een houten plug gemaakt van de blauwdrukken om exact de configuratie van de buitenkant van de lege romp na te bootsen. De houten plug wordt geschuurd, gepolijst en bedekt met een gladde coating, iets als bootbouwers Teflon, waarvandaan andere materialen verwijderd kunnen worden.
Een vorm wordt opgebouwd aan de buitenkant van de plug; de binnenkant van de vorm is dan het model voor de buitenkant van de te bouwen zeilboot. Deze vorm is gegoten van fiberglas, en het moet perfect zijn. Het proces van het maken van een plug en vorm is erg duur, dus de ontwerpers moeten zeker zijn van het plan op papier voordat ze overgaan tot plugconstructie.
Nadat de vorm voltooid en goedgekeurd is, is deze klaar voor gebruik bij het dupliceren van zeilboten van dit ontwerp. De blauwdrukplanning, plug en vorm worden gebruikt om het aantal en type bevestigingen op de zeilboot en het dek, motoren, zeilen en uitrusting van elk interieur te berekenen. Deze items worden van specialistische leveranciers besteld vóór productie.
Het Productieproces
Geproduceerde zeilboten variëren typisch van 11-ft-lange (3,4-m-lange) dagzeilers tot 28-ft-lange (8,5-m-lange) en soms langere luxe schepen uitgerust met dieselmotoren en woonkwartieren. Het hieronder beschreven proces is voor de constructie van kleine fiberglasschepen, maar sommige opmerkingen adresseren grotere variëteiten.
De Romp
Het bouwen van de romp van de zeilboot begint van buiten naar binnen. Het contactoppervlak langs de binnenkant van de vorm is de buitenkant van de romp. De vorm wordt voorzien van een scheidingsmiddel - een non-stick coating die helpt de zeilbootromp los te maken van de vorm wanneer de romp compleet is. Kleurpigment wordt tegen de binnenkant van de vorm aangebracht; effectief is de "verflaag" het eerste deel van de zeilboot dat gemaakt wordt, hoewel het pigment in de uiterste fiberglas en hars incorporeert. Zeilboten kunnen in een regenboog van kleuren gekleurd worden, dankzij de variëteit aan beschikbare pigmenten.
De huidlaag van de boot wordt gemaakt met 4-5 oz (124-156 g) geblazen fiberglas dat op katoensuiker lijkt. In tegenstelling tot de roving die volgt, is de huidlaag fiberglas willekeurige draad fiberglas die ingeblazen wordt en dan met de hand wordt verspreid. De huidlaag is ongeveer 5 mils (0,005 in; 0,13 mm) dik, maar dit is genoeg om het patroon van de roving te voorkomen dat het doorbloedt naar de buitenafwerking van de zeilboot detecteerbaar is. Gelcote wordt toegepast om het fiberglas te verharden. Deze chemische hars reageert met een katalysator die een chemische reactie veroorzaakt die het buigzame fiberglas in een hard materiaal converteert.
- Geweven, 24-oz (746-g) fiberglas roving wordt tegen de huidlaag geplaatst. Lagen roving worden met de hand uitgelegd en samengebonden voor versterking en opgebouwd voor dikte en sterkte. Het wordt ook ingedrukt en gevormd in vorm tegen de buitenlagen en de vorm zelf. Gelcote wordt opnieuw toegepast om de verharding van het fiberglas te starten. De hars en katalysator worden opgesproeid met een zorgvuldig afgemeten spray totdat de roving verzadigd is. Na het aanbrengen van de Gelcote hebben de fiberglaswerkers 30-40 minuten om het fiberglas te manipuleren terwijl het in een toestand is die enigszins op cookiedoeg lijkt en voordat het begint te verharden. Het proces van het opbouwen van het fiberglas en het aanspuiten van de hars en katalysator gebeurt in een temperatuurgecontroleerde ruimte waar de temperatuur op 72°F (22,2°C) wordt gehandhaafd. Werkers lamineren het fiberglas voor de ene helft van de romp (d.w.z. één kant van de zeilboot) per keer. Elke helft geneest dan 24 uur om de katalysator toe te laten zijn chemische conversie te voltooien.
- De eerste lagen van de overige helft van de zeilboot worden gelamineerd en uitgehard, en de werkers keren dan terug naar de eerste kant om meer lagen toe te voegen om de romp te verdikken. Boten in de 18- tot 24-ft-lange (5,5- tot 7,3-m-lange) grootte zijn typisch gemaakt van drie lagen roving. Tijdens het proces van "glassing" van de boot, worden ook verstevigers aan de romp toegevoegd. Stukken voor gesneden en voorgevormd marine multiplex worden in de bodem van de lege romp gelegd. Naarmate meer rovingdikten worden toegevoegd, wordt het multiplex inglas; de hars en katalysator verharden het multiplex op zijn plaats als structurele componenten van het fiberglas. Afhankelijk van het ontwerp en de grootte van de zeilboot, kunnen de multiplexcomponenten bestaan uit een systeem van stringers, ribben en schotten die de boot versterken tegen de impact- en buigkrachten van golven.
- In een ander deel van de glassingruimte wordt het dek van de zeilboot geconstrueerd. Een overeenkomstig dekmodel wordt gemaakt. Als het deksel van een shoebox, past het over de bovenkant van de open romp en wordt mechanisch bevestigd. Het fiberglasdek wordt precies op dezelfde manier gemaakt. Een scheidingsmiddel wordt aangebracht op de onderkant van het dekmodel (de bovenkant van het dek), pigment wordt geplaatst, en een huidlaag van geblazen fiberglas wordt opgesproeid gevolgd door toepassing van de hars en katalysator. De lagen van het dek worden opgebouwd van fiberglas roving, verstevigende secties van marine multiplex worden inglas, en speciale versterkingen worden gelamineerd op plekken waar hardware of bevestigingen door het dek zullen gaan. Versterkingsstukken zijn gemaakt van marine multiplex of aluminium.
- Wanneer fiberglaslamineren is voltooid op zowel de romp van de zeilboot als het bijpassende dek, worden de grondig uitgeharde secties uit hun vormen verwijderd. Een houten wig wordt tussen de vorm en het fiberglasstuk gedreven, en het stuk springt eruit. Alternatief worden de vorm en het stuk in water gedoopt, en de waterdruk tussen de twee stukken duwt het fiberglasstuk eruit. Een kettinghijs wordt gebruikt om het stuk uit de vorm te tillen, en het wordt op een montagekar geplaatst zodat werknemers het gemakkelijk kunnen verplaatsen en benaderen.
De assemblagefase begint met "groen trimmen", een proces waarbij stukjes flashing (fiberglas en harsoverschot) worden afgeknipt. Het dek en de rompsecties van de zeilboot worden geschuurd en gereinigd, alle randen worden gecontroleerd op gladheid, en alle verbindingen worden geïnspecteerd op nauwkeurige pasvorm. Natuurlijk vereisen grotere boten veel meer assemblagestappen dan dagzeilers. Als de boot langer is dan 22 ft (6,7 m), wordt deze uitgerust met een kokpitliner, interieurliner, hutten, zitruimtes en gebieden, toilets (heads genoemd op boten), en slaapplaatsen. Meestal zijn grotere schepen maatwerk, en deze systemen zijn van hout.
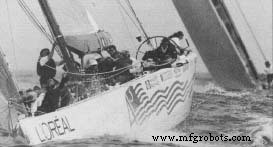 Een America's Cup deelnemer.
John Cox Stevens, een welgestelde New Jersey vastgoedmakelaar en sportpromotor, leidde de organisatie van de New York Yacht Club in 1844. Als commodore van de NYYC organiseerde hij in 1850 een syndicaat van vijf andere clubleden dat William H. Brown opdracht gaf een racejacht te bouwen. Volgend het ontwerp van George Steers, voltooidde Brown America in 1851, net op tijd voor Stevens om een uitnodiging van Britannië's Royal Yacht Squadron te accepteren om deel te nemen aan de race rond het Isle of Wight. Tegen 17 ervaren Britse boten, America begon slecht maar eindigde met een overtuigende voorsprong en won de prijs, een 100-guinea zilveren beker. Stevens accepteerde de trofee en bewaarde hem op zijn landgoed. Na zijn overlijden in 1857 werd de Beker een trust van de NYYC.
De Beker werd voor het eerst uitgedaagd in 1870 door de 113-ft (34-m) Engelse schoener Cambria, De 84-ft (26-m) VS-verdediger, Magic, won de 35-mi (56-km) race. De volgende 132 jaar bleef de America's Cup in de Verenigde Staten. Het werd verloren aan Australië in 1983. De Australia II daagde de Liberty uit met Dennis Connor als stuurman. Bij de volgende race in 1986 won Connor de Beker voor de VS aan boord van de Stars and Stripes. De Beker werd weer verloren in 1995 aan Nieuw-Zeeland, die in 2000 het enige land werd naast de VS dat de beker tweemaal won. De volgende uitdaging voor de America's Cup is ingesteld voor 2003.
- Riolen wordt daarna geïnstalleerd. Flexibele buis wordt gebruikt. Slangen zijn nodig van zoetwatertanks die water opslaan voor toilets en douches (weer op grotere schepen), en retourslangen zijn ook vereist om vuil water terug te voeren naar de boordrioolput. Elektrische leidingen worden geïnstalleerd conform elektrische codevereisten. Motoren (indien aanwezig) en mechanische apparatuur worden vervolgens in de zeilboot gemonteerd. Als de boot een boordmotor heeft, wordt deze gemonteerd op motordragers die op stringers geïnstalleerd zijn - structurele delen van de romp. Een schroefas en schroef worden bevestigd, en de motorbediening wordt aangesloten.
- Het groen-getrimde en gepolijste dek wordt omgekeerd en over de romp gemonteerd. Een "droge pas" wordt eerst gedaan om te zorgen dat het dek nog steeds strak op de romp past. Mechanische bevestigingen van roestvrij staal worden door overeenkomende versterkte secties van het dek en de romp gedreven. Voordat het dek in plaats wordt gesloten, wordt een lekvrij dichtmiddel speciaal gemaakt voor maritieme constructie toegepast. De bevestigingen worden dan mechanisch vastgezogen. Dekhardware wordt geïnstalleerd. Hardware kan winches en draaiblokken omvatten voor lijnen en zeilen, relingen, stays, en andere kenmerken. Installatie van hardware is een belangrijke indicator van de kwaliteit van de zeilboot; de hardware zelf, alsook de backingplaten en borgmoeren en bouten, moeten zware belasting en intense wateractie weerstaan. Hardware is een heel duur onderdeel van zeilbootconstructie; een enkele winch voor een jacht gemaakt voor de America's Cup Race kan $20.000 kosten.
- De mast is het laatste grote hardwareonderdeel dat wordt toegevoegd. Binnenin de romp wordt een houten blok of schoen genaamd een tabernakel geïnstalleerd als zitplaats voor de mast. Masten zijn meestal van aluminium voor licht gewicht. Wanneer de mast op het tabernakel gezet wordt, worden draden genaamd stays gebruikt om de mast op zijn plaats te houden. De stays zijn gemaakt van roestvrij staaldraad en op maat gemaakt voor elke zeilboot; fabrikanten maken hun stays meestal in-house om de juiste spanning te verzekeren om de mast te stabiliseren.
- Alle draden (indien aanwezig) voor elektrische verbindingen en slangen voor riolering (indien aanwezig) worden aangesloten en getest. Als de zeilboot van de grootte en het ontwerp is om ramen in de hut te hebben, worden sjablonen op de romp geplaatst, en de omlijnen van de luiken worden uitgeknip. Dichtmiddel wordt rond de randen van de openingen toegepast, en ramen bestaande uit frames en glas worden in de openingen gezet. Extra dichtmiddel wordt toegepast om veilige afdichtingen te maken. De buitenverf wordt gecontroleerd op beschadigingen of vlekken en gedetailleerd. Accenten worden geschilderd en kenmerktape wordt toegevoegd voor strepen en andere decoraties. Decals, nummering en fabrikantinformatie worden ook toegevoegd.
De Zeilen
- Zeilen worden gemaakt door zeilmakers die hoogvaardig zijn in ontwerp en materiaaleigenschappen. Een zeilbootfabrikant kan de zeilmaker een plan geven of de zeilmaker kan de takelage van de boot meten en de zeilen hierop baseren. Wiskunde speelt een rol in zeilontwerp bij het schatten van de rek van een zeil met winddruk toegepast, en de kromming van elk zeiloppervlak wordt berekend. Deze kromming heet de zeil's draft, en het levert voorwaartse beweging van de wind net als de gebogen vleugels van een vliegtuig oplift leveren. De zaak van de zeilmaker (genaamd een zeilloft) is een kritisch hulpmiddel omdat de plannen voor elk zeil in krit op de vloer getekend zijn en op volle schaal. De stof, meestal polyester, wordt over het plan gelegd, en de omlijnen worden op de stof overgebracht. Elke zeilvorm wordt genummerd.
- De zeilen worden uitgeknip volgens de getekende afmetingen. Zeilen bestaan uit verschillende stukken, en deze worden samengezocht met zeiltwine, een gespecialiseerd vezel dat sterker is dan normaal draad. Wanneer de naald met zeiltwine wordt doorgevoerd, wordt de twine gedraaid om sterkte toe te voegen, en was wordt aangebracht zodat de twine die draaiing zal behouden.
- Nadat alle stukken van elk zeil samengezocht zijn, wordt versterking toegevoegd aan de delen van het zeil die de meeste spanning zullen ondervangen. Patches (versterkingen) worden aan elke hoek toegevoegd en tabling (een verdikte zoom) wordt langs de voorrand (de luff genoemd) en de voet van het zeil gezocht. Wanneer de tabling voltooid is, worden touwen ook in de luff- en voetranden van het zeil gezocht om deze delen van het zeil te versterken tegen rekken.
- Ten slotte worden hardware en bevestigingen aan elk zeil bevestigd. Deze kunnen metalen schuiven, oogjes, en rifpunten omvatten, afhankelijk van het ontwerp van de boot en het doel van het zeil. De zeilen worden naar de zeilbootfabrikant verzonden, en sets worden op de zeilboten opgeslagen waartoe ze behoren.
Kwaliteitscontrole
Kwaliteitscontrole is een continu proces. Alle bevestigingen en materialen ontvangen van buitenleveranciers worden bij ontvangst gecontroleerd. Items zoals elektrische bedrading worden op bank getest voordat ze in de boten geïnstalleerd worden, direct na installatie gecontroleerd, en opnieuw getest tijdens een finale kwaliteitscontrole.
Specialiteiten zoals het glassen van de fiberglasromp hebben kritieke eisen voor temperatuur en plaatsing. De Gelcote wordt tegen een indexeringsmaat aangebracht omdat het niet te dik of te dun mag zijn. Overkatalyseren van de hars produceert intense interne temperaturen in het materiaal, en het kan niet bewerkt worden. Als katalyseren mislukt, moet de hars uitgekaasd worden - een duur, tijdrovend proces. Fouten in ontwerp van fiberglasdikten en plaatsing van hardware alsook dergelijke fouten in constructie beïnvloeden het gewicht en de balans van de zeilboot en hoe het op het water zal liggen; als de balans verkeerd is, zal de statische lijst van de boot verkeerd zijn.
Details zijn ook belangrijk, en kwaliteitscontroles zijn gepland zodat ze onmiddellijk gecorrigeerd worden. Een ongerichte fout binnenin de romp mag niet makkelijk te bereiken zijn nadat het dek bevestigd is. De finale kwaliteitscontrole zou alleen kleine problemen moeten onthullen zoals kleine fouten in het exterieur die snel gerepareerd worden.
Bijproducten/Afval
Zeilbootfabrikanten produceren typisch geen bijproducten, en ze neigen zich te specialiseren in diverse nauw verwante lijns. Alleen de grootste bedrijven hebben veel bredere productranges; hun grotere productie stelt een schaaleconomie in bij het inkopen van hardware en andere voorraden die hen een voordeel lijken te geven over kleinere bouwers. Kleine bouwers weten echter dat een liefdevol gemaakt product hun trots is, en ze zijn bereid kleinere hoeveelheden te kopen (en minder afval te produceren) ten gunste van maatwerkkwaliteit.
Afval is een klein probleem. Meeste materialen kunnen gerecycled worden, en het bedrijf vereist zo strikte kwaliteitscontrole dat afval geminimaliseerd wordt door zorgvuldig vakmanschap. Veiligheid is een groot probleem, daarentegen. Dertig jaar geleden was de fabricage van zeilboten ongeregeerd, en veel bootbouwers voerden "huishoudindustriën" in hun achtertuinen. Reguleringen hebben dit bijna onmogelijk gemaakt. Werkers worden getraind in veiligheidskwesties, met name met betrekking tot luchtkwaliteit, en ze moeten respirators dragen tijdens de constructie van fiberglasrompen vanwege de rook ontwikkeld door het katalysatieproces. Uit de gebouw komende lucht moet ook gecontroleerd worden volgens de voorschriften van de VS Environmental Protection Agency (EPA). Werkers dragen Tyvek-pakken om te beschermen tegen spatgevaren, en chemicaliën worden zorgvuldig opgeslagen en afgedankt volgens regelgevingsvereisten.
De Toekomst
Zeilboten zijn symbolen van schoonheid en vrijheid. Ze zijn hoog gewenste recreatievormen en symbolen van succes, onafhankelijkheid en vrije tijd. Periodes waarin de economie sterk is, leiden tot grotere zeilbootproductie en meer zeilen zichtbaar op lokale wateren. Een zeilboot als pensioenwoning is de droom van velen. De variëteit in maten van zeilboten past ze aan een vergelijkbare variëteit van levensstijlen. Al deze aspecten lijken de toekomst van de zeilboot te verzekeren. Ze zijn een eenvoudige, elegante en oude vervoersvorm gemaakt modern; ze bieden ook kansen voor mensen om die unieke omgeving te genieten waar de wind de water ontmoet.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Vezel Laser Markering: Precisie, Snelheid en Veelzijdigheid voor Moderne Industrieën
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- IoT-innovaties Drijven de Toekomst van Windenergie