



Kunstmatige Hartkleppen: Typen, Geschiedenis en Toekomstige Innovaties
Achtergrond
Hartkleppen fungeren als terugslagkleppen, die miljoenen keren per jaar openen en sluiten om de bloedstroom te regelen. Natuurlijke kleppen kunnen stenose (vernauwde opening) of regurgitatie (onvolledige sluiting) ontwikkelen, wat de cardiale output compromis en de longdruk verhoogt. Alleen in de Verenigde Staten ondergaan meer dan 80.000 volwassenen per jaar klepreparatie of -vervanging.
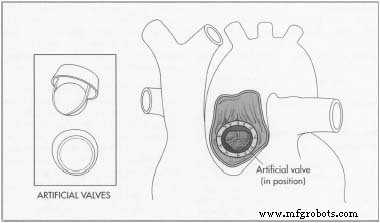
Kunstmatige hartkleppen omvatten een orifice en een mechanisch of biologisch mechanisme dat de passage opent en sluit. Er zijn twee hoofdcategorieën:
- Mechanische kleppen – gemaakt van synthetische legeringen en polymeren. Ze zijn duurzaam maar vereisen levenslange anticoagulatie.
- Biologische (weefsel) kleppen – afkomstig van varkens- of rundpericardium, of xenotransplantaten. Ze worden bevorzugd voor patiënten boven 65 of die geen anticoagulantica kunnen verdragen.
Mechanische kleppen worden verder onderverdeeld op basis van hun bewegingsmechanismen: bal-in-kooi, kantelende schijf, en bileaflet (twee gescharnierte bladeren). Het bal-in-kooi ontwerp, geïntroduceerd in de jaren 60, heeft meer dan 200.000 implantaties gezien. Kantelende schijf kleppen hebben ongeveer 360.000 procedures bereikt, terwijl bileaflet kleppen – de meest voorkomende vandaag – meer dan 600.000 implantaties wereldwijd overschrijden.
Geschiedenis
De eerste gedocumenteerde klepoperatie dateert uit 1913, maar wijdverspreide vervanging begon pas in 1962 met de eerste succesvolle biologische klep met donor menselijk weefsel. Mechanische kleppen volgden kort daarna, met de bal-klep gepioneerd door Amerikaanse Edwards Laboratories in de jaren 50. Schijfkleppen traden in 1969 de klinische praktijk, en bileaflet ontwerpen werden in 1977 geïntroduceerd, winnend populariteit in de jaren 80.
Materiaalvooruitgang speelde een cruciale rol. In 1965 ontdekte Dr. J.C. Bokros dat pyrolytisch koolstof—oorspronkelijk gebruikt in kernbrandstof—uitstekende duurzaamheid en bloedcompatibiliteit bood, wat leidde tot de wijdverspreide adoptie in mechanische kleppen. Vandaag de dag bevat ongeveer 90% van de mechanische kleppen ten minste één pyrolytisch koolstofcomponent.
Regulatorische toezicht versterkte in 1976 toen de FDA prothetische kleppen onder zijn jurisdictie bracht, pre-market approval (PMA) richtlijnen uitvaardigende die een minimum van 800 klep-jaren follow-up voor klinische studies stelden. Opvolgende FDA-richtlijnen in 1993 stelden objectieve prestatiecriteria vast, wat robuuste post-marketing surveillance waarborgde.
Mechanische kleppen hebben een bewezen veiligheidsrecord. Over 30 jaar heeft de bal-klep minder dan een dozijn structurele falen ervaren. De kantelende schijf toont <1% falen na 15 jaar, en bileaflet kleppen hebben slechts een handvol problemen aan de FDA gerapporteerd. In de vroege 2000s herriep een enkele fabrikant zilver-gecoate kleppen vanwege een 2% lekkagecijfer; over het algemeen zijn minder dan 50 falen voorgekomen onder bijna een miljoen kleppen in dienst.
Vandaag de dag worden ruwweg 265.000 prothetische kleppen wereldwijd per jaar geïmplanteerd, wat een markt genereert van meer dan $700 miljoen. Mechanische kleppen vormen ongeveer 60% van dit volume, met een marktwaarde van $400 miljoen. Meer dan twee miljoen mechanische kleppen zijn in de laatste decennia wereldwijd geïmplanteerd.
Grondstoffen
Typische mechanische kleppen zijn geconstrueerd van titanium, grafiet, pyrolytisch koolstof, en polyester. Titanium vormt de robuuste buitenbehuizing en sluitringen. Grafiet gecoat met pyrolytisch koolstof creëert de bileaflet bladeren, terwijl de binnenring 100% pyrolytisch koolstof is, vaak geïmpregneerd met wolfram voor radiopaciteit. De naadmanschet, die de klep aan het hart bevestigt, is gemaakt van dubbel-velours polyester.
Titanium wordt gekozen voor zijn sterkte en biocompatibiliteit. Buitenringen worden uit staafmateriaal gefreesd door derde-partij leveranciers. Polyester buizen worden ontgrat om oppervlakte-onvolkomenheden te verwijderen. De pyrolytische koolstoflaag wordt gedeponeerd door koolwaterstoffen (meestal methaan) te verdampen bij 3.272-4.172°F (1.800-2.300°C) in een hoge-temperatuur kamer, wat een dichte, scheurvaste film produceert.
Productieproces
- Het merendeel van componenten wordt van gespecialiseerde leveranciers bezorgd; de polyester manschetten worden in-house genaaid.
- Montage vindt plaats in ISO-schone kamers om contaminatie te voorkomen. Bladeren worden aan de binnenring bevestigd, daarna in de behuizing geplaatst.
- Gelijktijdige manschetproductie gebruikt een verhit stappen die de manschet om de klep vormt bij diverse honderden graden. De afgeronde klep wordt op een chirurgische rotatie-assembly gemonteerd.
Montage
- Schone-kamer montage waarborgt steriliteit. Bladeren worden aan de binnenring bevestigd, wat vervolgens in de buitenbehuizing geplaatst wordt.
- Tijdens manschetfabricatie wordt de klep gevormd in een verwarmde kamer. De voltooide klep wordt aan een rotatiehandvat voor chirurgische levering bevestigd.
Sterilisatie en Verpakking
- Na montage ondergaan kleppen stoomsterilisatie bij 270°F (132°C) voor ten minste 15 minuten. Een biologisch indicator bevestigt steriliteit door afwezigheid van levensvatbare organismen te verifiëren.
- Elke klep wordt individueel in een dubbele plastic container verpakt, en vervolgens gedoost voor verzending.
Kwaliteitscontrole
Elk component ondergaat visuele, dimensionale, en functionele inspectie voor montage. Ringen worden gemeten en gematcht met bladeren om een perfecte pasvorm te garanderen. Microscopische analyse detecteert krassen of micro-defecten, met tot 50 inspecties tijdens de montagelijn.
Bewijstesten passen gecontroleerde druk toe om structurele integriteit te beoordelen. Akoestische emissiemonitoring vangt subtiele scheuren op, wat afkeuring van sub-standaard kleppen mogelijk maakt. Finale verpakking wordt geverifieerd op accurate labeling.
Bijproducten en Afval
Strenge QC minimaliseert schroot. Herbruikbare materialen worden waar mogelijk herwonnen, en defecte onderdelen worden aan leveranciers teruggestuurd. Chemisch afval van reinigingsoplossingen wordt volgens veiligheidsvoorschriften afgevoerd.
De Toekomst
Lopend onderzoek richt zich op het elimineren van tromboembolisch risico inherent aan mechanische kleppen. Geavanceerde computationele modellering en chirurgische technieken verfijnen orifice geometrie om turbulentie en schuifspanning te verminderen. Materiaalinnovaties—zoals ultra-sterke, dunwandige legeringen—staten verminderde klephoogte en verbeterde hemodynamica toe.
Minimaal invasieve benaderingen worden ontwikkeld, die insnijdingen verkleinen van 12 inch (30 cm) tot 3-4 inch (8-10 cm). Productie-efficiëntie wordt verwacht te stijgen met automatisering en additieve productie.
Opkomende concepten omvatten flexibele polymere kleppen die natuurlijke dynamiek nabootsen zonder anticoagulatie te vereisen, en patiënt-specifieke kleppen geëngineerd uit autologe cellen. Hoewel veelbelovend, kunnen deze technologieën decennia duren voordat klinische implementatie mogelijk is.
Productieproces
- Kunstgras: van AstroTurf tot moderne hybride oppervlaktes
- Kunstbloed: Huidige Status, Ontwikkeling en Toekomstperspectieven
- Luchtcilinder Kleppen Begrijpen: Sleutel tot Pneumatische Systemen
- Gemotoriseerde Bal Kleppen: Functie, Voordelen en Toepassingen
- De Automobiel Ventilatietrain Beheersen: Functies, Indeling en Componenten
- Belangrijkste Kenmerken van Hoogpresterende Pneumatische Kleppen
- Essentieel Onderhoud van Luchtbesturingskleppen voor Optimale Systeemprestaties
- Wat is een aftapklep? Werking, toepassingen en belang
- Hydraulische Stroomregelkleppen Begrijpen: Functie, Typen en Toepassingen
- Servokleppen begrijpen: Hoe ze vloeistofstroom regelen
- Geavanceerde Pneumatische Kleppen Sturen Slimmere Automatisering