



5-as bewerking gedemystificeerd: Waarom het niet zo intimiderend is als het lijkt
Om een of andere reden schrikt 5-as bewerking mensen. Tijdens gesprekken op beurzen, of bij het bespreken van het potentieel van een klant zijn deel een goede fit voor 5-zijdig bewerken, kun je een ongemakkelijk gevoel zien beginnen te overweldigen, en je kunt de angst zien opkomen in hun ogen. De bloot gedachte aan al die assen die tegelijkertijd bewegen, doet ze weg willen rennen voor de heuvels. Maar als we de tijd nemen om er logisch naar te kijken, en het afbreken tot wat er echt gebeurt, is het niet eng!
Door de jaren heen, waren enkele van mijn beste 5-as studenten de ongelooflijk "groene" machineoperators, die slechts een paar maanden eerder CNC niet eens konden spellen. Ze hadden zo weinig ervaring in de industrie dat ze niet wisten dat ze er bang voor moesten zijn - wat hen toestond er echt uit te blinken. Verrassend genoeg zijn het de ervaren werktuigmakers... de mensen die deze technologie echt kunnen omzetten in een kunstwerk van finesse en schoonheid - die het meest lijken te schuwen voor 5-as.
Laten we kijken naar een typische 3-as opstelling: een deel wordt op de tafel geplaatst in een soort werkhouderapparaat, en een specifieke locatie op het deel wordt oppikkt en gebruikt als het deel nul referentiepunt voor het programma. Zodra alle kenmerken bewerkt zijn op die specifieke operatie, wordt het deel omgedraaid naar een ander gezicht en de procedure begint opnieuw. Dit wordt diverse keren herhaald tot het hele werkstuk compleet is, en alle zijden bewerkt zijn.
Nu, laten we kijken naar hetzelfde scenario met de toevoeging van een 5-as machine: een deel wordt op de tafel geplaatst in een soort werkhouderapparaat, en een specifieke locatie op het deel wordt oppikkt en gebruikt als het nul referentiepunt voor het programma... herkenbaar???? Het enige echte verschil tussen de 5-as opstelling, en de 3-as opstelling, is het gebrek aan handmatig het deel hoeven om te draaien en meerdere opstellingen te voltooien. De machine is geprogrammeerd om het deel in positie te roteren, een commando in het programma wordt gebruikt om het oorsprongspunt voor de volgende zijde van het deel te herlokaliseren, en de programmering gaat door... net als in de traditionele 3-as methode.
Na dit probleem een tijdje geanalyseerd te hebben, realiseerde ik me uiteindelijk dat het niet het daadwerkelijke concept van vijf-as of vijf-zijdig bewerkingstechnologie is dat ze verontrust... want dat is een heel simpel concept om te begrijpen. Het lijkt de "hoe" te zijn die ze verontrust. Mensen begrijpen de enkele opstelling vs. meerdere opstellingen, het verwijderen van het handmatig omdraaien van het deel, en het concept van het herlokaliseren van het oorsprongspunt voor een specifieke zijde van het deel. Wat ze niet begrijpen is HOE we al dat gaan doen... want in hun gedachten moet het moeilijk zijn... toch? FOUT! Het is eigenlijk tamelijk simpel. Hoewel de meeste machinefabrikanten deze gebeurtenissen, of stappen in het proces op een zeer vergelijkbare manier hanteren, zal ik me richten op hoe Hurco de taak volbrengt.
Of je nu een deel programmeert in NC of Conversationeel, het concept en de procedure voor programmeren op meerdere zijden van het deel zijn hetzelfde... we gaan een relatief oorsprongspunt aanwijzen voor de nieuwe zijde van het werkstuk, een gedraaide of getransformeerd werkvlak creëren waar de gereedschapas loodrecht op zal staan, en dan doorgaan met programmeren van simpele 3-as geometrie om de benodigde bewerking voor die zijde van het werkstuk te voltooien. Zodra de kenmerken bewerkt zijn, beëindigen we simpelweg dit nieuwe getransformeerde werkvlak - waardoor alles terugkeert naar de oorspronkelijke deelinrichting - en herhalen we deze stappen, weer en weer, tot alle zijden van het werkstuk bewerkt zijn.
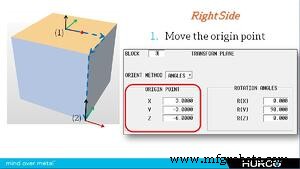
Eerst moeten we het oorsprongspunt verplaatsen. Met een conversationeel blok, genaamd Transform Plane, geven we de besturing een routekaart met richtingen van de oorspronkelijke werkstuk nul, naar het nieuw gewenste oorsprongspunt voor het nieuwe werkvlak.
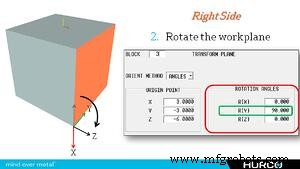
Vervolgens moeten we het werkvlak kantelen om een gereedschapas te creëren die loodrecht staat op het gewenste gezicht van het deel. Bij het programmeren van deze stap, programmeren we simpelweg het gereedschap dat om het deel heen beweegt, en ons niet bezig maakt met wat de daadwerkelijke machineconfiguratie is. In dit voorbeeld zullen we 90 graden rond de Y-as (B-as beweging) draaien... zelfs als de machine geen B-as heeft, zal de besturing uitrekenen hoe de assen die het beschikbaar heeft, te positioneren om de gereedschaporientatie te bereiken die we geprogrammeerd hebben.
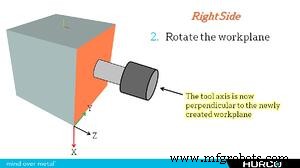
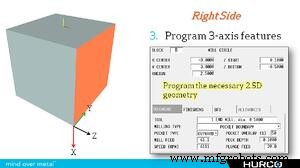
Met het oorsprongspunt met succes herlokaliseerd, en het werkvlak in positie gekanteld, kunnen we nu onze simpele 2.5D of 3D kenmerken programmeren zoals voorgeschreven door de deeltekening.
Ten slotte moeten we de huidige "Transform Plane" annuleren om alles terug te brengen naar de oorspronkelijke deelinrichtingslocatie. We zullen nu deze stappen herhalen tot alle zijden van het deel met succes geprogrammeerd zijn.
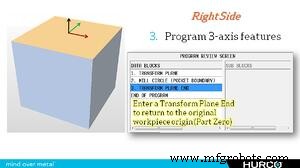
Zoals hierboven vermeld, is de procedure basis hetzelfde ongeacht of we in Conversationeel of NC programmeren. Om dezelfde gereedschaporientatie te programmeren als in het conversationele voorbeeld hierboven, zouden we simpelweg een G68.2 commando gebruiken om het oorsprongspunt te verplaatsen en de tool te oriënteren, dan een G69 om het NC Transform Plane te annuleren. De code zou er ongeveer zo uitzien: G68.2 X3.0 Y-3.0 Z-6.0 A0 B90.
Hopelijk helpt dit om een deel van de engelen mysterie rond de gruwel die 5-as programmeren is, te verwijderen. Zodra je in OZ bent geweest, en achter het gordijn hebt gekeken, realiseer je dat het allemaal gewoon plezier en spelletjes is!
CNC machine
- Bovenop tickets: Hoe Fiix' werkverzoekportaal Total Productive Maintenance drijft
- Duurzaamheid in de productie: Laatste aflevering – Inzichten van Senseye's Leiderschap
- Elektrische harmonische begrijpen: Deel 1 – Fundamenten & impact
- 12 Contractfabricage Trends die de Toekomst Vormen: Deel 3
- 12 Belangrijke Trends die Contractfabricage Transformeren – Deel 2
- 12 Contractfabricage Trends die de Industrie Hervormen: Deel 1
- Design for Manufacturability beheersen: Deel 2 – Toleranties & optimalisatie van kenmerken
- CNC-bewerkings Groottebeperkingen: Wat Ontwerpers Moeten Weten
- Precisie kleinonderdelensbewerkingsservices voor industriële excellentie
- CNC draaibanken verbeteren: Van draaien naar frezen & boren
- Lux Research Onthult de Ware Waarde van Sensorpatenten in Industrieën