



Injectiegieten gedemystificeerd: Een uitgebreide gids voor plastic onderdeelproductie
Injectiegieten begrijpen
Injectiegieten is een precisiefabricagetechniek die hoogwaardige plastic onderdelen produceert door gesmolten polymer in een maatwerkvorm te forceren. De hars wordt verhit ver boven het smeltpunt, dan onder hoge druk geïnjecteerd, wat het toestaat om elk detail van de kaviteit te vullen voordat het afkoelt en solidificeert in de finale geometrie.
Werkprincipes
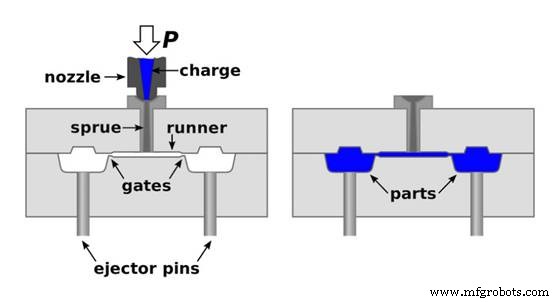
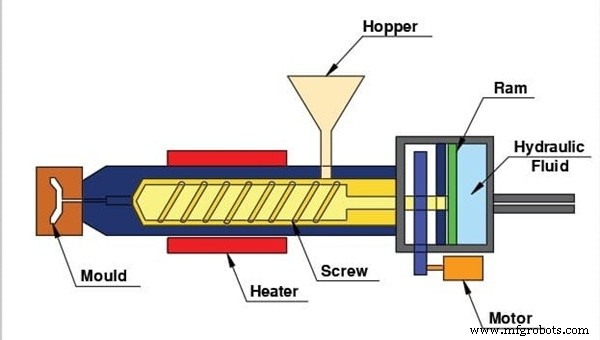
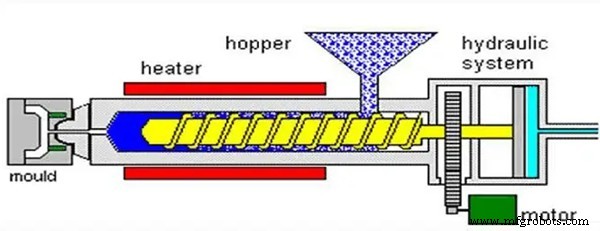
Het proces lijkt op een spuit: rauwe pellets worden in een hopper gevoerd, verhit in een barrel tot ze vloeibaar worden, en dan dwingt een hydraulische schroef het vloeibare plastic in de gesloten vorm. Injectie gebeurt bij drukken van 100–150 MPa, waarborgend de kaviteit volledig gevuld is voordat het onderdeel begint te afkoelen.
Zodra de vorm open gaat, verwijderen ejector pennen het gesolidificeerde onderdeel. De cyclus herhaalt zich binnen seconden, mogelijk makend de productie van duizenden eenheden per minuut.
1. Vormontwerp en creatie
De vorm is de hoeksteen van het proces. Het definieert de vorm, grootte en structurele kenmerken van het onderdeel. CNC-bewerking of geavanceerd 3D-printen wordt typisch gebruikt om de exacte geometrie, trekhoeken en kritieke afmetingen te bereiken die vereist zijn voor betrouwbare ejectie en afkoeling.
Injectievormen worden meestal gemaakt van aluminium of staal en bestaan uit kern- en kaviteitscomponenten, gates, runners, sprues en ejectorsystemen. Correcte materiaalselectie en bewerkingsprecisie zijn essentieel voor duurzaamheid en herhaalbaarheid.
2. Materiaalselectie
Het kiezen van de juiste polymer is cruciaal. Overweeg mechanische sterkte, flexibiliteit, chemische weerstand en temperatuurtolerantie om te matchen met het beoogde gebruik van het onderdeel. Algemeen gebruikte thermoplasten omvatten ABS, polypropyleen en nylon, elk biedend distincte prestatiekenmerken.
3. Machineopzet
Voor productie stellen operators temperatuur, druk en cyclustijd parameters in. Ze lijnen ook de vorm uit, laden het plastic en voeren een testinjectie uit om systeemintegriteit en onderdeelkwaliteit te verifiëren.
4. Injectiegietcyclus
Tijdens de cyclus vult het vloeibare plastic de kaviteit, vormt zich om de contouren van de vorm en begint te solidificeren. Afkoeltijd varieert met materiaal, wanddikte en onderdelegrootte; interne koelkanalen helpen uniforme temperatuur te handhaven en defecten te verminderen.
5. Onderejectie
Na voldoende afkoeling opent de vorm en ejector pennen of platen laten het onderdeel automatisch los. Deze geautomatiseerde ejectie voorkomt schade en versnelt doorvoer.
6. Inspectie en na-verwerking
Na ejectie voeren kwaliteitscontrole teams visuele inspecties, dimensionele checks en mechanische testing uit om naleving van specificaties te garanderen. Afhankelijk van de toepassing, kunnen onderdelen oppervlakteafwerkingen, bewerking of assemblage operaties ondergaan.
Basale ontwerpoverwegingen
Succesvol injectiegieten steunt op doordacht ontwerp. Hieronder zijn belangrijke factoren om te overwegen.
Toleranties
Typische toleranties zijn ±0,005 inches. Het bereiken van strakkere toleranties verhoogt kosten, en elke polymer zijn krimpsnelheid moet in het ontwerp meegerekend worden om dimensionale drift te vermijden.
Wanddikte
Uniforme wanddikte vermindert vervorming en zinkmarken. Streef naar variaties niet groter dan 0,04–0,15 inches, aangepast voor onderdelegrootte en materiaal.
Kerngeometrie
Ontwerp de kern om gelijkmatige materiaalstroom en efficiënte afkoeling te promoten. Vermijd scherpe interne hoeken die spanningconcentraties introduceren en het onderdeel verzwakken.
Trekhoek
Pas een trekhoek van 1–2 graden toe (of meer voor diepe kenmerken) om gemakkelijke ejectie te vergemakkelijken zonder het onderdeel te beschadigen.
Ondercuts
Minimaliseer of elimineer undercuts tenzij ze een functioneel doel dienen, aangezien ze vormontwerp compliceren en kosten verhogen.
Gates
Gate grootte en plaatsing beïnvloeden stroom, cyclus tijd en oppervlaktekwaliteit. Precisieonderdelen profiteren van kleinere, strategisch geplaatste gates.
Ribben
Ribben versterken sterkte terwijl wanddikte consistent blijft. Houd ribdikte op 40–60% van de omringende wand om zinkmarken te vermijden.
Ejector pennen
Positioneer ejector pennen om zichtbare marken of vervorming te vermijden. Voldoende trekhoek kan de noodzaak voor pennen elimineren.
Typen injectiegietprocessen
Injectiegieten omvat diverse gespecialiseerde technieken.
Insert molding
Integreert voorverfabriceerde componenten – zoals metalen inserts of draadelementen – direct in het plastic onderdeel, creërend een robuuste, multi-materiaal structuur.
Blazengieten
Ideaal voor holle items zoals flessen. Verhit plastic wordt tegen de vormwanden geblazen, vormend een lichtgewicht, duurzaam vat.
Overmolding
Laagt een zachter polymer over een rigide substraat, vaak gebruikt om grip toe te voegen of dual-materiaal componenten te creëren.
Vloeibaar injectiegieten (Vloeibare silicium rubber)
Gebruikt thermohardende polymeren om flexibele, hittebestendige onderdelen te produceren zoals medische zegels en pakkingen.
Algemeen gebruikte polymere harsen
Hieronder is een snelle referentie naar de meest frequente thermoplasten.
ABS (Acrylonitril Butadieen Styreen)
Biedt zwaarte, impactsweerstand en een gladde afwerking. Wijd gebruikt in automotive, elektronica en consumentengoederen.
Nylon (Polyamide)
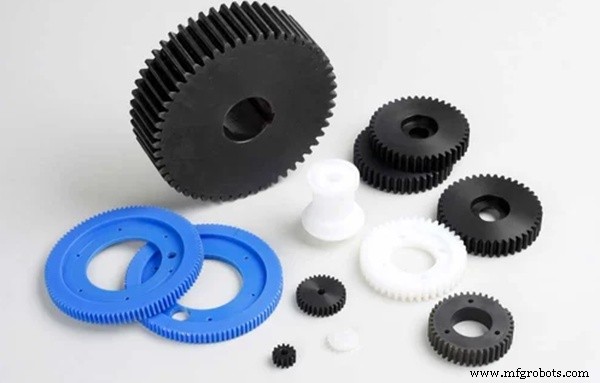
Hoge sterkte, slijtvasteheid en temperatuurstabiliteit maken nylon ideaal voor tandwielen, lagers en complexe mechanische onderdelen.
Polycarbonaat (PC)
Transparant, hoge-impact hars geschikt voor optische behuizingen en elektrische behuizingen; kwetsbaar voor krassen maar thermisch stabiel.
PMMA (Acryl)
Helder, lichtgewicht en makkelijk te vormgeven, maar minder impactsweerstand dan polycarbonaat.
Polypropyleen (PP)
Lichtgewicht, chemisch bestendig en kosteneffectief – algemeen in verpakking en automotive componenten.
Polyethyleen (PE)
Veelzijdig, zwaarte en flexibel, met HDPE varianten biedend additionele sterkte voor vaten en buizen.
Additieven
Versterkers zoals PTFE, koolstofvezel, Kevlar, talk, klei en glasvezel worden gemengd in de basispolymer om slijmving, sterkte, impactsweerstand of dimensionale stabiliteit te verbeteren.
Voor- en nadelen
Voordelen
- Hoge efficiëntie: Snelle cycli maken massa productie mogelijk met minimale downtime.
- Precisie: In staat complexe geometrieën met strakke toleranties.
- Laag afval: Overmaat materiaal kan tussen runs gerecycled worden.
- Veelzijdigheid: Ondersteunt thermoplasten, thermoharders en specialiteitspolymeren.
- Kosteneffectief op schaal: Hoge initiële toolingkost wordt gecompenseerd door lage per-eenheid kosten in grote volumes.
- Automatisering: Machines kunnen opereren met minimale menselijke interventie, verbeterend consistentie.
Beperkingen
- Hoge voorafgaande kosten: Vormcreatie en machine-investering zijn significant.
- Ontwerp rigiditeit: Wijzigingen aan de vorm zijn duur en tijdrovend.
- Levertijd: Maatwerkvormen kunnen weken tot maanden vereisen voor fabricage.
- Krimp & Vervorming: Correcte materiaalselectie en ontwerp mitigeren maar kunnen deze issues niet elimineren.
- Milieukwesties: Plastic afval en niet-recycleerbare materialen poseren duurzaamheidsuitdagingen.
Expert tips voor succes
Kies het juiste materiaal
Match polymereigenschappen – sterkte, flexibiliteit, temperatuurtolerantie – aan de functionele eisen en omgevingsblootstelling van het onderdeel.
Plan voor bulkproductie
Injectiegieten schittert wanneer volumes hoog zijn. Laag-batch jobs kunnen meer economisch zijn met CNC-bewerking of 3D-printen.
Optimaliseer wanddikte
Consistente, minimale wanddikte vermindert materiaalgebruik en afkoeltijd, maar moet nog steeds sterktevereisten halen.
Verminder undercuts
Vereenvoudig geometrie om ejectie te vergemakkelijken en vormkosten te verlagen.
Fine-tune gate ontwerp
Correcte gate dimensionering en plaatsing voorkomen defecten zoals oneffen vulling of zinkmarken. Grotere onderdelen kunnen meerdere gates nodig hebben.
Verbeter afkoeling & ontgassing
Goed-ontworpen koelkanalen en ontgassingssystemen promoten uniforme solidificatie en elimineren gasporositeit.
Algemene toepassingen
Automotive
Lichtgewicht componenten – brandstoftanks, bumpers, deurenpanelen – verbeteren brandstofefficiëntie en veiligheid.
Medisch
Biocompatibele, sterilisabele onderdelen zoals IV-buizen, handschoenen en eenmalige kits profiteren van injectiegieten zijn precisie en kostenefficiëntie.
Voedsel & Drank verpakking
Plastic flessen, zakjes en sachets vervangen glas en metaal, biedend chemische weerstand en lager gewicht.
Luchtvaart
Hoog-prestatie polymeren als PEEK creëren structurele en interieure componenten die lichtgewicht en corrosievast zijn.
Elektronica & Elektrisch
Isolerende behuizingen, kabelafsluitingen en beschermende behuizingen vertrouwen op injectie-gegoten kunststoffen voor veiligheid en betrouwbaarheid.
Wanneer injectiegieten gebruiken
Ideal voor hoog-volume, herhaalbare onderdelen die strakke toleranties eisen. Vermijd voor low-volume prototypes of ontwerpen die frequenter veranderen – alternatieve processen zoals 3D-printen of CNC-bewerking kunnen meer geschikt zijn.
Bonus 1: Injectiegietmachinery overzicht
Machines variëren – hydraulisch, elektrisch of hybrisch – toch delen alle kerncomponenten:
- Klem eenheid: Bevestigt de vorm tijdens injectie.
- Injectie eenheid: Smelt en injecteert hars via schroef en barrel.
- Vorm: Het precisie gereedschap dat het onderdeel vormgeeft.
- Control systeem: Regelt temperatuur, druk en stroom.
- Koelsysteem: Versnelt solidificatie.
- Ejectiesysteem: Verwijdert afgewerkte onderdelen.
Bonus 2: Veelvoorkomende defecten en mitigatie
- Vervorming: Adresseerd door uniforme afkoeling en gebalanceerde materiaalstroom.
- Zinkmarken: Geminimaliseerd door consistente wanddikte en adequate afkoeling.
- Flash: Gecontroleerd door correcte gate dimensionering en drukmanagement.
- Korte schotten: Vermeden door voldoende injectiedruk en vormvulling te garanderen.
- Brandmarken: Verminderd door temperatuurinstellingen en luchtstroom te optimaliseren.
Bonus 3: Kostenreductiestrategieën
- Handhaaf uniforme wanddikte om materiaal- en toolingcomplexiteit te snijden.
- Benut economie van schaal met bulk productieruns.
- Plan regelmatig onderhoud om gereedschapslevensduur te verlengen.
- Gebruik gerecyclde of kosteneffectieve harsen wanneer prestaties toelaten.
Injectiegieten blijft de industriestandaard voor het produceren van hoog-precisie, kosteneffectieve plastic onderdelen over diverse sectoren. Door te voldoen aan klank ontwerpprincipes en procescontrole, kunnen fabrikanten opbrengst maximaliseren, afval minimaliseren en betrouwbare componenten op schaal leveren.
Industriële technologie
- Faciliteitsexpert's Ultieme Preventief Onderhoud Checklist
- Veelgestelde Vragen Over Neon: Eigenschappen, Toepassingen en Feiten
- 5 Bewezen Strategieën voor Detailhandelaren om Verzendmarktschwankingen te Mitigeren
- Blockchain: vertrouwen en transparantie verhogen in luxe-goederen supply chains
- Integratie: De sleutelbarrière voor succesvolle Industry 4.0 adoptie
- LED-roulette-schakeling met 555-timer en CD4017-teller – Volledig schema en bouwhandleiding
- Doug Gaus: Duizenden besparen op ontwerp & testen om innovatieve producten te lanceren
- CNC-bewerking van acrylaat onderdelen: De complete expert gids
- Common‑Emitter Versterker: Ontwerp, Meting, en TerugkoppelingsTechnieken
- BJT actieve-modus werking begrijpen: van afsnijden tot verzadiging
- Belangrijke Overwegingen voor Hoogwaardige PCB-fabricage