



Essentiële lastechnieken die elke productontwerper moet kennen
Lassen is een efficiënte, betrouwbare en esthetisch aantrekkelijke methode om metaalmontages te verbinden. Maar met zoveel verschillende lasprocessen om uit te kiezen, weten productontwerpers misschien niet welk het beste is voor hun project.
Terwijl sommige toepassingen niche processen zoals elektronenbundel- of onderstroomlassen vereisen, zullen de meeste producenten eerst overwegen om een van drie verschillende las soorten toe te passen – elektrode, MIG of TIG.
1) Elektrodelas (SMAW)
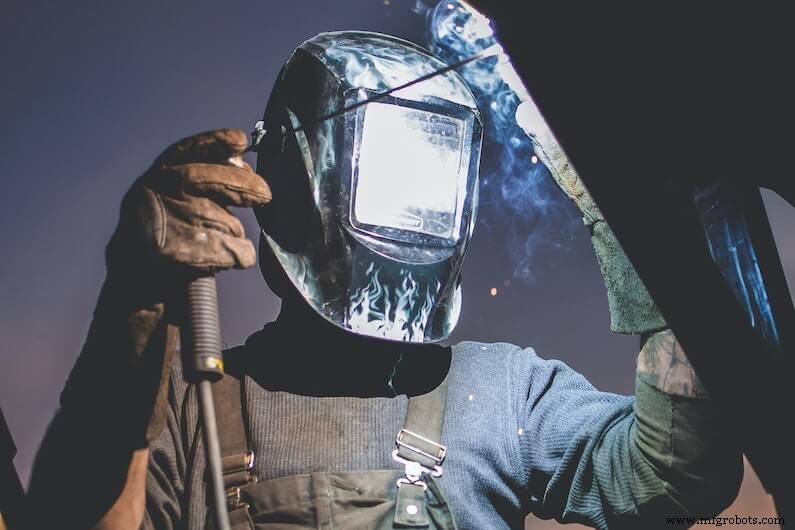
Geschermde metaalbooglassen (SMAW), meer bekend als elektrodelas, is waarschijnlijk het meest gebruikt voor veldreparaties, kleine fixes en "garage" lassen. De verbruikbare 9 tot 18 inch lange flux-gedekte elektrodes hebben drie hoofddoelen.
Eerst: de metalen draadkern van de elektrode voert stroom van de lasapparaat naar het basismetaal en controleert de boog. Tweedens: de draad fungeert als vullmetaal, vaak met dezelfde samenstelling als het basismetaal, om gaten te vullen en de basisonderdelen mechanisch te verbinden. Derdens: de fluxlaag op de elektrode verbetert laskwaliteit. Flux produceert cruciale beschermingsgassen tijdens lassen om atmosferische besmetting van de letsel te voorkomen (naast andere voordelen).
De flux vervangt de noodzaak voor apart toevoeren van inerte lasgassen, wat essentieel is voor MIG en TIG. Dit maakt het voor lassers makkelijker om op te breken en te verplaatsen, alsook om onder winderige omstandigheden te lassen. Het nadeel van deze verbruikbare lasstaven is dat frequente elektrodevervanging en slaginvleuring de verwerkingstijd vertragen voor herhalende toepassingen.
2) MIG-lassen (GMAW)
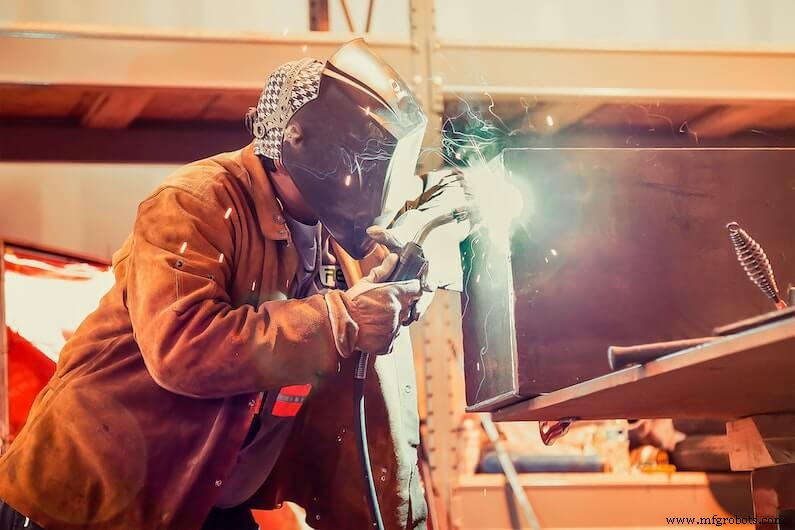
MIG, kort voor metaal inerte gas, gebruikt een verbruikbare spoel lasdraad als stroomvoerende elektrode en vullmetaal. Ook bekend als gasmetaalbooglassen (GMAW), vloeit een aparte voorraad gecomprimeerd inerte gas door dezelfde laspistool als de elektrodedraad om het letselgebied te vloeden met beschermingsgas.
MIG wordt vaak beschouwd als een half-automatisch of volledig automatisch proces, afhankelijk van of mensen of robots het lassen. Dit komt doordat de lasmachinerie de draadvoedsnelheid en boogeigenschappen controleert terwijl operators de pistoolpositie en reissnelheid regelen.
MIG-lassen vereist een heel schoon lasoppervlak en een gecontroleerde omgeving voor kwalitatieve lassen. Let op dat sommige MIG-lassers compatibel zijn met flux-gevulde draad, wat deze problemen kan verhelpen ten koste van andere MIG-voordelen.
3) TIG-lassen (GTAW)
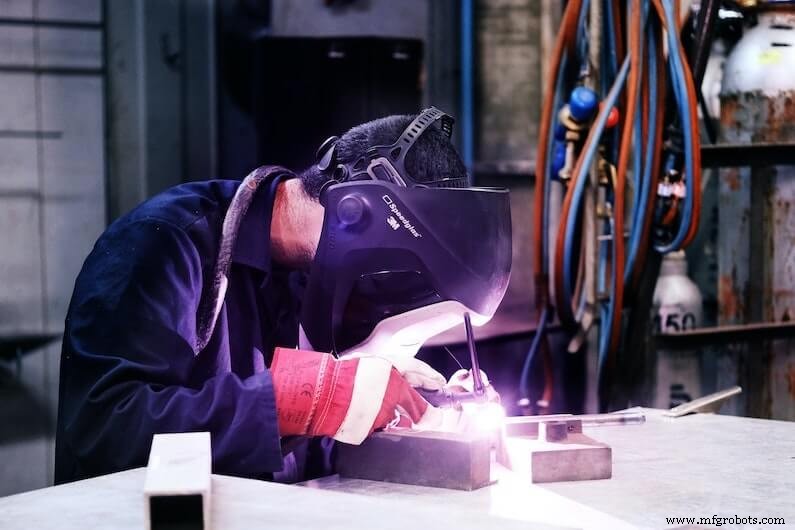
Zoals de naam suggereert, gebruikt gas wolfraam booglassen (GTAW) een wolframelektrode voor uitzonderlijk hoogwaardige lassen. In tegenstelling tot MIG en SMAW smelt de wolframelektrode niet en wordt niet verbruikt door de extreme temperaturen van de letselboog. Dit maakt TIG capabel tot autogeen lassen, wat lassen zonder vullmetaal is. In de meeste gevallen wordt nog een apart "handgehouden" vullmetaalstaafje gebruikt om de verbindingssterkte te verbeteren.
Over het algemeen vereist TIG een ervaren operator met veel geduld. Het basismetaal moet uitzonderlijk schoon zijn en vereist vaak langzamere reissnelheden. Dit kan de moeite waard zijn voor naadloze, sterke, hoog-preciese lassen.
Welke lasmethode kiezen? Deze 3 typen vergeleken
We kunnen geen "beste" lasmethode aanbevelen omdat hun verschillende sterktes ze allemaal nuttig maken afhankelijk van de omstandigheden. Het kiezen hangt waarschijnlijk af van diverse factoren, maar de onderstaande tabel kan helpen beslissen:
| Elektrodelas | MIG-lassen | TIG-lassen | |
|---|---|---|---|
| Laskwaliteit | Goed, maar reiniging vereist | Goed | Zeer hoog |
| Lassnelheid | Matig door frequente vervanging verbruiksmaterialen. | Sneller dan elektrode of TIG voor herhalende processen. Frequente wisseling verbruiksmaterialen verlaagt productiviteit. | Meestal langzamer, hoewel varianten verbeterde snelheden bieden. |
| Automatiseringspotentieel | Kan niet effectief geautomatiseerd worden. | Hoog compatibele met autonome robots. | Goede compatibiliteit met robotprocessen voor productieverhoging. |
| Operator vaardigheidseis | Matig | Matig | Hoog |
| Basismetaal schoonheid | Kan enige roest of verf in letselgebied aan. | Vereist "blanke witte" schoon metaaloppervlak. | Vereist makeloos schoon metaaloppervlak. |
| Ideale toepassingen | Veldlassen en reparaties, vooral in winderige gebieden. | Breed toepasbaar, maar best voor gecontroleerde omgevingen. Meest gemakkelijk te automatiseren. | Voorkeur voor hoogwaardige, preciselassen in geavanceerde materialen. |
Andere factoren om rekening mee te houden zijn het basismetaalmateriaal, aangezien high-performance materialen typisch meer profiteren van TIG terwijl goedkopere materialen net zo goed met elektrode of MIG gelast kunnen worden.
Gensun heeft samengewerkt met ervaren operators die kennis hebben van elk van deze drie lastypes en kan de lasservices leveren die je nodig hebt om je volgende productieproject een succes te maken.
Industriële technologie
- Stampen Uitgelegd: Typen, Processen & Toepassingen
- 5 Essentiële Lasteverbindingstypen: Ontwerp, Kwaliteit en Kostenimpact
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Weerstandlassen Uitgelegd: Types, Processen en Voordelen
- Metaalplatering uitgelegd: typen, voordelen en toepassingen
- Laselektrodes Uitgelegd: Typen, Toepassingen & Hoe Ze Werken
- SMAW (Staftelektrodelassen): Complete Gids
- Uitgebreide gids tot metalen gieten: definities, typen en processen
- Vijf Belangrijke Smeltlas Technieken Uitgelegd
- Koudlassen Uitgelegd: Metalen Binden Zonder Warmte