



Zandgieten van buigbaar ijzer: procesoverzicht, voordelen en beperkingen
Koolstofstaal is niet eenvoudig te zandgieten vanwege zijn hoge smeltpunt. Buigbaar gietijzer is een alternatief. Zijn lagere smeltpunt biedt een manier om vergelijkbare metallurgische eigenschappen te bereiken als die van staal in een zandgegoten onderdeel. Overschakelen van staal naar buigbaar ijzer gietingen is een manier om bewerkingsvereisten te verminderen en misschien ook stukkosten.
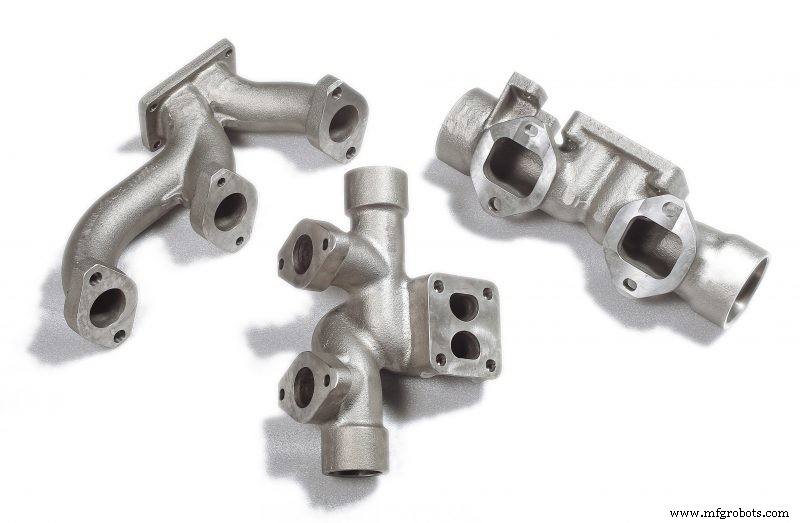
Hier is een introductie tot buigbaar gietijzer en een uitleg van wat er betrokken is bij het zandgieten ervan.
Twee typen gietijzer
Gieters hebben al eeuwenlang grijs gietijzer gemaakt en mee gewerkt. Het smelt en giet gemakkelijk en heeft goede bewerkbaarheid, maar zijn valkuil is lage trekkracht en duktiliteit.
De lage sterkte wordt veroorzaakt door vlokken van grafiet verdeeld doorheen de metalen matrix. Deze leveren barstinitiatiepunten die tot zwakte leiden.
Buigbaar gietijzer, ontwikkeld tijdens de mid-twintigste eeuw, lost dit probleem op. Het toevoegen van kleine hoeveelheden zorgvuldig geselecteerde elementen aan koolstofrijk hoogwaardig varkensijzer creëert kleine grafietbolletjes in een matrix van ferriet en perlite (Fe3C) in plaats van vlokken. Om deze reden wordt het soms aangeduid als sferoidale of nodulaire gietijzer.
Buigbaar gietijzer is iets minder dicht dan staal, (0,256 lb/in3 / 7,1 g/cm3 versus 0,284 lb/in3 / 7,8 g/cm3), en daardoor lichter, maar trekkracht is zeer vergelijkbaar. Het heeft matig goede duktiliteit, goede slijtvastheid en kan schokbelasting absorberen.
Het zandgietproces
Zandgieten begint met een patroon dat het te gieten onderdeel repliceert. Dit wordt in een doos geplaatst die met zand wordt gevuld. Het patroon wordt vervolgens uitgehaald om een holte te laten die met metaal zal worden gevuld.
De doos, technisch een "flask," bestaat uit twee helften, een bovenste "cope" en een onderste "drag." Doorvoeringen worden in de cope gevormd waar metaal in zal stromen, en overmaat metaal zal opstijgen zodra de holte gevuld is. Dit zijn de runners en risers.
Eenmaal het metaal uithardt, wordt het zand uitgeschud, en de gieting wordt gestuurd voor runner en riser verwijdering voordat het bewerkt wordt.
Buigbaar ijzer en zand
Zand speelt een vitaal rol in het gietproces. Door iets permeabel te zijn, laat het gas uitgaan terwijl het tegelijkertijd het vloeibare metaal afkoelt, wat uithardt van buitenaf naar binnen. Pakdichtheid en zandsamenstelling moeten zorgvuldig worden beheerd om consistente metalenkrimp en onderdeelkwaliteit te waarborgen.
Buigbaar ijzer wordt meestal gegoten in groenzand bevattend ongeveer 5% koolstofstof. "Groen" in deze context verwijst niet naar de kleur maar naar het vochtgehalte. "Groen" zand is zand dat niet door een droogproces is gegaan.
Naast het zand zelf, bevat groenzand voor gieten een proportie bentonietklei. Dit fungeert als binder en houdt het ingepakte zand samen in de flask.
Koolstofstof, soms "zeekool" genoemd, is een belangrijk bestanddeel van zand voor het gieten van buigbaar ijzer. De rol ervan is om een reducerende atmosfeer te produceren die zuurstof opneemt die vrijkomt wanneer heet ijzer in contact komt met het zand. Het vertraagt de uitdijning en resulteert in gladde, schone gegoten oppervlakken met minder aangebrande zand. Gietzand met koolstofstof is gemakkelijk herkenbaar aan zijn grijze of bijna zwarte uiterlijk.
Gietijzer inoculatie
Twee verwerkingsstappen zijn essentieel om gietijzeronderdelen te maken die met staal kunnen concurreren. Dit zijn inoculatie en magnesiumbehandeling. Voor de beste kwaliteit buigbaar gietijzer worden ze net voor het gieten uitgevoerd.
Inoculatie adressen de neiging van koolstof om uit te scheiden als grafietvlokken. Het omvat het toevoegen van kleine hoeveelheden speciaal geselecteerde legeringen die punten bieden voor het koolstof om op te nucleeren of te kristalliseren. Dit voorkomt de vorming van de vlokken die schadelijk zijn voor sterkte en duktiliteit.
Op een vergelijkbare manier, wordt magnesium toegevoegd om "op te ruimen" eventuele zwavel in het ijzer. Net als bij inoculatie, verbetert dit de mechanische eigenschappen van het resulterende metaal.
Mogelijkheden en beperkingen
Buigbaar zandgieten is ideaal voor het produceren van gietijzeronderdelen die met staal kunnen concurreren. Krimptoelatingen en aftrekhoeken zijn vereist om kwalitatieve onderdelen te creëren en secundaire bewerking zal bijna altijd nodig zijn om precisiekenmerken zoals gaten en montageoppervlakken toe te voegen. Daarnaast zijn dunne secties onpraktisch. Echter, goede oppervlakteafwerkingen zijn verkrijgbaar met het gebruik van koolstofstof.
Zandgieten biedt weinig beperking aan de grootte van onderdelen die gegoten mogen worden. Kleine onderdelen van minder dan één pond (0,5kg) gieten even goed als die van honderden ponden en gemeten in voet.
Industriële technologie
- Vietnam Cast Iron Co., Ltd. – Uitgebreid Stroomdiagram Aluminiumgietproces
- Metaalversterking: mechanismen, snelheden en gietprocessen
- Vormzand in metallurgisch gieten: typen, samenstelling en kenmerken
- Zandvormen begrijpen: definities, typen en grondbeginselen van metalen gieten
- Zandgieten: proces, kenmerken en industriële toepassingen
- Temperatuurcontrole in drukgieten beheersen voor optimale kwaliteit
- Expert harszand gieten: Geavanceerde capaciteiten & nauwkeurige processen
- Zandgieten vs. Centrifugaalgieten: de juiste metaalonderdelenproductiemethode kiezen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten van compacte grafiet ijzer (CGI): mogelijkheden, beperkingen en voordelen
- Kiezen voor Harszandgieten: Wanneer en Waarom het het Juiste Proces Is