



Bewezen oplossingen voor veelvoorkomende CNC-bewerkingsdefecten
CNC-machines zijn efficiënte automatische machines, die nieuwe technologische prestaties op verschillende gebieden integreren zoals computertotechnologie, automatiseringstechnologie, servodrijving, precisiemeting en precisiemechanica, en een opkomende industriële regeltechnologie zijn. Vanwege hun goede economische prestaties en hoge productie-efficiëntie nemen ze een steeds belangrijker positie in in de productie. Echter, zodra het CNC-systeem faalt, zal het de benutting van de machine niet verbeteren en de effectiviteit van het systeem verminderen. Dit artikel bespreekt de algemene methoden voor probleemoplossing en onderhoud van het CNC-systeem in combinatie met de praktijk, om de efficiëntie van CNC-bewerking te verbeteren.
Defect diagnosticeren via fysieke manieren
Onderhoudspersoneel observeert de verschillende delen van het systeem zorgvuldig door waarneming van diverse abnormale verschijnselen zoals licht, geluid en geur wanneer de fout optreedt, en beperkt het foutbereik tot een module of een printplaat.
Voorbeeld:
Tijdens het bewerkingsproces van de CNC-machine is er een plotselinge stop. Open de CNC-kast om te controleren en ontdek dat de hoofdzekering van de Y-as motor verbrand is. Na zorgvuldige observatie, controleer de componenten gerelateerd aan de Y-as. Uiteindelijk wordt ontdekt dat de buitenhuls van de Y-as motorvoedingslijn beschadigd is door een hard voorwerp, en de schade raakt de machinebehuizing, wat een kortsluiting veroorzaakt en de zekering doet smelten. Na vervanging van de Y-as motorvoedingslijn is de fout verholpen en keert de machine terug naar normaal.
Defect diagnosticeren via directe controle op de machine
De zelfdiagnosefunctie van het numerieke regelsysteem is een belangrijke indicator geworden om de prestatiekenmerken van het numerieke regelsysteem te meten. De zelfdiagnosefunctie monitort de werktoestand van het numerieke regelsysteem op elk moment. Zodra een abnormale situatie optreedt, wordt de alarminformatie direct op de CRT weergegeven of gebruikt de lichtgevende diode om de benaderde oorzaak van de storing aan te geven, wat de meest effectieve methode in onderhoud is.
Voorbeeld:
AX15Z CNC-draaibank, uitgerust met FANUC10TE-F systeem, foutweergave:
FS10TE1399B
ROMTEST: END
RAMTEST:
De weergave van de CRT gaf aan dat de ROM-test geslaagd was en de RAM-test mislukte. Het mislukken van de RAM-test is niet noodzakelijk een RAM-fout. Het kan zijn dat de parameters in de RAM verloren zijn gegaan of de parameters van de batterij slecht contact maken. Na inspectie was de reden voor de fout dat de batterij na vervanging slecht contact maakte, dus het bovenstaande foutverschijnsel treedt op wanneer de machine wordt aangezet.
Defect diagnosticeren via CAM
De functieprogrammatestmethode is om de algemene functies en speciale functies van het CNC-systeem in een functietestprogramma te compileren door handmatige programmering of automatische programmering, dit naar het CNC-systeem te sturen, en dan het CNC-systeem de testprogramma laten draaien om te controleren of de machine deze functies nauwkeurig en betrouwbaar uitvoert, en daaruit de mogelijke oorzaak van de fout te bepalen.
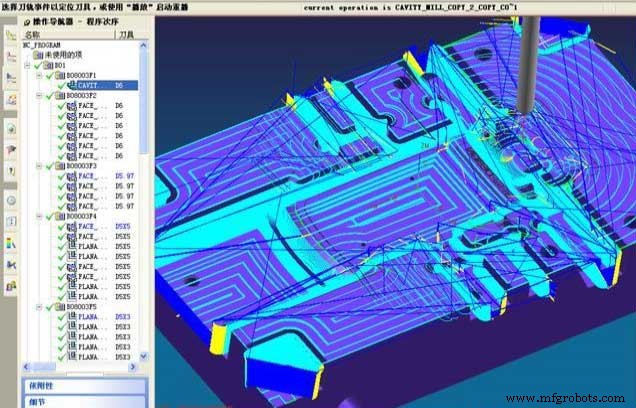
Voorbeeld
Een CNC-freesmachine met FANUC6M systeem heeft een kruipverschijnsel wanneer het werkstuk in een bocht wordt bewerkt. Met het zelfgemaakte functietestprogramma kan de machine soepel draaien en alle vooraf bepaalde acties voltooien, wat aangeeft dat de machine CNC-systeem normaal werkt. De bochtbewerkingsprogramma wordt gecontroleerd, en er wordt ontdekt dat de G61-opdracht in de programmering wordt gebruikt, dat wil zeggen, de inspectie wordt één keer uitgevoerd elke keer dat het wordt verwerkt, zodat de machine kruipt, en de G61-opdracht wordt vervangen door de G64 (continue snijmodus) opdracht. Daarna is het kruipverschijnsel verdwenen.
Defect diagnosticeren via reserve-onderdelen (wissel methode)
De zogenaamde wisselmethode is om de verdachte onderdelen te vervangen door reserve printplaten, sjablonen, geïntegreerde schakelingchips of componenten na analyse van de algemene oorzaak van de fout, waardoor het foutbereik wordt beperkt tot het printplaat- of chipniveau.
Voorbeeld
De draaitafel van de TH6350 bewerkingscentrum draait continu na optillen, zonder vertraging, en zonder enig alarmsignaal. Dit soort fout kan worden veroorzaakt door de fout van de eenvoudige positiecontroller van de draaiende werktafel. Om de foutlocatie verder te bevestigen, wordt overwogen dat de eenvoudige positiecontroller van het gereedschapsmagazijn van het bewerkingscentrum in wezen hetzelfde is als die van de draaitafel. Daarom wordt de wisselmethode gebruikt voor inspectie. Na wisselen van de positiecontroller van het gereedschapsmagazijn en de draaitafel, wordt de positiecontroller van het gereedschapsmagazijn hersteld volgens de instelling van de positiecontroller van de draaitafel. Na de wisseling draait het gereedschapsmagazijn continu, en de draaitafel werkt normaal, wat bevestigt dat de fout inderdaad in de positiecontroller van de draaitafel zit.
Defect diagnosticeren via parametercontrole
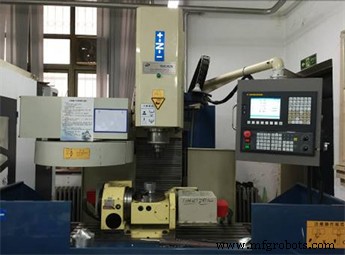
Wanneer het CNC-systeem een fout detecteert, moet het tijdig de systeemparameters controleren. De verandering van de systeemparameters beïnvloedt direct de prestaties van de machine, en kan zelfs ertoe leiden dat de machine niet normaal werkt. Als een fout optreedt, worden de parameters meestal opgeslagen in het magnetische벨geheugen of CMOSRAM onderhouden door de batterij. Storing of onvoldoende batterijspanning zal ertoe leiden dat systeemparameters verloren gaan of veranderen, wat verwarring veroorzaakt. Door controleren en corrigeren van parameters kunnen fouten worden opgelost.
Voorbeeld:
G18CP4 CNC-slijpmachine, het CNC-systeem is FANUC11M systeem, het foutverschijnsel maakt de machine onbruikbaar, en de CRT-weergave heeft geen alarminformatie.
Conclusie
Na controleren van alle onderdelen van de machine, blijkt dat het CNC-apparaat en de verbindingseenheden tussen het CNC en elke interface allemaal goed zijn. Uiteindelijk wordt geanalyseerd dat de verwarring van de opgeslagen gegevens in het magnetischeベルgeheugen door externe storing veroorzaakt is. Daarom, na het volledig wissen van de opslaginhoud van het magnetischeベルgeheugen en het opnieuw invoeren van de diverse parameters van het CNC-systeem volgens de handleiding, keert de CNC-machine terug naar normaal. Naast de verschillende inspectiemethoden die hierboven worden beschreven, zijn er ook meetvergelijkingsmethode, klopmethode, lokale verwarmingsmethode, spanningsmeetmethode en open-lus detectiemethode. Meerdere methoden worden gebruikt en flexibel toegepast om de fout uitgebreid te analyseren en het foutbereik stap voor stap te verkleinen, om het doel van probleemoplossing te bereiken.
Industriële technologie
- Ontdek de zes essentiële typen CNC-bewerkingsmachines
- 5-as CNC-bewerking begrijpen: Voordelen & toepassingen
- CNC boor-tap machine: precisie boren & tappen oplossingen
- CNC Bewerking Uitgelegd: Types & Toepassingen van CNC Machines
- Hoe AI en machine learning CNC-bewerking revolutioneren
- Slimme Strategieën om CNC-Machine Onderdelenkosten Te Verlagen
- CNC-bewerking: Voordelen en Beperkingen voor Precisieproductie
- Essentiële metalen voor precisie CNC-bewerking: Materialen & toepassingen
- Precisie CNC-bewerking: Veiligheid eerst – Expert-gedreven, risico-geminimaliseerde productie
- Precisie CNC-machinefabriek apparatuur & services
- Essentiële veiligheidsprotocollen voor precisie CNC-bewerking