



Hogesnelheids CNC-bewerkingscentrum: Sleutelconfiguraties & vereisten
In CNC-bewerkingsdiensten is hogesnelheids CNC-bewerking een heel belangrijk proces, dat onderdelen snel en nauwkeurig kan bewerken, de corresponderende verwerkingsefficiëntie verbetert.
Er zijn nog veel verschillen tussen hogesnelheids CNC-bewerkingscentra en gewone bewerkingscentra, zoals spindels, gereedschapsmagazijnen, gereedschappen, CNC-systemen, etc., voornamelijk in de spindelsnelheid en snijvoeding. Een standaard hogesnelheids CNC-bewerkingscentrum moet aan de vereisten van een standaard hogesnelheids CNC-bewerkingscentrum voldoen.
1. De speciale spindel ondersteunt een hogesnelheids CNC-bewerkingscentrum
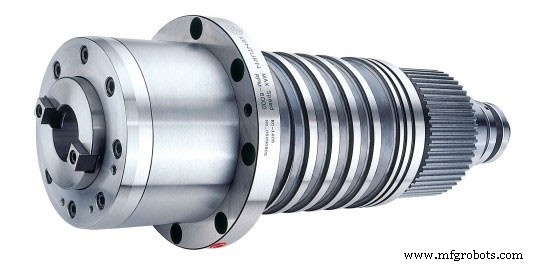
De hogesnelheidsspindel van het hogesnelheidsbewerkingscentrum moet de kenmerken hebben van hoge precisie, goede stevigheid, stabiele werking, en kleine thermische vervorming. Verschillende typen spindels zijn populairder in bewerkingscentra: riem-type, tandwiel-type, direct-aandrijving-type, en elektrische spindel. Hogesnelheids CNC-bewerkingscentra kunnen direct-aandrijvingsspindels en elektrische spindels gebruiken, en de overige spindels kunnen basiselijk niet aan de basis snelheidsvereisten van hogesnelheids CNC-bewerkingscentra voldoen. De spindelsnelheid van het hogesnelheids CNC-bewerkingscentrum mag niet lager zijn dan 10000rpm. Zo'n hoge snelheid kan basiselijk alleen bereikt worden door direct-aandrijvingsspindels en elektrische spindels.
De maximaal snelheid van een direct-gekoppelde spindel is niet zo hoog als die van een elektrische spindel. Hoe hoger de spindelsnelheid, hoe minder de snijkracht, dus de snijkracht van de direct-gekoppelde spindel is ver superieur aan die van de elektrische spindel.
2. Hogesnelheids CNC-bewerkingscentrum snijvoeding
In CNC-machinetools kan men zeggen dat het verhogen van de snijvoeding van de machine equivalent is aan het verhogen van de verwerkingsefficiëntie. Dit geldt voor hogesnelheids CNC-bewerkingscentra. De snijvoeding van hogesnelheids CNC-bewerkingscentra is doorgaans 20-40m/min. Natuurlijk is de snijvoeding het snelst.
Het volwassen gebruik van lineaire motoren heeft een kwalitatieve sprong gegeven in hogesnelheids CNC-bewerkingscentra en heeft de verwerkingsefficiëntie en -nauwkeurigheid in alle richtingen verbeterd. De aandrijvingsmodus van de lineaire motor is een contactloze directe aandrijvingsmodus, met weinig bewegende onderdelen en geen vervormingsproblemen. Met deze technologie heeft machinetoolfabricatie een niveau bereikt dat niet kan worden bereikt door een traditionele balspindel. De lineaire motor heeft hoge versnellings- en afremmingskenmerken, de versnelling kan 2g bereiken, wat 10-20 keer is van de traditionele aandrijving, en de voedsnelheid is 4-5 keer die van de traditionele.
3. Hogesnelheids CNC-bewerkingscentrum CNC-systeem
Het CNC-systeem van het hogesnelheids CNC-bewerkingscentrum heeft hogere vereisten dan het algemene CNC-systeem van het bewerkingscentrum. Het numerieke besturingssysteem van het hogesnelheids CNC-bewerkingscentrum moet de snelste dataverwerkingscapaciteit en de hoogste functionele kenmerken hebben. Dit geldt voor een vier-as of vijf-as hogesnelheids CNC-bewerkingscentrum. Het numerieke besturingssysteem met een 32-bit of 64-bit processor is te verkiezen. Deze twee numerieke besturingssystemen zijn erg sterk en kunnen niet vergeleken worden met gewone numerieke besturingssystemen.
4. Hogesnelheids CNC-bewerkingscentrum gereedschap
Het hogesnelheids CNC-bewerkingscentrum gereedschap is niet het type gereedschap maar het gereedschapsmateriaal van een hogesnelheids CNC-bewerkingscentrum. De veelgebruikte gereedschapsmaterialen voor hogesnelheids CNC-bewerkingscentra zijn polycristallijn diamant, kubisch boornitride, en hard coating gereedschappen. Een goed gereedschap kan de snijsnelheid doen ontwikkelen tot de hoogste hoogte.
Het is nodig om de gereedschapsstructuur dynamisch te balanceren, met name voor gereedschappen met langere stelen, die dynamisch gebalanceerd moeten worden om te voorkomen dat de hoge centrifugale kracht de gereedschapshouders of mesjes met lage buigsterkte en breukzwaarte breekt, wat heel belangrijk is voor hogesnelheids CNC-bewerkingscentra. Gevaar voor de operator. De keuze van het gereedschapshoudersysteem zal ook de herhaalbaarheid van de automatische gereedschapswissel en de snijstevigheid van het gereedschap beïnvloeden. Op dit moment kiest het gereedschapshoudersysteem doorgaans een 7:24 taper eenzijdig klemmend gereedschapshoudersysteem.
5. CNC-programmering voor hogesnelheidsbewerking
De CNC-programmering voor hogesnelheidsbewerking verschilt van de CNC-programmering voor gewone bewerking. In hogesnelheidsbewerking, door de snelle voedsnelheid en verwerkingssnelheid, moet de programmeur in staat zijn om te voorzien hoe het snijgereedschap in het werkstuk snijdt. Naast het gebruik van een kleine voeding en ondiepe snijdiepte tijdens bewerking, is het ook heel belangrijk om plotselinge veranderingen in de bewerkingsrichting te vermijden bij het programmeren van NC-codes, omdat plotselinge veranderingen in de voedingsrichting niet alleen de snijsnelheid zullen verlagen, maar ook het fenomeen van 'kruipen' kan veroorzaken, wat de kwaliteit van het bewerkte oppervlak zal verlagen, en zelfs over-snijden of restmateriaal, gereedschapsschade en zelfs spindelschade kan veroorzaken. Met name in het proces van driedimensionale contourverwerking, wordt het complexe profiel of hoekdeel apart verwerkt. Het is gunstig om alle oppervlakken tegelijk te verwerken dan de 'Zigzag' verwerkingsmethode, de rechte-lijn methode, of sommige andere algemene verwerkingsmethoden.
Tijdens hogesnelheidsbewerking, wordt aanbevolen dat het gereedschap langzaam in het werkstuk snijdt en probeert te vermijden dat het gereedschap na uitschijden weer in het werkstuk snijdt. Daarom is het beter om van de ene snijlaag langzaam in een andere snijlaag binnen te gaan dan plotselinge instap na uitschijden. Ten tweede, houd zoveel mogelijk. Stabile snijparameters, inclusief het behouden van de consistentheid van snijdekte, voedsnelheid, en snijlijnsnelheid, bij het tegenkomen van een zekere toename in snijdiepte, moet de voedsnelheid worden verlaagd omdat veranderingen in belasting gereedschapsafbuiging zullen veroorzaken, waardoor de bewerkingsnauwkeurigheid, oppervlaktekwaliteit, en het verkorten van de gereedschapslevensduur.
Daarom is in veel gevallen het nodig om enkele complexe delen van de werkcontour te pre-verwerken, zodat de hogesnelheids fijnbewerking kleine-diameter gereedschappen niet achterblijven door de grotere-diameter gereedschappen die in het vorige proces worden gebruikt. "Het leidt tot een plotselinge toename in de snijbelasting. Op dit moment hebben sommige CAM-software de functie van 'verwerkingsrestanalyse.' Deze functie stelt het CAM-systeem in staat om de locatie van de verwerkingsrest na elke snijde nauwkeurig te weten. Dit is de sleutel om de gereedschapsbelasting constant te houden, en deze sleutel is belangrijk voor hogesnelheidsbewerking. Succesvolle realisatie is ook cruciaal.
Kortom, hoe eenvoudiger het gereedschapspad, hoe beter. Op deze manier is het bewerkingsproces mogelijk om de maximale voedsnelheid te bereiken zonder te hoeven vertragen door de dichte clusters van datapunten en plotselinge veranderingen in de bewerkingsrichting. In het 'Zigzag' snijpad, het gebruik van een 'boog' (of vergelijkbare boogvormige lijnsegment) om twee aangrenzende rechte lijnsegmenten te verbinden, zal helpen de frequentie van frequente oproepen en conversies van versnelling/afremming programma's te verminderen.
In hogesnelheidsbewerking, is de automatische over-snij (rest) retentiefunctie van het CAM-systeem onmisbaar in termen van bewerkingsnauwkeurigheid en beveiliging. Omdat over-snij (rest) schade aan het werkstuk onherstelbaar is. De schade aan het gereedschap is ook catastrofaal, wat de vestiging van een nauwkeurig en continu digitaal model van het bewerkte geometrische oppervlak en een efficiënt gereedschapspad generatie algoritme vereist om de integriteit van de bewerkingscontour te garanderen. Ten tweede, de capaciteit van het CAM-systeem om het gereedschapspad te verifiëren, is ook heel belangrijk. Aan de ene kant, stelt het de programmeur in staat om de correctheid van het programma te verifiëren voordat de verwerkingscode naar de werkplaats wordt gestuurd. Aan de andere kant, kan het ook het programma optimaliseren. Het verwerkingspad past de voedsnelheid automatisch aan om altijd de maximale veilige voedsnelheid te behouden.
Industriële technologie
- CNC-werkcentra: Evolutie, impact en ontwikkelingsinzichten
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Draai-frees bewerkingscentra: Duale frees- en draaioplossingen
- Bewerkingscentrum vs. Draaicenter: Expertsvergelijking & Gids
- CNC-dubbelkolom bewerkingscentra: kracht voor precisieproductie
- CNC-bewerking & graveren: Expert overzicht van centra, frezen & precisiemachines
- 2020 CNC-bewerking: Top Industrie Trends & Innovaties
- Waarom staal de precisie CNC-bewerking domineert: Voordelen en toepassingen
- Precisie CNC-bewerking: Potentie van magnesium & vlakke metalen ontsluiten
- Tolerantie meesteren in precisie CNC-bewerking
- Expert precisie CNC-bewerking & professionele afwerkingsservices