



Expertgids Precisiebewerking van Kleine Onderdelen: Gereedschappen, Technieken en Productiviteitsgeheimen
Kleine onderdelen draaien betekent strakke toleranties, extreme spindelsnelheden en moeilijk te bewerken materialen. Hier is wat experts te zeggen hebben over het maximaliseren van productiviteit in deze eisenende omgeving.
Sommige mensen zeggen dat de wereld kleiner wordt. Ze kunnen gelijk hebben, maar tenzij ze voor een medische, luchtvaart- of automobiefabrikant werken, realiseren ze zich misschien niet hoe klein het is geworden.
Deze en andere hightech-industrieën blijven meer functionaliteit in steeds kleinere ruimtes knijpen, wat betekent dat de bewerkte onderdelen die in medische implantaten, elektronische apparaten en dergelijke complexe gadgets gaan, ook in afmeting moeten krimpen.
De materialen worden ook niet makkelijker te snijden. Er zijn de superzachte titaniumen en nikkel-gebaseerde superlegeringen die gebruikt worden voor luchtvaartonderdelen, laat staan de kobalt-chroom, platina en talloze eigentijdse metalen die gangbaar zijn in de medische productie.
En hoewel de kleine koperen of messing connectoren en pennen die nodig zijn voor de steeds meer sensor-gerichte automobielen van vandaag niet te zwaar zijn op snijgereedschappen, komt elk onderdeel dat een microscoop vereist om te inspecteren met zijn eigen unieke uitdagingen.
Krijg een GRIP
"In deze arena vereisen gereedschappen een heel scherpe snij, ze moeten vrij snijden, en u moet goede spaancontrole hebben." Dat is volgens Clay East, national product manager voor de GRIP-lijn van gereedschappen bij Iscar Metals Inc.
Hij verwijst specifiek naar Zweeds-CNC-draaien, hoewel de aanbevelingen die hij en de andere in dit artikel geciteerde experts gelden, evenzeer goed voor spool-voedingsbanken, rotatie-overdrachtmachines en multi-spindelmachines.
Ironisch genoeg zijn ten minste een deel van de obstakels hier te wijten aan de tekortkoming aan vakkundige werknemers. East en de anderen in dit artikel stellen dat machinisten vandaag de dag vaak belast zijn met het bedienen van meerdere machines – tot 10 of zelfs 15 tegelijk in sommige winkels – wat betekent dat processen voorspelbaar en probleemloos moeten zijn. In de kleine-onderdelen-wereld kan veel daarvan bereikt worden met de scherpe, spaanbrekende snijgereedschappen die zojuist beschreven zijn, maar dergelijke gereedschappen moeten ook gemakkelijk te gebruiken zijn.
"Eén van de vele dingen die we adresseren bij het ontwerpen van gereedschappen voor de Zweedse industrie is het spanningsmechanisme," zegt hij. "In plaats van de schroef helemaal uit te draaien om de wendplaat te indexeren, hebben we het zo gemaakt dat de operator het drie tot drie-en-een-half keer kan draaien. Dit maakt het veel sneller om een wendplaat te wisselen, en elimineert het probleem waaraan elke Zweedse operator bekend is – de schroef in de spaanbak laten vallen en waardevolle machinetijd verliezen om ernaar te zoeken."
Breek het op
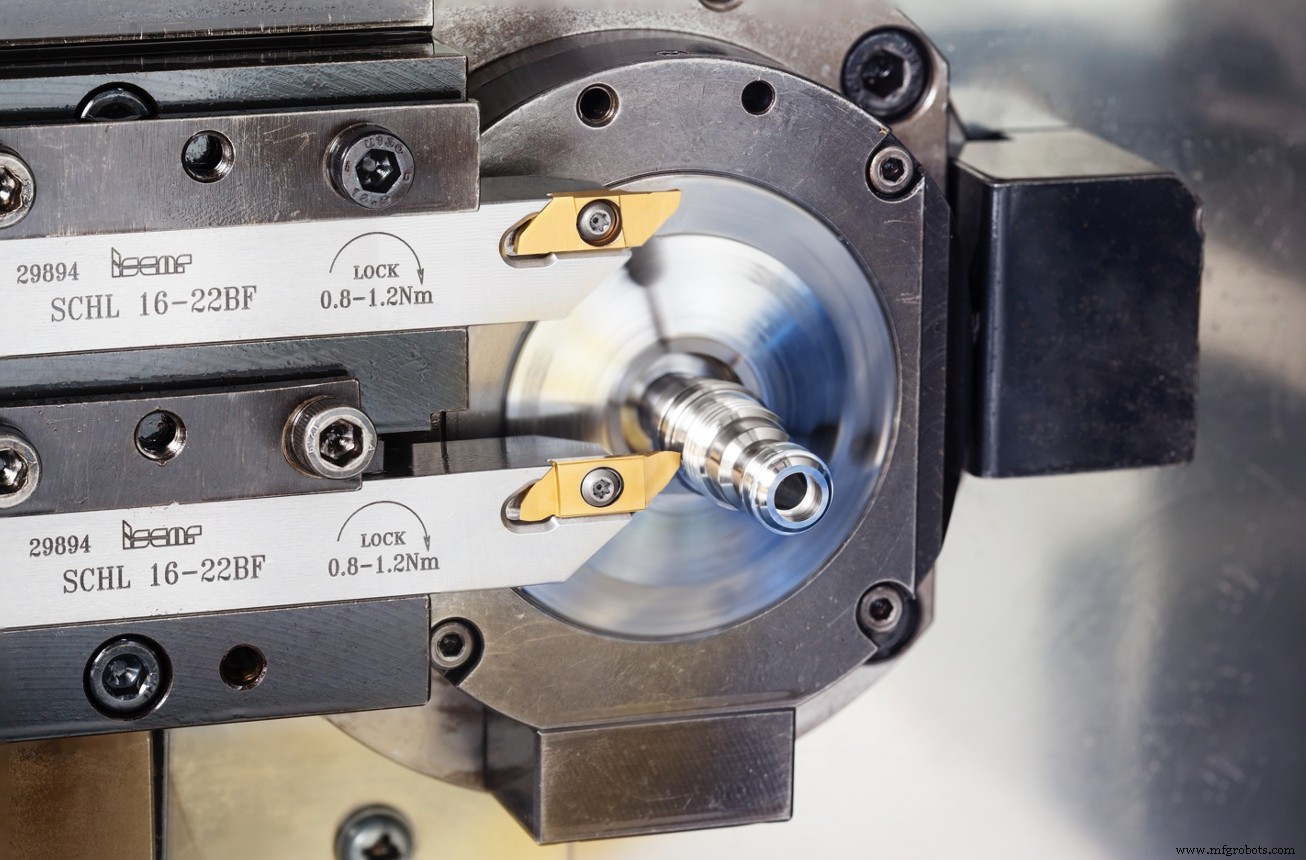
East zegt dat het moeilijk is om wendplaten te produceren die spannen kunnen breken bij de relatief lichte voedingen en snijdiepten die in Zweeds-draaien voorkomen, vooral gegeven de draadachtige materialen zoals titanium en 17-4 PH die op deze machines gangbaar zijn. Die uitdaging is gemakkelijker geworden dankzij moderne ontwerpgereedschappen die door Iscar en anderen worden gebruikt, weshalb winkels hun keuze van snijgereedschappen continu moeten heroverwegen (zie zijbalk).
Kyocera Precision Tools technical center manager Brian Wilshire is het eens over de noodzaak van hoogwaardige Zweedse snijgereedschappen, maar merkt op dat een spaancontrole-technologie die enkele jaren geleden door toonaangevende CNC-werkzeugmachinebouwers is geïntroduceerd, een nieuw probleem heeft gecreëerd: verharding in nikkel-gebaseerde legeringen en austenitische (300-serie) roestvrije stalen.
"Sommige van de nieuwere Zweedse banken hebben een functie die het gereedschap lichtjes heen en weer laat oscilleren met een zeer hoge frequentie," zegt hij. "Dit doet een geweldige werk bij het breken van de spannen, maar neigt de gereedschapslevensduur iets te verkorten. We hebben ontdekt dat het gebruik van een zwaardere graad met een slijtvast coating zeer effectief is in deze oscillerende gereedschapspaden."
Wilshire adviseert ook dat winkels de grootste mogelijke gereedschapsneusradius gebruiken om de voeding te maximaliseren en de best mogelijke oppervlaktekwaliteit te bereiken, maar merkt op dat dit in bepaalde toepassingen problemen kan creëren.
Bijvoorbeeld, een machinist die een wendplaat met een neusradius van 0,008" +/- 0,002" gebruikt om een onderdeel met een maximale interne hoekradius van 0,010" te draaien, kan die tolerantie direct overschrijden, zegt hij. "We hebben begonnen wendplaten aan te bieden met een min-tolerantie op de hoekradius om deze mogelijkheid te elimineren," voegt hij toe.
Blijf koel
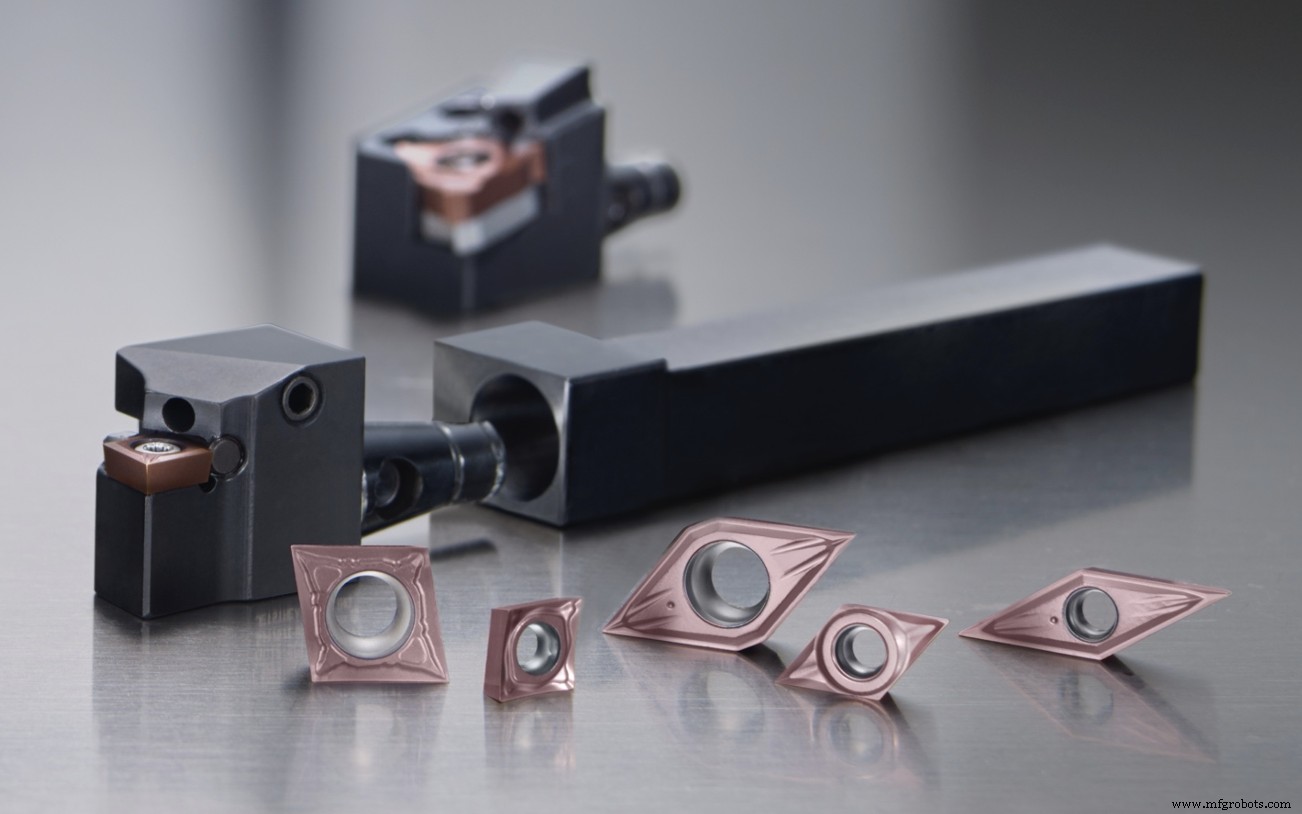
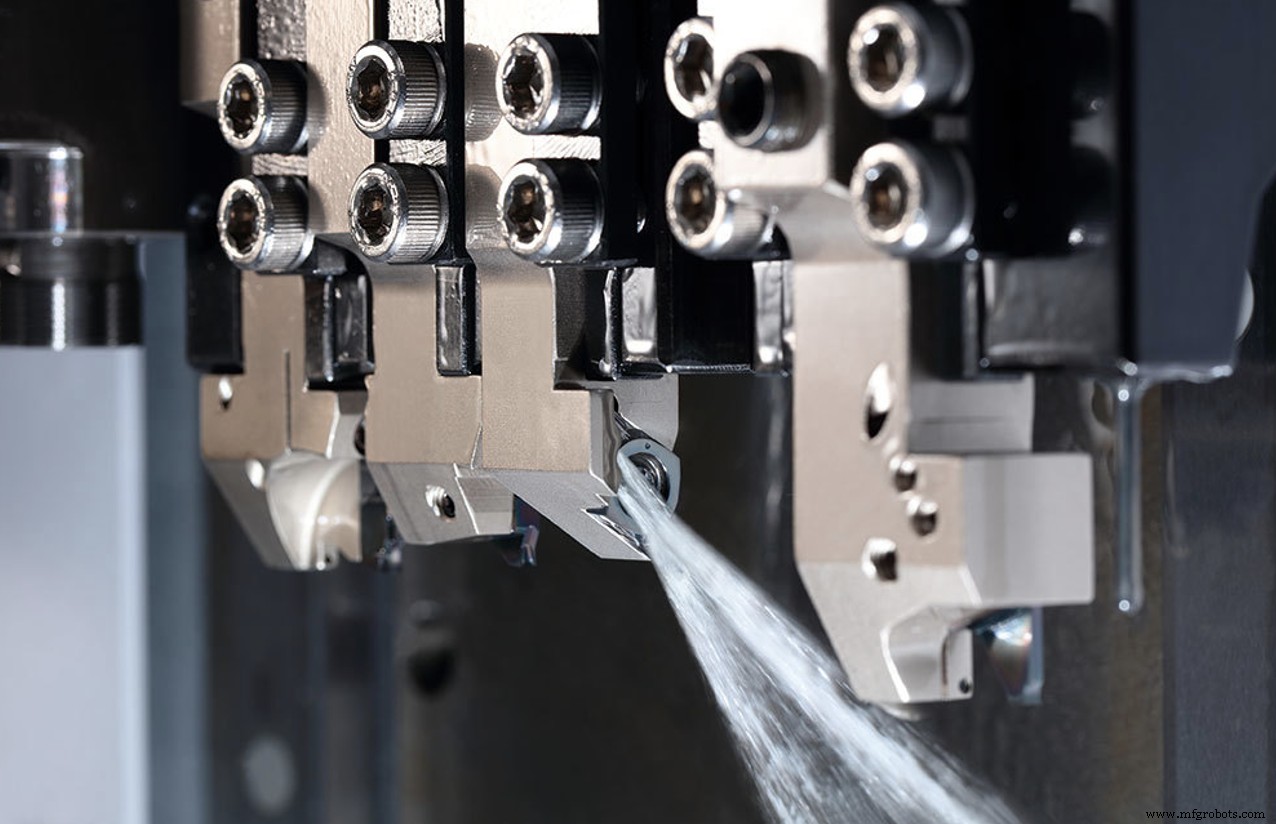
Kyocera en Iscar hebben een andere relatief recente toevoeging aan Zweedse banken aangepakt – door-het-gereedschap-koelstof. In plaats van de flexibele leidingen en kunststof slangen die tijd kosten om in te stellen en gemakkelijk uit positie getrokken worden door een draadachtige spaan, hebben de bedrijven gereedshouders geïntroduceerd met ingebouwde koelstofkanalen en openingen die de hoge-druk koelstof (HPC) kunnen aan die op een toenemend aantal CNC-werkzeugmachines te vinden is.
Seco Tools heeft dat ook, zegt Abhay Chaubal, productmanager voor Noord-Amerika.
"De uitdaging bij elke werktuigmachine is het maximaliseren van de benutting, en dit betekent de inrichtings- en gereedschapswisseltijden te reduceren," zegt hij. "We bieden nu gereedshouders die niet alleen de traditionele last van koelstofleidingen met door-het-gereedschap-koelstof elimineren, maar ook een snelle-wissel, modulare kop hebben die de operator in staat stelt wendplaten buiten de machine te wisselen terwijl de nauwkeurigheid behouden blijft."
Eric Gardner, North American application specialist bij Seco Tools, wijst erop dat de meeste vandaag verkochte Zweedse CNC-banken freesmogelijkheden hebben, een must voor veel kleine onderdelen vanwege de moeilijkheid van vastzetten en de kosten van secundaire operaties. Dit geeft programmeurs en machinisten de kans om hogesnelheidsfreestechnieken toe te passen in het Zweedse platform.
Wees specifiek
"Ik raad aan dat winkels hogesnelheids- en trochoïdaalfreesstrategieën zo veel mogelijk adopteren, zelfs op kleine onderdelen," zegt Gardner. "We hebben recentelijk met een medische klant gewerkt aan een gleufoperatie die hun cyclus aanzienlijk verminderde en de gereedschapslevensduur verhief van 200 naar meer dan 2.000 onderdelen per gereedschap."
Net als hun concurrenten adviseren Gardner en Chaubal ook dat machine winkels – ongeacht de grootte van het werkstuk – materiaalspecifieke snijgereedschappen evalueren. Deze aanbeveling is met name relevant voor diegenen die de moeilijke luchtvaart- en medische metaallegeringen al genoemd snijden, en voor de langlopende taken die gangbaar zijn op Zweedse machines.
"Het grootste obstakel hier voor veel luchtvaart- en medische fabrikanten is de moeilijkheid om een gevalideerd proces te wijzigen," zegt Chaubal. "Daarom werken we graag vroeg in de procesontwikkeling nauw met klanten samen, om ervoor te zorgen dat ze de beste gereedschapspaden, snijgereedschappen en gereedshouders gebruiken."
Oude manieren? Waarschijnlijk niet de beste manieren
Iets verrassend, het maken van hoog effectieve snijgereedschappen is de afgelopen jaren makkelijker geworden. In plaats van te vertrouwen op tribale kennis en talloze proefsnijden om nieuwe ontwerpen te optimaliseren, gebruiken snijgereedschapsfabrikanten nu finite element analyse (FEA) software om de fysica van metaalverwijdering op microscopisch niveau te analyseren om te bepalen welke spaanbrekers, snijvoorbereidingen en oppervlaktebehandelingen het beste zullen werken voor elk gegeven materiaal of toepassing. Het resultaat? Snijgereedschappen presteren nu op een hoger niveau dan ooit mogelijk was.
Toch delen veel snijgereedschapsverkoop- en applicatieverhalen van old-school machine winkels die hun snijgereedschappen in-house slijpen of verouderde technologie gebruiken, gerust in de kennis dat hun manieren de beste zijn, en dat moderne gereedschappen alleen de kosten in de hoogte drijven. Niets could verder van de waarheid zijn. Overweeg de mate waarin technologie van alle soorten de afgelopen decennia is verbeterd; snijgereedschappen zijn op dezelfde manier gevorderd, weshalb machine winkels van alle soorten routinematig nieuwe producten moeten evalueren, met name die betrokken bij kleine onderdelen bewerking en ander uitdagend werk.
Het is niet noodzakelijk makkelijk. Behalve het omgaan met een "dit is hoe we het altijd gedaan hebben" mentaliteit, moet management tijd alloceren voor onderzoek en testen, vaak vertrouwend op hun meest ervaren mensen om dat te doen. Gereedschapsinvesteringen moeten gedaan worden, taken herprogrammeerd, en door de verhoogde productiviteit die zeker zal resulteren, zijn aanpassingen in downstream processen vaak nodig om verplaatsende knelpunten aan te kunnen. Ondanks de last, zullen de voordelen ver overwogen jegens eventuele tijdelijke storingen. Misschien is het tijd om de snijrand te omarmen.
Welke tips of technieken kunt u delen over kleine onderdelen draaien? Laat het ons weten in de reacties hieronder.
Industriële technologie
- Aluminiumbewerking Uitgelegd: Gereedschappen, Technieken en Operaties
- Machining-operaties beheersen: essentiële tools & technieken
- Precisie Bewerkingstechnologieën: Vooruitgang In Nauwkeurigheid & Efficiëntie
- Essentiële Precisie Meetgereedschappen Voor Mechanische Onderdelenbewerking
- Waarom Goede Smering Cruciaal Is Voor Precisie Bewerking Van Mechanische Onderdelen
- Waarom Staal Perfect Is Voor Aangepaste Bewerking: De Superieure Eigenschappen Ontmaskerd
- NADCAP-certificering: Kwaliteit en vertrouwen in precisiemachining
- Precisie meetgereedschappen: Digitale metrologie benutten voor data-gestuurde kwaliteitscontrole
- Hoogpresterende snijgereedschappen voor precisiebewerking
- Betrouwbare CNC-Bewerkingsservices Kiezen Voor Je Productiebehoeftes
- Grote-onderdelen bewerken: Belangrijkste uitdagingen en oplossingen