



Snelle Excellentie: Leveren van Hoogkwaliteit Vliegtuigmotoren Op Schema
Voor dit eerste artikel in een serie over vliegtuigbouw, richten we ons op motoronderdelen en -componenten, met de nadruk op de real-world problemen die gereedschapsfabrikanten hun klanten helpen oplossen elke dag. We kijken ook diepgaand naar wat er speelt in en rondom luchtvaartonderdeelproductie nu.
Wat is de staat van de luchtvaart- en defensie-industrie nu? De druk om vliegtuigen snel te bouwen en op tijd te leveren is heel echt — maar het is niet zonder obstakels of kosten.
Op het onderdeelproductieniveau kunnen warmtebestendige en composietmaterialen ontzettend lastig te snijden zijn. Consequent moeten luchtvaartfabrikaten erg strategisch worden in hun procesengineering, machineprogrammering en gereedschapsselectie, volgens drie grote gereedschapsfabrikanten die we interviewden.
Strategisch worden is heel waar voor al de complexe componenten die een straalmotor uitmaken waar individuele $75.000 gesmede onderdelen de norm zijn — en er een weggooien is een dure, ongewenste optie. Snelheid, hoewel essentieel, gaat niet boven voorspelbare, betrouwbare resultaten.
Luchtvaart en Defensie: Productieboost Vereist Geavanceerde Gereedschapsstrategieën
"Naarmate we OEMs zien die productiesnelheden verhogen, blijft er een risico dat leveranciers problemen ondervinden in het op schaal brengen van productie," zegt Robin Lineberger, de leider van Deloitte's luchtvaartafdeling, in het "2019 Global Aerospace and Defense Industry Outlook" rapport. "Om deze uitdaging te overwinnen, moeten fabrikanten overwegen hun focus te verdiepen op het versterken van de toeleveringsketen, effectief programmamanagement, en het gebruik van geavanceerde technologieën om productiviteit en efficiëntie te verbeteren."
In zijn rapport verwacht Deloitte dat 2018 afsluit met ongeveer 1.600 vliegtuigen voor het jaar — en voorspelt 100 meer dan dat voor 2019. De productievraag betekent vaak het gebruik van hogere doorvoersnelheid en multitasking machines. De "geavanceerde technologieën" die het noemt omvatten alles van in-proces sensor-gebaseerde metrologie tot hoge-snelheid, multi-as bewerking tot hoog-geengineerde, specialiteitsgereedschappen bedoeld voor welke materialspecificaties deze streng gereguleerde industrie ook gooit.
Wat Deloitte niet wijst op is dat een geavanceerde 5-as machine zes maanden tot een jaar kan duren om te arriveren. Terwijl die op backorder staan, managen sommige subaannemers met bestaande 3-as systemen of andere verouderde machinerie — en veel afgeronde luchtvaartonderdelen "leveranciers" moeten gereedschapsstrategieën heroverwegen terwijl ze wachten, leggen gereedschapsmakers uit.
"Ze willen snellere manieren van fabriceren," zegt Bill Durow, een globale engineering manager met focus op luchtvaart bij Sandvik Coromant. "Ze willen ze draaien op hogere snelheden of het nu ruwfrezen of afwerken is. Vandaag is het volume motoren dat geproduceerd wordt op een snelheid die we nooit eerder in de industrie hebben gezien."
Het vinden van de juiste graden en insere gereedschappen ontworpen specifiek voor warmtebestendige superalliages, aka "HRSAs," is vandaag de dag heel mogelijk. Maar er is nog een leercurve over deze nieuwere materialen en de geometrieën die nodig zijn om ze te snijden, zeggen de gereedschapsmakers.
Gereedschappen ontworpen om 4140 staal te snijden, zijn waarschijnlijk niet de beste gereedschappen om Inconel, titanium of koolstofvezel-versterkte kunststof, of "CFRP" te snijden. In de afgelopen paar jaar zijn sommige statische en rotierende motorcomponenten die vroeger van titanium gemaakt werden, nu gemaakt van keramische matrix composietmaterialen, of "CMCs," zeggen ingenieurs van Seco Tools.
"De kunst van al dit is de synergie van het allemaal samen brengen," zegt Dave Todd, westelijke zone en luchtvaartmanager, bij Seco Tools. "Onze vaardigheden zijn vandaag in luchtvaart veranderd, en we zijn veel meer een consultancy geworden die werkt met technologiepartners, eerste-laags leveranciers en academie ... Veel van de procesengineering wordt off-site gedaan in onze technologiehub."
Alle drie gereedschapsmakers hebben testlabs die ze gebruiken om potentiële oplossingen voor hun klanten te bewijzen. Alle drie verkiezen ook een mix van lab-gebaseerde testen, alsook on-site testen om ervoor te zorgen dat de exacte strategieën werken op de daadwerkelijke, fysieke productielijn.
Denkt u aan onderdeelproductie kansen in luchtvaart en defensie? Lees "Manufacturing 101: Deel Worden van de Luchtvaartindustrie."
Het Probleem en Oplossingen voor Warmtebeheersing in de Snijzone
Brandstofefficiëntie drijft de vraag naar lichtere componenten die warmtebestendige materialen gebruiken die lastig te machine zijn. Een deel van de aanleiding voor efficiëntere motorprestaties is milieu: Een schonere verbranding is ook efficiënter.
"De engineering eisen brengen het naar het leveranciersniveau — betekent dat u een snellere responstijd op gereedschapstechnologie moet hebben om geavanceerde materialen te ondersteunen," zegt Scott Causey, een marktsegment specialist bij Seco Tools. "En sommige van de materialen kunnen een volledig andere gereedschapsstrategie vereisen om simpelweg te snijden gebaseerd op hun complexiteit: Een regulier HRSA materiaal gebruikt niet dezelfde snijstrategie als een keramische matrix composiet."
Een CMC materiaal is gelaagd en kan makkelijk breken als niet correct afgehandeld.
Maar denk ook aan dit: Warmtebestendig materiaal — wat uitstekend is voor de efficiëntie van een ongelooflijk hete turbinestraalmotor — creëert ook veel warmte bij het snijden. De gereedschapsgraden vereisen zelf een niveau van warmtebestendigheid om de klus überhaupt gedaan te krijgen.
Om de behoefte aan koelstof te bevredigen, is door-het-gereedschap levering een essentieel detail geworden in gereedschappen voor geavanceerde bewerking. Gereedschapsmakers vinden consistent nieuwe innovaties in koelstoflevering — inclusief sommige gereedschappen die meerdere poorten hebben om in de meest directe snijlocaties op het meest effectieve moment te leveren.
Sprekend over koelstof: Waar gaat koelingstechnologie heen? Ontdek in "De Toekomst van Metalbewerkingsvloeistoffen, Machinelubricanten en Koelstoffen."
Spotlight op Vliegtuigmotoren
De geometrieën die nodig zijn om motoronderdeelvormen en materialen te snijden, vereisen dimensionaal denken. Er zijn uniek gevormde motor blisks en airfoils die verschillende materialen kunnen combineren — een composiet met titanium, bijvoorbeeld.
Om dat te bestrijden, ontwerpen en testen deze makers een volledige reeks graden bedoeld om de meest uitdagende materialen te snijden — Inconel, HRSAs, titanium en vele anderen. En er is nog een manier: Ze bouwen custom luchtvaartgereedschappen zoals nodig. Deze custom gereedschappen worden vaak standaard productlijnen voor alle klanten.
Drie van de grote gereedschapsmakers beschrijven hoe de OEM specificaties en unieke geometrieën van luchtvaartonderdelen custom gereedschappen hebben gedreven om standaard productlijnen te worden — eenmaal bewezen in het veld. Alle drie makers hebben programma's voor luchtvaart — en heel specifieke onderdelen geoptimaliseerd voor vandaag de dag motorcomponenttoepassingen, inclusief: blisk/impellors, airfoils, turbinschijven, turbinkasters, spoelen, waaierkasten, en assen.
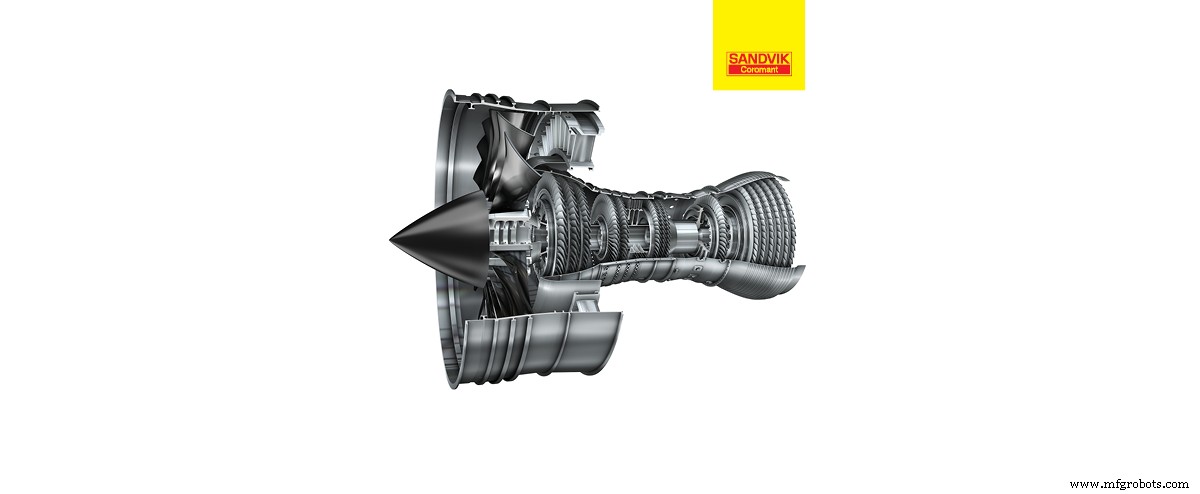
Hier zijn vier voorbeelden van real-world motorcomponenten die gemaakt worden waar de juiste tooling een impact maakte. Alle omvatten Tier 1 luchtvaartfabrikanten met een gemiddelde van 35 tot 40 machines in hun winkel die 365/24/7 draaien. Dit zijn bij geen means de enige gebieden van de motorcomponentaanbiedingen voor deze makers.
Sandvik Coromant Verbetert Productiviteit in Blisks
Uitdaging: Het duurde zeven dagen om een blisk te maken. Het nikkel-gebaseerde onderdeel had een diepe schaufel en een smalle sleuf. Ruwfrezen van de lange bereik was ineffectief met traditionele freesbenaderingen. Chip-pakken was excessief. Machines crashten.
"We zagen wat ze deden, gewoon eindfrezen verbranden, op vol sleuf: Heen en weer, heen en weer, heen en weer," zegt Durow. "Ze had redundante gereedschappen, ze brachten ze naar de naslijpshop, hergebruikten ze ... Het nam veel tijd en veel eindfrezen."
Oplossing: Een massief hardmetaal duwgereedschap vergelijkbaar met wat gedaan was in stempel- en vormoperaties. Daarnaast werd een tweede gereedschap met een kleinere diameter gebruikt om de cusps op te schonen.
"We brachten ons teststuk terug naar het lab, en we bedachten het idee om duwroutines te gebruiken," zegt Durow. "Het werkte heel, heel goed. En het leuke was dat we bijna een ander semi-afwerkingsoperatie elimineerden met de secundaire opschoning."
Resultaat: Vier dagen afgehakt van de zeven-daagse bliskproductie met ruw- en semi-afwerken. Het werd uiteindelijk een standaardaanbod voor blisk-toepassingen.
Kennametal Redt Een Grote Aankoop Met Een Airfoil
Uitdaging: Een onregelmatig gevormde airfoil gemaakt van Inconel werd gesneden in een electrochemisch bewerkingsproces, of "ECM," waar het werkstuk vastgehouden werd door een Bismuth alliage materiaal. Agressieve snijden van het rauwmateriaal waren niet mogelijk, dus productie was langzaam. Pulserende krachten veroorzaakten chatter en trilling — en slechte gereedschapslevensduur.
Oplossing: Ontwierp een snijstrategie die de heling, het fluitaantal en de microgeometrie van het gereedschap aanpaste om de afstoting in zwaardere snijden te minimaliseren. Voor lichtere snijden verhoogden ze de heling en veranderden de diameter en het fluitaantal om ervoor te zorgen dat er drie contactpunten waren door de rotatie.
Resultaat: Glad snijden, verhoogde gereedschapslevensduur en verhoogde maximale metaalafvoertarieven. De klant kon de order voor een $1 miljoen nieuwe machine die bijna besteld was, annuleren.
Seco Tools Neemt Controle Over Slijpgaten in Een Motorschijf
Uitdaging: Chip-controle problemen van het snijden van diepe gaten in warmtebehandeld Inconel 718 in een compressorschijf die de waaierschaufels vasthoudt. Diepe duwroutines leidden tot gereedschapsbreuk en slechte gereedschapslevensduur.
Oplossing: Een multidirectionele draai- en slijpsysteem gecombineerd met hoge-druk koelstof. Een zigzag, ramping geometrische snijstrategie hielp chips dunner te maken, warmte te verminderen en aanzienlijke gereedschapslevensduur te winnen.
Resultaat: Een 15 tot 20 procent reductie in cyclus-tijd. Kreeg controle over het proces en verlichtte de last voor handmatige, tijdrovende interventie.
Kennametal Elimineert Trilling in Een Motorkast
Uitdaging: Een volle inch titanium verwijderen voor een motorkast maar het kon niet gedraaid worden. Er was te veel snijkracht en weinig productiviteit van bestaande gereedschappen. Het was moeilijk om om specifieke kenmerkgebieden heen te komen.
"Motorkasten zijn rond, toch? Maar ze zijn echt niet," zegt Mark Francis, project staff engineer voor luchtvaart en defensie bij Kennametal. "Ze zijn vol met kenmerken die de mogelijkheid elimineren om gewoon een simpele draaicyclus te doen ... Ik zou zeggen 80 procent van de tijd wordt materiaal gemalen door frezen."
Oplossing: Gebruik een gespecialiseerd gereedschap dat rond de diameter kon passen en gelijktijdig trilling en afstoting elimineerde.
Resultaat: Een stabiele, betrouwbare productielijn met voorspelbare metaalsnijdefficiëntie. Custom gereedschappen die leiden tot standaard worden.
Het Belang van Productieproces en Kost Per Component
Houd er rekening mee: Meeste Tier 1 luchtvaartonderdeelleveranciers draaien niet precies dezelfde bewerkingsapparatuur — zelfs al bouwen ze dezelfde onderdelen van dezelfde OEM specificaties. Gereedschapsmakers en metalworking specialisten moeten elk bewerkingsomgeving begrijpen en strategieën ontwerpen die voor elke unieke bewerkingsomgeving werken.
Onafhankelijk van elkaar, wilden alle drie gereedschapsmakers, die concurrenten zijn, één ding heel duidelijk maken: De nadruk moet liggen op de productiviteitswinsten van het gebruik van de juiste gereedschappen die bedoeld zijn om daadwerkelijk een impact te maken op productiviteit en nauwkeurigheid. Ze geloven ook dat een meer holistische kijk op de kost per component metric helpt om op-time levering van meer en meer vliegtuigen te halen.
Het bewijs, zeggen ze, zit in de productiviteit.
Zijn luchtvaartproductiesnelheden voor echt? Spring in op het gesprek op het metaalbewerkingsforum. [registratie vereist]
Industriële technologie
- Hamilton Aerospace Ontvangt Vierde Opeenvolgende FAA Diamond Certificaat voor Onderhoudstraining Excellentie
- Hoe kwaliteitsverbetering operationele succes in de productie drijft
- De optimale motorkabel selecteren voor variabele-snelheidsaandrijvingen (VSD's)
- Wanneer Werkapparatuur Upgraden: Slimme Zakelijke Beslissingen
- 7 Belangrijke Indicatoren Dat Het Tijd Is Om Uw Generator Te Upgraden
- Drie Rode Vlaggen Die Signaliseren Dat Uw Motor Herwinding Nodig Heeft
- Belangrijkste Criteria voor het Kies van een Betrouwbare Urethane Productiepartner
- Hoe operationele intelligentie slimme zakelijke beslissingen mogelijk maakt
- Premium Metalen voor High-Mix, Low-Volume Productieoplossingen
- Geavanceerde TOMOPLEX sensorfilm voor real-time luchtvaartmonitoring
- Waarom 5G Essentieel is voor Moderne Slimme Productie