



Trilgeïnduceerde golvigheid in slijpoperaties aanpakken
In een productie-slijpoperatie is golvigheid op het oppervlak van het onderdeel een potentiële aanwijzing dat de machine of het proces een trillingsprobleem heeft ontwikkeld. Het effect kan zichtbaar zijn bij inspectie, of als er een laps- of polerstap is, kan het effect zichtbaar zijn in de verhoogde tijd die besteed wordt aan het verwijderen van de golven. Volgens Saint-Gobain Abrasives, fabrikant van Norton slijpwielen, is dit het punt waarop winkels bijna altijd proberen het trillingsprobleem op te lossen door een eenvoudige wijziging in het proces aan te brengen. En die eenvoudige wijziging kan een redelijk goede aanpak zijn.
Inderdaad, die golven op het oppervlak, vaak chatter genoemd, kunnen de juiste oplossing aangeven. Op een onderdeel bewerkt op een vlakke slijpmachine, is de trillingsfrequentie (cycli per minuut) gelijk aan de werksnelheid (inches per minuut) gedeeld door de afstand tussen twee opeenvolgende chatter-merken (inch). Bepaal de trillingsfrequentie met deze relatie, en als het overeenkomt met de rotatiesnelheid van de slijpspindel, dan geeft dit aan dat het slijpwiel, wielflenzen of de slijpspindel een waarschijnlijke schuldige is. Verander het wiel, draai de flensbouten vast, of verander gewoon de snelheid, en dat kan genoeg zijn om het trillingsprobleem te genezen of te controleren.
Expand Expand 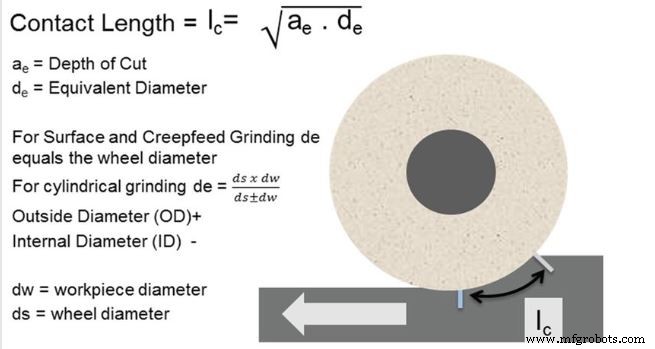 Hoe de contactlengte te berekenen voor contactlengte-filtering.
Maar in andere gevallen – sommige met betrekking tot andere onderdelen van de machine, sommige met betrekking tot de eigenfrequentie van het systeem – is een eenvoudige fix niet genoeg om het probleem voldoende aan te pakken. In deze gevallen is de allerbeste reactie om de machine te laten serviceeren, het repareren van welk faalend machine-element ook steeds trillingen toestaat om het werkstuk te beïnvloeden. Maar service kost tijd en betekent de machine uit productie halen. Voor winkels die voor de korte termijn moeten doorgaan, hebben onderzoekers een proces bewezen om de effecten van trillingen te overwinnen zonder in te boeten op productiviteit en zonder de machine voor de tijd te stoppen.
Wat volgt is afgeleid van een papier over een techniek genaamd "contactlengte-filtering" geschreven door Saint-Gobain corporate applications engineers John Hagan en Mark Martin. Door de werkvoedselsnelheid te verlagen terwijl de snijdiepte wordt verhoogd, kunnen de effecten van ernstige trillingen worden geëlimineerd zonder enig netto effect op de algehele productiviteit.
Groot wiel-tot-werk verhouding
Het doel van contactlengte-filtering is om de wiel-tot-werk contactlengte zeer groot te maken ten opzichte van de golflengte van het oppervlak dat door trillingen beïnvloed wordt. Wanneer de eerste hoog genoeg is ten opzichte van de laatste, verwijdert het wiel effectief trillingsgerelateerde pieken van het werkstuk, wat het oppervlak gladstrekt ondanks dat trillingen nog steeds optreden. Wanneer de snijdiepte met dezelfde veelvoud wordt verhoogd dat de voedselsnelheid wordt verlaagd, kan de materiaalverwijderingssnelheid (en dus productiviteit) hetzelfde blijven.
De snijdiepte controleert de contactlengte. Natuurlijk moet de toename van de contactlengte ongunstige effecten zoals materiaalbrand, werkstukafbuiging enz. vermijden. De snijdiepte van het wiel wordt verhoogd tot een niveau dat zwaar is vergeleken met standaard snijcondities, maar nog steeds deze slechte effecten vermijdt.
Tegelijkertijd controleert de voedselsnelheid (of werksnelheid) de golflengte van de trillingsmerken in het onderdeel. Een langzamere werksnelheid verkort de golflengte.
Contactlengte-filtering begint een glad oppervlak te bereiken wanneer het dubbele van de wiel-tot-werk contactlengte de golflengte van de chatter, of oppervlaktegolvigheid, overschrijdt. Met andere woorden, de voorwaarde vereist voor chatter-amplitudereductie is...
2 x Contactlengte (lc)≥ Chatter Golflengte (λchatter)
...waar de twee bovenstaande cijfers de Contactlengte (lc) en Chatter Golflengte (λchatter) definiëren.
De techniek zal niet altijd werken, zeggen de onderzoekers. Het is niet in elk proces mogelijk om de trillingsgolflengte laag genoeg te krijgen of de contactlengte hoog genoeg. In deze gevallen is de enige overgebleven oplossing degene die toch uitgevoerd moet worden, namelijk de tijd nemen om de onderliggende oorzaak van de trilling te identificeren en te corrigeren. Zie de bijlage voor een geval waarin contactlengte-filtering effectief was voor het bewerken van een glad oppervlak ondanks extreme trilling.
Dit artikel is geschreven door Peter Zelinski, Hoofdredacteur van Modern Machine Shop en verscheen oorspronkelijk in de december 2018 editie. Het werd gereproduceerd met toestemming.
Industriële technologie
- Precisie Afvlak Diensten: Expert Proces & Kwaliteit
- Oppervlakteslijpen meesteren: sleutelprincipes voor superieure afwerking
- Oppervlakteslijpen uitgelegd: voordelen & toepassingen voor productie
- Rotatie vlakschuurmachine: Precisie oppervlakteafwerking voor superieure kwaliteit
- Waarom vlakschuifmachines essentieel zijn voor precisie vlakafwerking
- Efficiëntie maximaliseren met cilinderlijpmachines
- Wielafstellen & Afdresseren onder de knie: Precisietechnieken voor Slijpwielen in de Industrie
- Slijpmachines Begrijpen: Definities, Types en Toepassingen
- Elektrochemisch slijpen (ECG): hoe het werkt en de voordelen
- Honen Uitgelegd: Definitie, Proces en Essentiële Gereedschappen
- Ontdek hoe in-house oppervlakte- & cilinder-slijpen efficiëntie & kwaliteit verhoogt