



Lange-afstand bewerken onder de knie: Strategieën om huidige uitdagingen te overwinnen
Een aantal huidige trends in de productie vergroten de moeilijkheid van het creëren van precisieboorgaten en het uitvoeren van draaioperaties met verlengde gereedschappen. De vraag naar strakkere toleranties en onfeilbare herhaalbaarheid groeit continu. Nieuwe hoogpresterende werkstukmaterialen zijn moeilijker te bewerken, wat de spanning binnen het bewerkingssysteem verhoogt. Om tijd en geld te besparen, consolideren fabrikanten meerdere onderdelen in enkele monolithische werkstukken die diepe boorgaten en het draaien van complexe componenten op multitasking machine tools vereisen.
Fabrikanten die deze uitdagingen willen overwinnen, moeten alle elementen van hun bewerkingssystemen bestuderen en technieken en gereedschappen toepassen die succes zullen verzekeren. Onder de sleutellementen zijn machinestabiliteit, gereedschaphouding, werkstukvastezetting en snijgereedschapsgeometrie. In het algemeen vormen stevige vastzetting, rigide tooling en zorgvuldige gereedschapstoepassing de basis voor nauwkeurige, productieve diepboor- en lange-afstand draaiprocessen.
Producenten van olie en gas, energie-opwekking en luchtvaartcomponenten zijn ideale kandidaten voor bijgewerkte tooling en technieken omdat ze regelmatig te maken hebben met grote, complexe onderdelen met features die het gebruik van verlengde gereedschappen vereisen. Veel van de onderdelen zijn gemaakt van zware legeringen die moeilijk te bewerken zijn en daarbij hoge, trillingsgenererende snijkrachten produceren. In het algemeen kan bijna elke fabrikant profiteren van het verbeteren van productiviteit en het verlagen van kosten in lange-afstand booroperaties.
DEFLECTIE EN TRILLING
Diepboren wordt onderscheiden van andere snijoperaties doordat de snijrand in de boorgat op een uitgebreide afstand van de verbinding met de machine werkt. Lange-afstand interne draaioperaties hebben vergelijkbare condities, en beide boor- en draaioperaties kunnen gaten met onderbroken sneden omvatten, zoals het geval is bij werkstukken als pomp- of compressorbehuizingen. De hoeveelheid resulterende gereedschapsuitsteek wordt gedicteerd door de diepte van het gat en kan resulteren in deflectie van de boorstaaf of het verlengde draaigereedschap.
Deflectie versterkt de veranderende krachten in een snijproces en kan trilling en ratelen veroorzaken die de deelafwerkingskwaliteit degraderen, snel snijgereedschappen verslijten of breken en machine tool componenten beschadigen, zoals spindels, en de noodzaak voor dure reparaties en lange periodes van downtime veroorzaken. De varierende krachten resulteren uit machine component onbalansen, gebrek aan systeemrigiditeit of sympathieke trilling van elementen van het bewerkingssysteem. Snijddrukken veranderen ook als het gereedschap periodiek belast en ontlast wordt terwijl spannen vormen en breken. Negatieve effecten van bewerkingstrillingen omvatten slechte oppervlakteafwerking, onnauwkeurige boorgatdimensies, snelle gereedschapslijtage, verminderde materiaalsnelheden, verhoogde productiekosten en schade aan gereedschaphouders en machine tools.
MACHINE RIGIDITEIT EN WERKSTUKVASTZETTING
De basisbenadering om trilling in bewerkingsoperaties te controleren omvat het maximaliseren van de rigiditeit van de elementen van het bewerkingssysteem. Om ongewenste beweging te beperken, moet een machine tool gebouwd zijn met rigide, zware structurele elementen versterkt met beton of ander trillingsabsorberend materiaal. Machine lagers en bushings moeten strak en stevig zijn.
Werkstukken moeten nauwkeurig gelokaliseerd en veilig vastgezet worden binnen de machine tool. Vastzettingssystemen moeten ontworpen zijn met eenvoud en rigiditeit als primaire zorgen, en klemmen moeten zo dicht mogelijk bij de snijoperaties geplaatst worden. Vanuit een werkstukperspectief, zijn dunwandige onderdelen of gelaste onderdelen en die met niet-ondersteunde secties geneigd tot trilling wanneer bewerkt. Onderdelen kunnen herontworpen worden om rigiditeit te verbeteren, maar dergelijke ontwerpwijzigingen kunnen gewicht toevoegen en de prestaties van het bewerkte product compromitteren.
GEREEDSCHAPSHOUDING
Om rigiditeit te maximaliseren, moet een boorstaaf of draaistaaf zo kort mogelijk zijn maar lang genoeg blijven om de volledige lengte van het boorgat of component te bewerken. Boorstaafdiameter moet de grootste mogelijke zijn die in het gat past en nog steeds efficiënte evacuatie van gesneden spannen toelaat.
Naarmate spannen vormen en breken, stijgen en dalen snijkrachten. De variaties in kracht worden een additionele bron van trilling die kan interageren in sympathie met de natuurlijke trillingsmodus van de gereedschaphouder of machine en zichzelf kunnen handhaven of zelfs toenemen. Andere bronnen van dergelijke trillingen omvatten versleten gereedschappen of die niet een diepe genoeg pas nemen. Deze veroorzaken procesonstabiliteit, of resonantie die ook synchroniseren met de natuurlijke frequentie van een machine's spindel of het gereedschap om dan ongewenste trillingen te genereren.
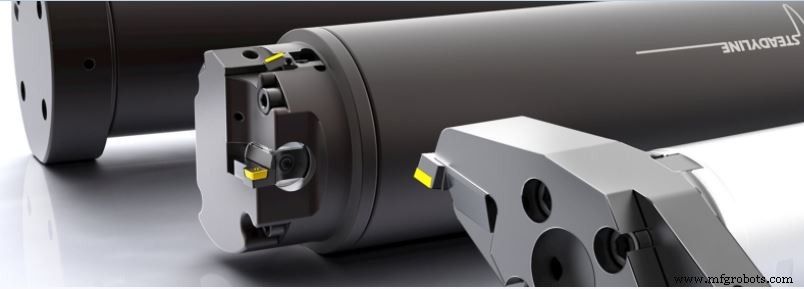
Een lange boorstaaf of draaistaaf uitsteek kan trilling in een bewerkingssysteem triggeren. De basisbenadering tot trillingscontrole omvat het gebruik van korte, rigide gereedschappen. Hoe groter de verhouding van staaflengte tot diameter, des te groter de kans dat trilling zal optreden.
Verschillende staafmaterialen bieden verschillend trillingsgedrag. Stalen staven zijn doorgaans trillingsbestendig tot een 4:1 lengte-tot-diameter van staaf (L/D) verhouding. Zware metalen staven gemaakt van tungstenlegeringen zijn dichter dan staal en kunnen L/D van staaf verhoudingen in het bereik van 6:1 aan. Massieve hardmetaalstaven bieden hogere rigiditeit en staan L/D van staaf verhoudingen van 8:1 toe, samen met het mogelijke nadeel van hogere kosten, met name waar een grote-diameter staaf vereist is.
Een alternatieve manier om trillingen te dempen betreft een instelbare staaf. De staaf heeft een interne massa-demper die ontworpen is om uit de fase te resoneren met de ongewenste trilling, de energie ervan te absorberen en de trillingsbeweging te minimaliseren. Het Steadyline® systeem van Seco Tools (zie zijbalk), bijvoorbeeld, heeft een voor-afgestemde trillingsdemper bestaande uit een dempermassa gemaakt van hoog-dicht materiaal opgehangen binnen de gereedschaphouderstaaf via radiale absorberende elementen. De dempermassa absorbeert trilling onmiddellijk wanneer het door het snijgereedschap aan de lichaam van de staaf wordt overgedragen.
Meer complexe en dure actieve tooling trillingscontrole kan de vorm aannemen van elektronisch geactiveerde apparaten die het bestaan van trilling waarnemen en elektronische actuatoren gebruiken om secundaire beweging in de gereedschaphouder te produceren om de ongewenste beweging te annuleren.
WERKSTUKMATERIAAL
The snijkenmerken van het werkstukmateriaal kunnen bijdragen aan de generatie van trilling. De hardheid van het materiaal, een neiging tot opgebouwde rand of werkverharding, of de aanwezigheid van harde inclusies veranderen of onderbreken snijkrachten en kunnen trillingen genereren. Tot een mate kan het aanpassen van snijparameters trillingen minimaliseren bij het bewerken van bepaalde materialen.
SNYDEREEDSCHAPSGEOMETRIE
Het snijgereedschap zelf is onderhevig aan tangentiële en radiale deflectie. Radiale deflectie beïnvloedt de nauwkeurigheid van de boorgatdiameter. Bij tangentiële deflectie wordt de plaat naar beneden geduwd weg van de deemiddellijn. Vooral bij het boren van kleine diameter gaten, vermindert de kromme interne diameter van het gat de vrijheidshoek tussen de plaat en de boorgat.
Tangentiële deflectie zal het gereedschap naar beneden en weg van de middellijn van het component dat bewerkt wordt duwen, de vrijheidshoek verminderen. Radiale deflectie vermindert snijdiepte, beïnvloedt bewerkingsnauwkeurigheid en wijzigt spaandikte. De veranderingen in snijdiepte wijzigen snijkrachten en kunnen resulteren in trilling.
Plaatgeometriekenmerken inclusief insteekhoek, insteekhoek en neusradius kunnen trillingen vergroten of dempen. Positieve insteekhoek platen creëren bijvoorbeeld minder tangentiële snijkracht. Maar de positieve insteekhoek configuratie kan clearance verminderen, wat kan leiden tot wrijving en trilling. Een grote insteekhoek en kleine randshoek produceren een scherpe snijrand, wat snijkrachten vermindert. Echter, de scherpe rand kan onderhevig zijn aan impactschade of oneffen slijtage, wat de oppervlakteafwerking van de boorgat beïnvloedt.
Een kleine snijrand insteekhoek produceert grotere axiale snijkrachten, terwijl een grote insteekhoek kracht in de radiale richting produceert. Axiale krachten hebben beperkt effect op booroperaties, dus een kleine insteekhoek kan wenselijk zijn. Maar een kleine insteekhoek concentreert ook snijkrachten op een kleiner deel van de snijrand dan een grote insteekhoek, met mogelijk negatief effect op standtijd. Daarnaast beïnvloedt een gereedschaps insteekhoek spaandikte en de richting van spaanstroom.
Plaat neusradius moet kleiner zijn dan de snijdiepte om radiale snijkrachten te minimaliseren.
SPAANCONTROLE
Het wissen van de gesneden spannen uit de boorgat is een sleutelvraag in booroperaties. Plaatgeometrie, snijsnelheden en werkstukmateriaal snijkenmerken beïnvloeden allemaal spaancontrole. Korte spannen zijn wenselijk in boren omdat ze makkelijker te evacueren zijn uit de boorgat en krachten op de snijrand minimaliseren. Maar de hooggecontourerde plaatgeometrieën ontworpen om spannen te breken neigen ertoe meer vermogen te consumeren en kunnen trilling veroorzaken.
Operaties bedoeld om een goede oppervlakteafwerking te creëren kunnen een lichte snijdiepte vereisen die dunne spannen produceert die het spaancontroleprobleem vergroten. Het verhogen van de voedsnelheid kan spannen breken, maar kan snijkrachten verhogen en ratelen genereren, wat negatief de oppervlakteafwerking kan beïnvloeden. Hogere voedsnelheden kunnen ook opgebouwde randen veroorzaken bij het bewerken van laagkoolstofstalen, dus hogere snijvoedersnelheden samen met optimale interne koeltoevoer kunnen een spaancontrole oplossing zijn bij het boren van deze meer smeebaar staallegeringen.
CONCLUSIE
Diepgatboren en draaien met verlengde lengte gereedschappen zijn veelvoorkomende en essentiële metaalsnijoperaties. Het efficiënt uitvoeren van deze processen vereist evaluatie van het bewerkingssysteem als een geheel om te verzekeren dat de meerdere factoren betrokken bij het minimaliseren van trilling en het waarborgen van productkwaliteit samenwerken om maximale productiviteit en winstgevendheid te bereiken.
Eerder gepubliceerd op SECO's Nieuws site.
Industriële technologie
- 5-as CNC-bewerking: Precisie, efficiëntie en ontvrijheid ontgrendelen
- Werktuigmachinespindels: De kerncomponent die precisiefabricatie drijft
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- 3-as vs 5-as Bewerking: Wat U Moet Weten
- Ongebalanceerde Machines: Het Stille Probleem Dat Elke Machine Shop Moet Oplossen
- Hard draaien onder de knie krijgen: Uitdagingen overwinnen met geavanceerde tooling
- Titaan bewerking meester worden: De beste freesgereedschappen selecteren voor superlegeringen
- Freeskundigen makes machtigen: In-proces oppervlakte-inspectie voor superieure productkwaliteit
- Maximaliseer je high-performance freessucces: Waarom gereedschaphouders ertoe doen
- Waarom koelvloeistoffen cruciaal zijn voor bewerkingssucces: gereedschapsleven, afwerking & efficiëntie
- Meester worden in roestvrij staal bewerking: Technieken & best practices