



Innovatieve gereedschapsstrategieën voor superieure gietijzerbewerking
Dit uitdagende materiaal stelt unieke eisen aan snijgereedschappen, maar een combinatie van R&D, labtests en de resultaten van real-world toepassingen leidt tot effectieve oplossingen.
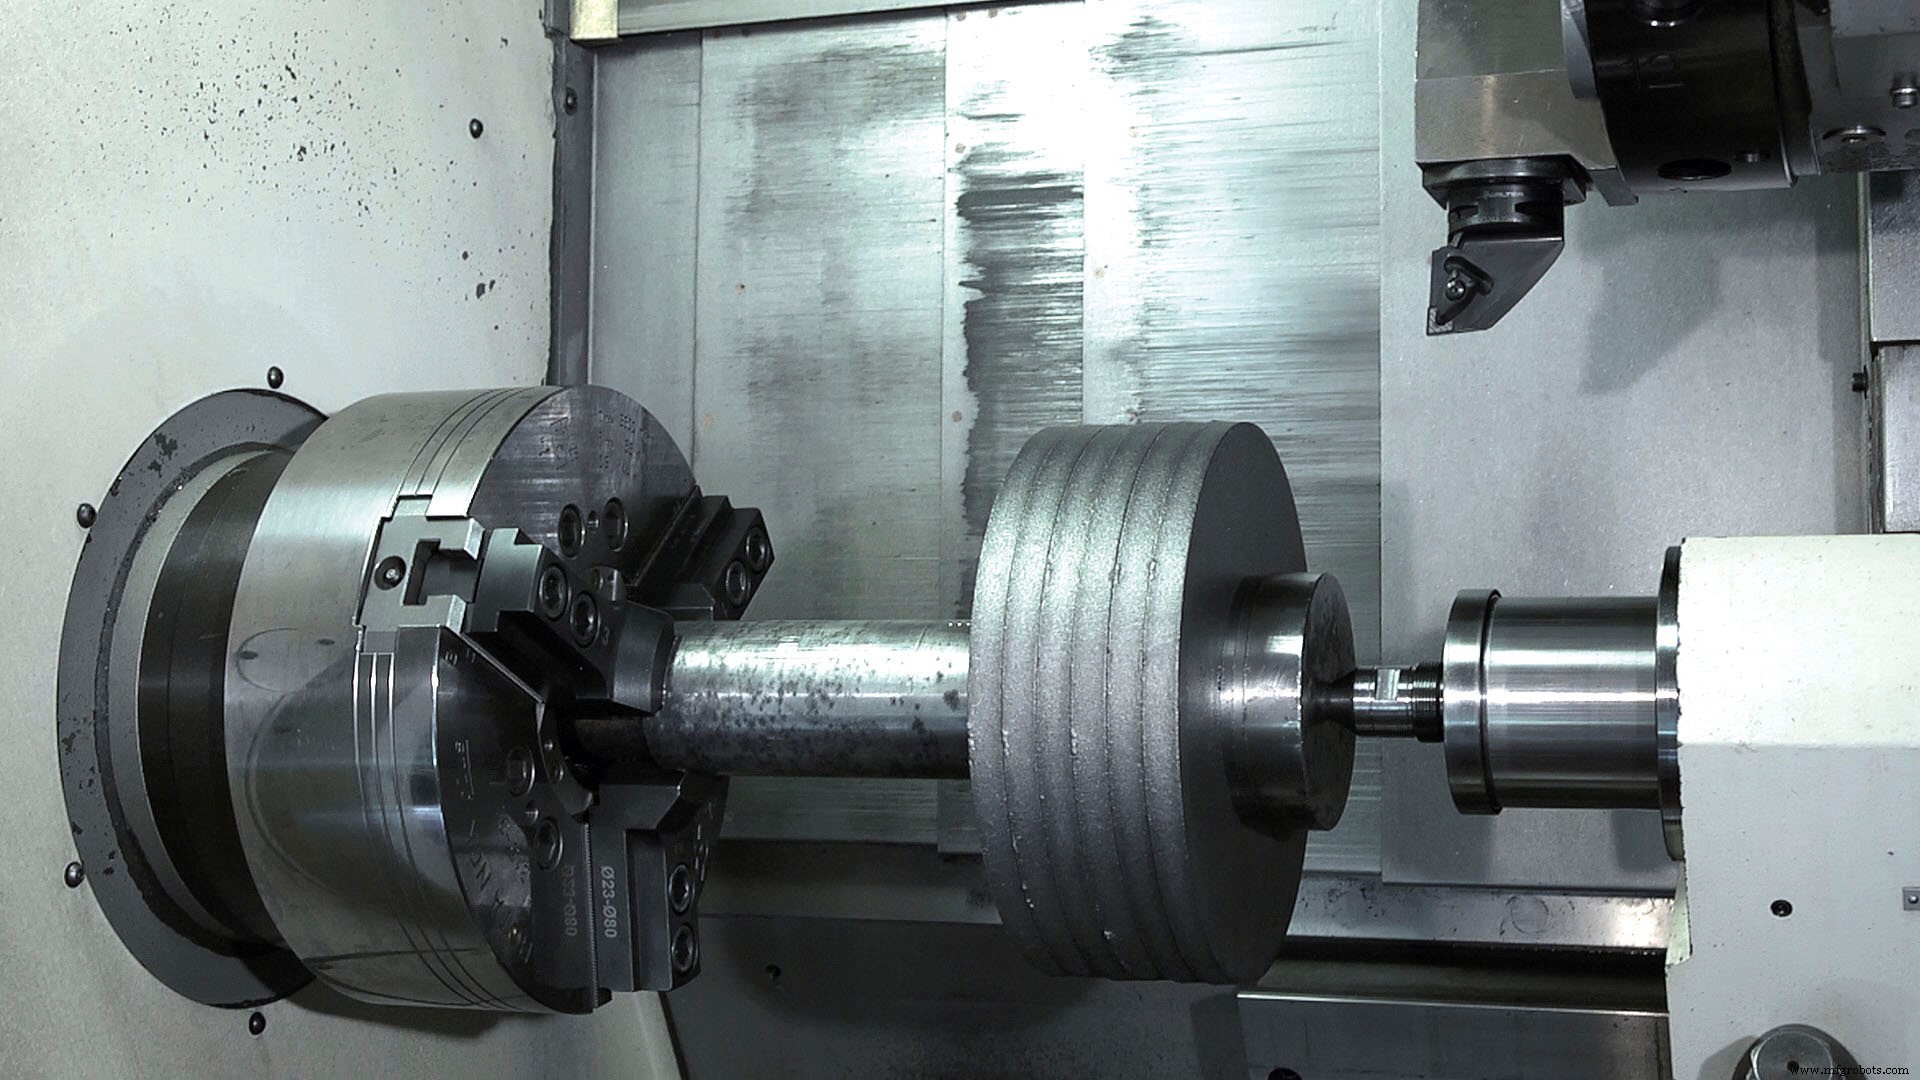
Gietijzer blijft een van de moeilijkste materialen om te bewerken. Dat is voornamelijk omdat het inconsistencies in zijn samenstelling heeft en zijn structuur varieert, met name op het buitenoppervlak. Dit leidt tot significante variaties in bewerkbaarheid. Onderbroken sneden of onstabiele machinecondities moeten ook in overweging genomen worden bij het bewerken van gietijzer. Deze factoren zijn met name uitdagend voor de snijgereedschappen, vooral voor ruwfrezen gebruikt in hoge volume productie, waar standtijd en procesbetrouwbaarheid een grote invloed op kosten hebben.
Gietijzer wordt nog steeds zwaar gebruikt, ondanks het verhoogde gebruik van lichte metaallegeringen. De opkomst van lichte metaallegeringen betekent bijvoorbeeld dat motorblokken in kleine en middelgrote auto's vandaag de dag vaak van aluminium gemaakt zijn. Echter, in grotere auto's met grotere motoren van ongeveer twee liter of meer, zouden aluminium motorblokken aanzienlijk groter moeten zijn. In dit geval staat gietijzer toe voor dunner wanden en een compactere motor. Dit is een belangrijke factor met name voor dwarsgemonteerde auto-motoren.
De vraag "gietijzer of aluminium" geldt niet voor dieselmotoren of commerciële voertuigen. In dit gebied is er geen concurrentie vanwege de trillingsdempende effecten van gietijzer, normaal in de vorm van compact grafit gietijzer. De sterkte ligt tussen die van grijze ijzer en ductiele ijzer.
"Gietijzer bewerken is een heel belangrijk toepassingsgebied voor ons", zegt Gerd Kussmaul, senior product manager voor draaien bij Walter. Het is een gevoel gedeeld door andere toonaangevende gereedschapsbedrijven, vooral in de afgelopen jaren, aangezien de auto-industrie gedrukt heeft op meer efficiënte en betrouwbare manieren om dit vitale maar moeilijke materiaal te bewerken. "Daarbij hebben we verschillende focussectoren, zoals de auto-industrie, algemene industrie en bouw, met componenten zoals motorblokken, wielnaben, pompen, en differentieel of tandwielkast behuizingen", voegde hij toe.
Het gebruik van gietijzer om dunner motorwanden toe te staan werd eerder genoemd. Het bewerken van deze dunner wanden induceert echter doorgaans trilling. Daarom zijn gereedschappen nodig die zowel zacht snijden als stevig zijn. Om die mix te bereiken, moeten deze gereedschappen bepaalde kenmerken hebben, de eerste is een hoge prestatie coating. Waarom?
"De coating moet een geoptimaliseerde microstructuur hebben die verhoogde thermische slijtvasteheid mogelijk maakt, en maximale standtijd en snijsnelheden biedt", antwoordt hij. "Daarnaast een speciale oppervlaktebehandeling die de trekkrachten in de coating omzet in drukspanningen." Dit is ontworpen om de toughness van het snijgereedschapsmateriaal te verhogen, wat de betrouwbaarheid van de snijrand verhoogt, met name bij het bewerken van gietschil. Zowel de slijtvasteheid als de toughness zijn daarom groter dan met conventionele coatings.
Kussmaul benadrukt dat de juiste plaatgeometrie ook cruciaal is omdat de macro- en microgeometrie van een snijrand een significante invloed heeft op spaanvorming, en dus op de resulterende snijkrachten. Het kiezen van de juiste geometrie voor de toepassing, bij voorkeur een met een geschreven contactoppervlak om veilige zit van de wisselbare plaat te waarborgen, is cruciaal. "Een geavanceerde coating samen met de geoptimaliseerde geometrieën en de huidige nieuwe snijgereedschapsmateriaalkwaliteiten kunnen leiden tot maximale snijprestaties en een toename in standtijd van tot 75 procent", zegt hij.
Meerdere snijden voor frezen
Misschien de meerderheid van werkstukken die tegengekomen worden in gietijzerbewerking, en doorgaans ook de grootste, zijn kubiek van vorm en zijn daarom een klus voor een freesmachine of bewerkingscentrum. Een van de meest voorkomende operaties is het vlakfrezen van afdichtings- en bevestigingsoppervlakken, zoals cilinderkopoppervlakken op motorblokken.
"In de auto-industrie is het belangrijk om zoveel mogelijk oppervlakken in de kortste tijd en met procesbetrouwbaarheid te verwerken. Grote frezen met meerdere snijden zijn vereist voor de juiste metaalafvoersnelheden", zegt Wolfgang Vötsch, freesspecialist in productmanagement bij Walter.
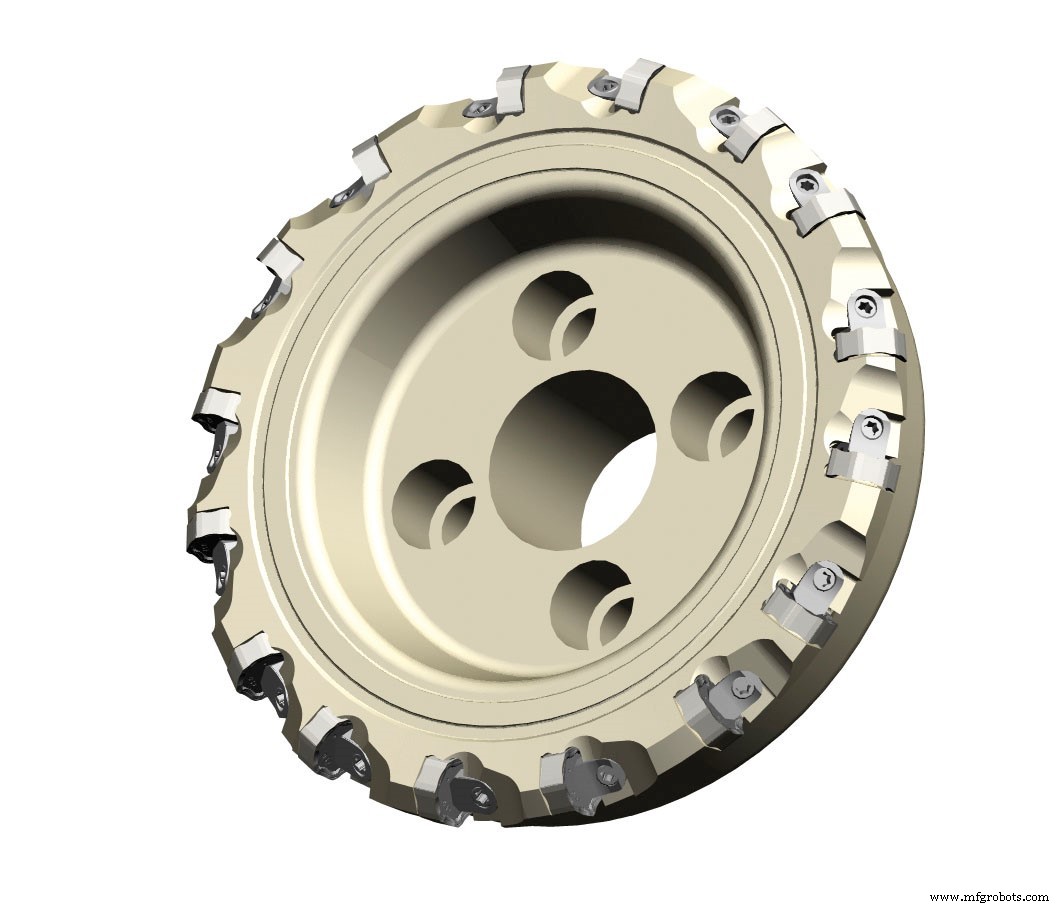
Vötsch wijst op zijn bedrijfs F4045 als een prima voorbeeld van het type gereedschap dat vereist is om gietijzerbewerkingsproductiviteit en procesbetrouwbaarheid te maximaliseren. De F4045's platen bieden 14 bruikbare snijden omdat de symmetrische wisselbare platen niet alleen radiaal geïndexeerd zijn, maar ook omkeerbaar. Deze kenmerken maken een hoogst efficiënte gietijzersnijder, wat snijkosten drijft. Daarnaast biedt een positieve algehele geometrie lage snijkrachten en verminderd stroomverbruik.
Een ander wenselijk kenmerk in een frees is een plaatklemwedge-systeem zodat de wisselbare plaat precies en veilig in zijn zit kan worden gemonteerd. Met dit ontwerp kantelt de klemwedge naar de kant na slechts een paar draaien van de klemschroef om snelle en gemakkelijke toegang tot de wisselbare plaat te ermöglichen.
"Afhandeling is van cruciaal belang voor een gereedschap met veel bruikbare snijden", legt Vötsch uit. "Als de wisselbare platen niet snel en gemakkelijk met de hand omgekeerd of geïndexeerd kunnen worden, gaat veel waardevolle tijd verloren."
Industriële technologie
- Gietijzeren Kachels: Geschiedenis, Ontwerp en Moderne Innovaties
- Gietijzer Gietstukken: Fundamenten en Industriële Betekenis
- CI Gieten uitgelegd: Samenstelling, kleur en scheurpreventie
- Expertgids voor het Lassen van Gietijzer: Bewijste Technieken voor Sterke, Duurzame Lassen
- 7 Essentiële Principes voor Piekprestaties in Bewerking
- De juiste gietijzer kiezen voor precisiebewerking
- Snel Prototyping voor Preciezebewerking: Snelheid & Nauwkeurigheid
- Precisie-bewerking Uitgelegd: Sleutelterminologie & Technieken
- Hoogpresterende snijgereedschappen voor precisiebewerking
- Gesmeed ijzer vs gietijzer: Belangrijkste verschillen uitgelegd
- Trelleborg partners met Innovate Composites voor uitbreiding tooling materiaal distributie in Nieuw-Zeeland