



Innovatieve Deelproductietechnieken Transformeren de Olie- en Gasindustrie
Fracking leidt tot grote veranderingen in de oliesector en grote veranderingen in de bewerking van onderdelen.
Rod Zimmerman van snijgereedschapsfabrikant Iscar Metals woont in een aangename groene zone in een voorstad van Fort Worth. Toch heeft een oliebedrijf binnen een halve mijl van zijn huis een verticale put van 7.500 voet (2.286 m) diep geboord, waaruit het negen laterale lijnen heeft afgetakt, elk ongeveer een halve mijl lang. Het pompt frackingvloeistof in deze lijnen met een druk van 9.000 psi om aardgas te winnen. Het is zo goed als elk ander voorbeeld van de alomtegenwoordigheid van de frackingrevolutie en de verbluffende technologie die erbij hoort.
En hoewel de revolutie misschien niet letterlijk "overal" is, zei Salvatore Deluca, productmanager bij een andere snijgereedschapsfabrikant, Allied Machine & Engineering, dat de reusachtige frackinginstallaties in zijn county "steden" worden genoemd. In tegenstelling tot Dallas-Fort Worth liggen deze "steden" echter in verafgelegen Ohio, een staat die niet eerder bekend was om petroleum. Het is dan geen verrassing dat grote veranderingen in het oliegebied hebben geleid tot grote veranderingen in de bewerking van onderdelen voor het oliegebied.
De Frackingblokken Aanpakken
Zoals hierboven aangegeven, wint hydraulische fracturing (vaker fracking genoemd) gas en olie uit schalieformaties door in de aarde te boren en een mengsel van water, zand en chemicaliën met extreem hoge druk in de rots te injecteren. Het genereren van die druk vereist reusachtige pompen, een sleutelcomponent van wat de "vloeistofeinde" of "frackingblok" en zijn kleppen, zuigers en inlijningen worden genoemd.
De hoge druk en de slijtende werking van de slib die door deze blokken wordt gepompt, veroorzaken snelle slijtage en scheurvorming. En aangezien oliebedrijfsoperators hoge druk moeten handhaven, zijn ze gedwongen de vloeistofeinden elke paar dagen te vervangen, aldus Paul Best, productspecialist bij Allied Machine, Dover, Ohio. Best zei dat vloeistofeinden worden bewerkt uit massieve blokken staal en doorgaans ongeveer 3 inch hoog, 4 inch breed en 2-3 inch (0,61-0,91 m) dik zijn. Met complexe contouren, talrijke kanalen, drie tot vijf doorboorgaten (elk tot 8 inch [203,2 mm] in diameter) en drie tot vijf doorsnijde gaten, vereisen vloeistofeinden enorme hoeveelheden frezen, boren en draadschnijden.
Zimmerman, vicepresident verkoop, West Zone voor Iscar, zei dat vloeistofeinden traditioneel zijn gemaakt van 4000-serie legeringsstaal, maar om slijtage te bestrijden proberen gebruikers "meer exotische legeringen zoals 17-4 PH roestvrij staal, super duplex roestvrij en 15-5 roestvrij." Deluca schatte dat ruwweg de helft van de vloeistofeinden die hij ziet nu een variant is van een voorverhard roestvrij staal en dat de fractie blijft groeien.
Gayle Vollmer, engineering services voor Hartwig in Houston (Okuma's dealer in de regio) zei dat er ook een beweging is om harder materiaal te gebruiken voor de onderdelen van een frackingblok die het meest vatbaar zijn voor slijtage, en een poging om frackingblokken te herontwerpen zodat meer componenten gemakkelijk vervangbaar zijn. Maar hij vermoedde dat de huidige vraag naar hoge productie dergelijk onderzoek "op de achtergrond" heeft gezet.
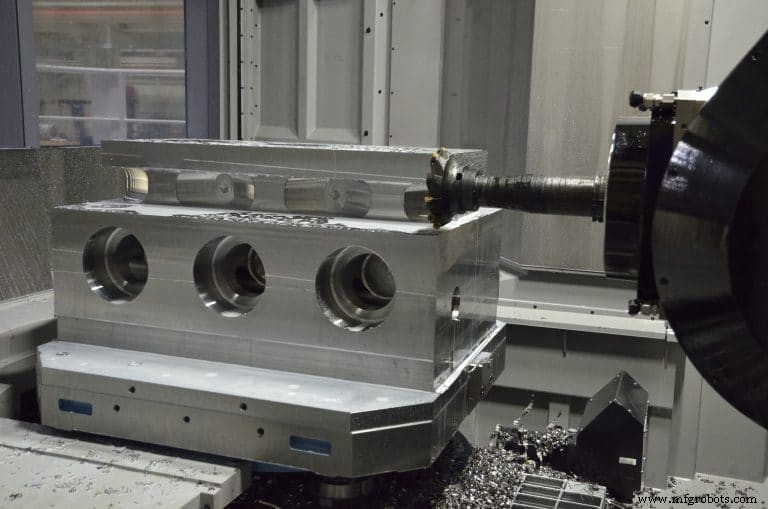
Of het nu gemaakt is van 4340 of een harder roestvrij staal, het aanpakken van een vloeistofeind vereist praktisch een grote boorbank of horizontaal bewerkingscentrum. Jason Schooley, regionale verkoopmanager voor JTEKT Toyoda Americas, Arlington Heights, Illinois, zei dat het doel is om zoveel mogelijk bewerkingen in één machine uit te voeren, wat dubbel belangrijk is voor een onderdeel dat zo groot en moeilijk te verplaatsen is.
Schooley zei dat hoewel boorbanken doorgaans grotere tafels hebben voor nog grotere onderdelen, horizontale machines zoals Toyoda's FH1250SX bijna vier keer zo snel zijn. Dat is deels te danken aan een tandwielgedreven 6.000 toer/spindel (optioneel 8.000 toer of een 15.000 toer hoog-koppel spindel) en een snelle voedsnelheid van 1.654 ipm (42 m/min). De machine is gebouwd op een Meehanite gietijzeren basis voor maximale rigiditeit met cylindrische rolgeleiders voor verhoogde snelheid, terwijl de dubbele balspindaal op de Y- en Z-as de bewerkingsstabiliteit tijdens zware snijoperaties vergroot.
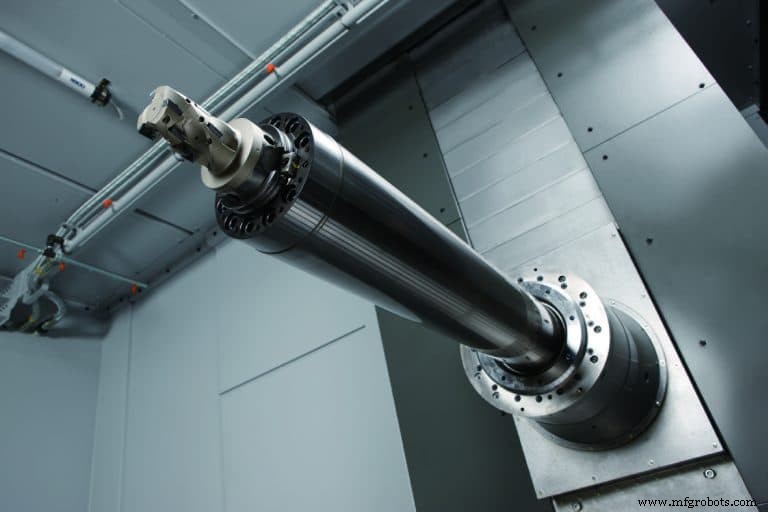
De FH1250SW heeft ook een W-as kwel voor diepboor- en booroperaties. Hij voegde toe dat in de afgelopen jaren "een aantal machinebouwers hebben gekozen voor een ingebouwde U-as kop" of een W-as, die parallel lopen aan de X-as respectievelijk de Z-as. Dit maakt het mogelijk om het rotatiecentrum te veranderen voor een vast draaigereedschap, een nuttige functie bij het snijden van grote boren of andere grote contouren. Dat is niet alleen omdat vloeistofeinden grote boren hebben, de boren zijn vaak "flesvormig" vanbinnen, dus ze kunnen niet simpelweg worden geboord. Voor machines die geen ingebouwde U-as hebben, kunnen gebruikers een "feed-out" kop toevoegen die dezelfde functie uitvoert, D'Andrea is een dergelijke leverancier.
Er zijn nadelen aan het monteren van een grote kop op een roterende spindel, waaronder mogelijke onderdeelinterferentie en incompatibiliteit met door-spindel koelvloeistoftoevoer. De aftermarket-optie heeft ook een eigen externe aandrijving nodig en het is misschien niet mogelijk om de inrichting automatisch te wisselen zoals bij andere gereedschapswisselingen.
Maar Schooley zei dat interferentie geen probleem is bij frackingbloktoepassingen als de Z-as verplaatsing van de machine lang genoeg is om de add-on kop te voorkomen dat hij uitsteekt boven de meetlijn. Met 1.850 mm Z-as verplaatsing en 200 mm van spinde-neus tot tafelcentrum dode zone, pakt de 1250 machine frackingblokken zonder interferentie. Hij voegde toe dat Toyoda de autowisselcapaciteit voor zijn contourkoppen verder heeft ontwikkeld om "onze klanten te helpen voorop te lopen in een industrie zo volatiel als olie."
In Schooley's ervaring komen de modulaire boorgereedschappen die beschikbaar zijn bij Innovative Tooling Solutions en anderen standaard met door-spindel koeling en veel winkels die frackingblokken maken gebruiken een toegewijde horizontale boorbank met een contourkop om de boren af te werken. Toyoda biedt ook kwelspindel horizontale bewerkingscentra met 1.560 ft-lb koppel voor zware operaties. Schooley zei dat de 4.000 toer kwelspindel de bereik en kracht combineert die nodig zijn bij booren en diep boren, waardoor werkstukken die eerder twee operaties vereisten nu op één machine voltooid kunnen worden. De draaibare 360.000-positie palet van de machine biedt maximale flexibiliteit voor zware bewerkingen op een verscheidenheid aan werkstukken.
Okuma America Inc., Charlotte, N.C., heeft een programmeeroptie ontwikkeld genaamd Turn-Cut die een horizontaal bewerkingscentrum in staat stelt een draaibank na te bootsen bij het snijden van cirkelvormige en hoekvormige kenmerken op grote, ongebalanceerde onderdelen zonder een U-kop te gebruiken. Zoals Ted Winkle, Okuma's Houston tech centrum coördinator uitlegde: "In plaats van het onderdeel te draaien, wat moeilijk of onmogelijk zou zijn voor sommige enorme onderdelen, draai je het gereedschap om het onderdeel heen. En in plaats van een U-kop die het gereedschap van het rotatieascentrum af beweegt, interpoleert Turn-Cut die assen in X en Y terwijl het ook een eenzijdig draaigereedschap in Z voedt."
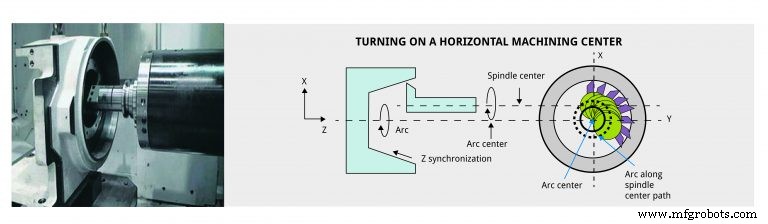
Winkle denkt dat Turn-Cut een grotere rol zal spelen in de olie- en gasindustrie voor onderdelen zoals frackingblokken omdat "naarmate boren groter in diameter worden, het veel koppel kost om een massief gereedschap te draaien om een gat van die grootte te maken. Turn-cut capaciteit hebben, in tegenstelling tot een U-kop en al de dure tooling die daarbij hoort, is een voordeel."
Aan de andere kant is Turn-Cut niet goedkoop omdat het additionele software vereist voor gespecialiseerde versnelling, vertraging en synchronisatie, plus glas schalen en balspindaal koeling. Maar je krijgt betere precisie voor een verscheidenheid aan onderdelen met deze functies en het vergroot de kans om onderdelen in één opspanning af te werken.
Schooley tegengaf dat de techniek veel herhalende beweging in hetzelfde gebied van de balspindelen en geleiders vereist (hoe kleiner de diameter, hoe vaker dit zou voorkomen) en dit de machinelevensduur kan verminderen.
Toch zei Winkle, tenzij je deze capaciteit frequente gebruikt op dezelfde maat onderdelen, zou je geen overmatige beweging in hetzelfde gebied hebben. En als je de capaciteit niet frequente nodig hebt, kun je de grote kosten van een U-as niet rechtvaardigen, dus Turn-Cut zou een logischere optie zijn. Als elke machine-tool functie, zijn er afwegingen.
Paardenkracht Hemel
Voor Makino Inc., Mason, Ohio, zijn de "go-to" platforms voor onderdelen zoals frackingblokken de T1 en T2 vijf-as horizontale bewerkingscentra. David Ward, productmarketingmanager, zei dat beide machines directe-aandrijving spindels hebben die "ideaal zijn voor de uitdagende roestvrij en hoog-legering stalen die in deze industrie worden gebruikt."
De T1 heeft een HSK100 12.000 toer spindel met 143 pk en 740 ft-lb nominal koppel. De grotere T2 spindel gebruikt een HSK125 interface voor radiale stijfheid. De 4.000 toer T2 spindel levert 200 PK en 1.107 ft-lb nominaal vermogen en koppel.
Ward voegde toe dat beide spindels hun maximale koppelwaarden tot 1.000 toer handhaven. "Door de maximale koppelwaarden tot dit punt mee te nemen, wordt gewaarborgd dat de spindel in staat zal zijn om te profiteren van nieuwe vooruitgang in snijgereedschapstechnologie, zoals hoge-temperatuur inlegcoatings."
Winkle observeerde dat het oliegebied gedomineerd wordt door CAT 50 machines, maar stemde toe dat het vlakke contact dat door de HSK en BIG Plus interfaces wordt geboden een voordeel zou zijn "als je een grote uithang hebt. Maar aangezien de meeste bewerkingskrachten assiaal zijn, maakt het niet zoveel uit welke" spindeltype je kiest. Mits het stevig is. "Een frackingblok benaderen met een ISO 40 spindelmachine zou een oefening in futiliteit zijn," zei hij.
Bronnen waren het erover eens dat hoge-druk koelvloeistof essentieel is voor warmte- en spaanverwijdering in veel olie- en gastoepassingen, of zoals Iscar's Zimmerman het formuleren: "bijna ongeacht de toepassing. Als je diep in een boorgat van een vloeistofeind werkt, is het cruciaal om de spaan uit te spoelen en moeilijk om dat te doen. Een koelvloeistof-gevoede frees is verreweg de weg om te gaan bij dergelijke toepassingen."
Dus, als de machine niet met deze capaciteit geleverd werd, voegen gebruikers het toe met eenheden van leveranciers zoals ChipBLASTER. "Ik zou niet eens overwegen een freesmachine te kopen vandaag de dag zonder door-de-spindel, hoge-druk koelvloeistof," zei Zimmerman. "Het is een game changer voor zowel frezen als boren." De enige uitzondering is een situatie waarin je de koelvloeistof niet naar de snijrand kunt richten. In dat geval "werkt koelvloeistof soms tegen je en is het beter droog te bewerken om thermische scheurvorming in de inleggen te vermijden," zei hij.
Deluca zei dat machinebouwers hebben gereageerd op deze vraag zodat hij nu vaak machines vindt met een OEM-geleverde pomp die 1.000 psi levert bij 20 gpm. Ward zei dat Makino's T1 26 gpm levert bij 1.000 psi terwijl de T2 dezelfde druk levert bij 53 gpm.
Vooruitgang in Snijgereedschappen
Hoewel je graag een hoge-pk monster voor je frackingblokken zou willen, zei Allied Machine's Deluca dat ze steeds vaker de tegenovergestelde uitdaging tegenkwamen: de noodzaak om grote gaten te boren met machines gericht op frezen waar spindelsnelheden hoger zijn maar het vermogen maximaal 40 tot 50 pk is.
"De bedrijven die deze onderdelen maken zijn meestal klein tot middelgroot en doorgaans niet toegewijd aan het maken van frackingblokken," zei hij. "En veel mensen zijn terughoudend om zich op deze markt te richten en half een miljoen dollar uit te geven aan een machine voor een industrie die loopt als een achtbaan. Dus we moesten een gereedschap ontwikkelen dat een 4-inch diameter gat kan boren bij veel hogere spindelsnelheden en veel lagere voedsnelheden dan onze traditionele boorproducten."
De uitdaging bij het boren van frackingblokken gaat verder dan de grootte van de vereiste gaten. "Onderbroken sneden zijn inherent aan de productie van vloeistofeindblokken omdat de dwarsgaten loodrecht op bestaande gaten worden geboord," zei Allied Machine's Best. "Vanwege de resulterende vorm van de doorsnijdende gaten, blijven de buitenste randen van de boor betrokken bij het snijproces, terwijl de binnenste rand niet betrokken is. Dit kan de boor destabiliseren, wat het gereedschap kan vernietigen en de integriteit van het frackingblok kan schaden."
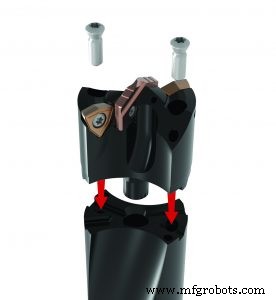
Ook als de klant bespaart door materiaal te gebruiken dat niet warmtebehandeld is, kan de boor significante variaties tegenkomen. Deluca van Allied zei dat dat normaal betekent dat een operator het proces constant moet monitoren of het risico loopt op catastrofale boorbreuk binnen seconden na het raken van een zak in de gieting, wat een onderdeel waar je uren in hebt gestopt kan vernielen. Winkels ervaren ook materiaalvariaties van blok tot blok, wat het moeilijk maakt om de perfecte boor en werkparameters te kiezen.
Allied heeft deze uitdagingen aangepakt met een "next-generation" gereedschap genaamd de APX. Het heeft een zwaarder carbidesubstraat en een eigen coating om de schok van het raken van een zak te weerstaan. "Je kunt het gereedschap beschadigen en je hoort een piepgeluid," zei Deluca, "maar je zult nog in staat zijn het gat af te werken."
Hij voegde toe dat Allied de moeilijkheden van dwarsgaatboren heeft aangepakt door een wiper aan de inleg toe te voegen om de stabiliteit te verbeteren, plus slijtagepads om extra stabiliteit te bieden wanneer de pilot in een lege ruimte of een dwarsgat uitkomt. "We bevelen ook aan de voed te verlagen en dezelfde snelheid te handhaven bij het boren van hoekvormige uitgangsgaten zodat het gereedschap niet wil afduwen of wandelen. Het is meestal niet nodig bij het boren van de hoofdbaan of de dwarsgaten, maar er is maar zoveel engineering die je in een gereedschap kunt stoppen om te compenseren voor het extreme onderbroken snijden van de hoekvormige gaten."
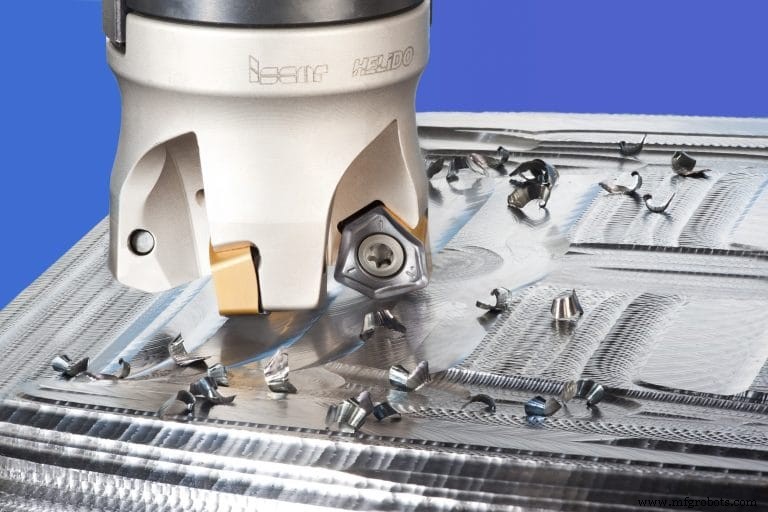
Voor frezen zei Zimmerman dat Iscar's HeliDo H600 dubbelzijdige, zes-hoek inleg extreem goed werkt voor dit type materiaal. "We bieden ook de Mill 4 Feed aan, een vierkante, eenzijdige inleg met een meer positieve geometrie voor een zachtere snede die minder paardenkracht vereist."
Zijn hoofdboodschap is dat Iscar al lang toegewijd is aan de olie- en gasindustrie en alleen ervaren bewerkers inhult, het het optimale proces voor een klant kan ontwikkelen en kan kiezen uit een breed scala aan gereedschappen. "We hebben veel soorten voedfreesen en kunnen een voedfrees optimaliseren op basis van de toepassing, het materiaal en de machine, rekening houdend met de rigiditeit, paardenkracht en koppel."
Multitasking en Automatisering
Het is waarschijnlijk dat 9.500 lb frackingblokken een niet doen denken aan "automatisering", maar Makino en andere bouwers bieden oplossingen die een operator in staat stellen meerdere machines te bedienen. Voor frackingblokken betekent dat doorgaans een draaiende paletwisselaar die schakelt tussen een rauwe gieting en een afgerond onderdeel in minder dan een minuut. Daarna heeft de operator genoeg tijd om het afgeronde stuk te verwijderen.
Met cyclus tijden van een paar minuten liggen fracking gun buizen aan het andere uiteinde van het spectrum. En aangezien ze een "eenmalig gebruik item" zijn, zei Vollmer, "zijn de productiesnelheden astronomisch. Duizenden worden elke dag gemaakt."
Als resultaat is het onderdeel ideaal voor automatisering, en Hartwig en Okuma hebben samengewerkt om verschillende opties aan te bieden. Deze omvatten robots voor laden/lossen en staafvoedersystemen zoals die gebruikt worden voor kleine onderdelen op Zweedse draaibanken, behalve dat ze hier diameters van 2-4 inch aan kunnen. De snelste benadering voedt de staaf in een tweespindelmachine, bewerkt het ene uiteinde en voedt het onderdeel vervolgens direct in de sub-spindel voor bewerking van het andere uiteinde.
Vollmer zei dat de onderdelen draaien, draadschnijden en wat frezen vereisen, ideaal met live tools voor het laatst, een functie waar Winkle naar verwijs als "een van de grootste veranderingen in de industrie in de afgelopen jaren." Fracking en gerichte boring zijn opnieuw een grote reden voor die overgang.
Echter, voor veel van de grotendeels cilindrische onderdelen die nodig zijn in de huidige "down-hole" operaties, heeft de ideale draaibank meer dan live tooling en een revolver of twee. Het heeft een kantelende kop en meeras-freeseigenschappen zoals Okuma's MULTUS frees-draai serie.
"De onderdelen die nodig zijn voor zowel booren als de afwerkingsfase zijn veel complexer dan met traditionele verticale putten," legde Winkle uit. "Je moet in staat zijn om kleppen te openen en sluiten om productie-zones te veranderen. Onderdelen hebben hydraulische leidingen door zich heen, evenals elektronische monitoring apparatuur."
Dit vereist dwarsgaten en ingewikkelde gefreesde kenmerken op de AD en ID, dus de machines hebben vijf-as positionering en negen of zoveel assen van machinebeweging nodig om een onderdeel op het ene uiteinde te snijden en spindels te wisselen om het andere te bewerken.
Draadgaten zijn een andere uitdaging. Winkle zei dat er letterlijk honderden typen zijn en de toleranties strak zijn: "Plus 1,5 duizendste, min niks." Dat is omdat in olie en gas draadgaten niet alleen onderdelen bij elkaar houden, "ze moeten perfect afdichten en enorme trekkracht uithouden van de reusachtige ketting onderdelen die mijl diep in de put gaan," zei Winkle. "En ze moeten omgaan met thermische uitrekking en schokbelasting. Deze afdichtings- en lastdragende component bestaat in geen andere industrie."
Het snijden van deze draadgaten vereist een stijve machine en een opstelling die trillingen weerstaat. Kyle Downs, directeur projectmanagement en marketing voor SMW Autoblok, Wheeling, Illinois, zei dat dit allemaal gecompliceerd wordt door het feit dat "binnenkomend materiaal zeer inconsistent is. Het automatiseren van het centreren van gehakte, gebogen en/of ovale buizen kan bereikt worden met twee scenario's, of een 3+3 auto-centrerende en compenserende span, of een compenserende span en een staartstock-gemonteerde centreeroplossing, wat doorgaans ook een span is."
Ten slotte voegt de toevoeging van laser metaldepositie capaciteit aan metaalverwijderingsmachines nieuwe mogelijkheden toe, zoals geïllustreerd door Okuma's nieuwe LASER EX serie. Als je bijvoorbeeld een onderdeel had met slechts een paar uitstekende kenmerken, kun je die kenmerken aan de hoofdbody toevoegen, in plaats van de kenmerken uit grotere voorraad te snijden. Dat is potentiëel een enorme besparing in bewerkingstijd.
Winkle voegde toe dat je ook ongelijksoortige materialen kunt smelten, bijvoorbeeld Inconel en roestvrij staal combineren, wat "nooit mogelijk is met puur subtractieve technologie. De verbinding is net zo sterk of sterker dan als het uit massief materiaal bewerkt was," zei hij.
Dat heeft direct potentieel in olie en gas voor het toevoegen van de slijtagepads die nodig zijn op boormontages of het toevoegen van de zijvinnen die gebruikt worden om buis te voorkomen dat het de ID van een putmantel schraapt door een bocht in een gerichte put. Okuma biedt ook de mogelijkheid om een zone van materiaal tot ongeveer 50 Rockwell te verharden met dezelfde laser met een andere opening.
Automatisering Besturingssysteem
- De Certified Machinery Lubrication Engineer (MLE) – Een Nieuwe Industriestandard
- Navigeren door Opkomende Uitdagingen in Industriële Apparatuurfabrikage
- Een hartelijke vaarwel: Mijn 40-jarige reis in het uitgeversbedrijf
- Toeleveringsketens transformeren: Klantervaring als nieuwe competitieve rand
- Veerkrachtige toeleveringsketens bouwen voor morgen zijn uitdagingen
- De impact van de pandemie op toeleveringsketen besluitvorming: een nieuw paradigma
- Essentiële Stromag Componenten Die Elke Olieboortoren Moet Hebben
- Expert Gids voor Ingenieurs: Betrouwbare Machineonderdelen Efficiënt Selecteren
- Neuromorfe chips: de volgende grens voor AI-prestaties
- Slimme productie herdenken voor de nieuwe normaliteit: Data-gedreven strategieën voor veerkracht
- Data: De Nieuwe Olie – Hoe Raffinaderijen Ruwe Informatie Omzetten In Zakelijke Waarde