



Zaagefficiëntie maximaliseren: Begin met het juiste materiaal
Voor de beste zaagresultaten, weet hoe materiaaleigenschappen en afmetingen de snede beïnvloeden.
Jay Gordon, Noord-Amerikaanse Sales Manager/Zagen & Handgereedschappen, The L.S. Starrett Company
Alle materialen presenteren unieke snijproblemen. Het begrijpen van de materiaaleigenschappen voordat u begint met snijden biedt de beste kans om de langste bandzaagbladlevensduur en productieresultaten te bereiken. Dit artikel presenteert enkele algemene vuistregels.
Zachte materialen
Zachte materialen omvatten doorgaans koolstofstalen, aluminium, koper, enz. In sommige gevallen kunnen zachte materialen even moeilijk te snijden zijn als harde materialen. Zachte materialen neigen de tandgaten te vullen, wat resulteert in vroege slijtage en in een worst-case scenario, kan zelfs leiden tot tandafbreuk.
Wanneer de tandgaten gevuld zijn, doet alleen de absolute punt van de tand enig snijden. Dit kan chip loading in de gaten veroorzaken en extreme krachten op elke tand. De basis vuistregel voor tandselectie op elk gegeven materiaal is om geen minder dan 3 tanden en geen meer dan 10-14 tanden in het materiaal te hebben op alle tijden. Typisch stelt dit de tanden in staat om een spaan te grijpen en het vrij te geven voordat de gaten vol zijn. Aangezien zacht materiaal sneller vult, is het imperatief om te blijven van een blad met een fijn pitch. Over het algemeen sprekend, in de meeste gevallen en afhankelijk van het specifieke zachte materiaal, is het beter om een grovere blad pitch te selecteren versus een fijne.
Harde materialen
Harde materialen zoals Inconels, Monels, Hastelloys, enz. presenteren een andere set problemen. Gebaseerd op de snijdeigenschappen van deze materialen, is het zeer onwaarschijnlijk dat de gaten zullen vullen, dus bladselectie moet dat weerspiegelen. De tanden hebben een veel moeilijkere tijd het materiaal te grijpen en trekken doorgaans een veel dunner spaan. Dit zal het selecteren van een blad toelaten dat het hogere einde van de vuistregel volgt omdat meer tanden in de snede betrokken zullen zijn dan mogelijk zou zijn bij het zagen van zacht materiaal.
Bijvoorbeeld, het snijden van 3" aluminium met een 1.4/2 tand pitch zou binnen de criteria vallen van een minimum van 3 tanden in het materiaal te allen tijde. Gebaseerd op de snijdeigenschappen van aluminium, zou dit typisch goed werken. Echter, het gebruik van hetzelfde blad om een vergelijkbaar groot stuk Inconel 718 te snijden zou vroege bladfaliment veroorzaken door de tanden te grof te zijn om de benodigde spaanbelasting te grijpen en te trekken. In dit geval zou het kiezen van een 3-4 tand waarschijnlijk beter zijn omdat er meer tanden betrokken zouden zijn zonder zorgen over het vullen van de gaten, wat resulteert in optimale zaagproductiviteit en maximale bladlevensduur.
Grootte maakt uit
De grootte van het materiaal bepaalt welke tand pitch te gebruiken. In het algemeen, hoe kleiner het materiaal/onderdeel, hoe fijner de tand pitch moet zijn. Alternatief, een grovere tand pitch is wenselijk voor grotere onderdelen.
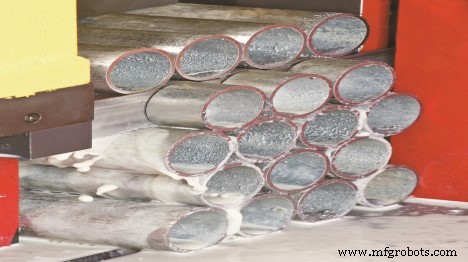
Dit is ook waar voor materialen die gebundeld zijn. Terwijl rekening houdend met de individuele grootte van het gebundelde materiaal, ook rekening houden met de grootte van de bundel als geheel. Bundels kunnen problemen presenteren bij het bepalen van blad pitch en het is waarschijnlijk dat er geen perfecte oplossing is. Dat gezegd, het aankomen op een tand pitch door te bepalen wat de ware materiaalgrootte is die het zaagblad zal snijden helpt de juiste pitch te bepalen.
Toepassingsuitdagingen, oplossingen
In een voorbeeld bij het bundelsnijden van hoekijzer, baseerde een klant de tandselectie op de grootte van elke hoek, en gebruikte een 10/14 pitch blad om een bundel van ongeveer 10" x 10" te snijden. Het 10/14 blad was veel te fijn een pitch om wat essentieel een vast blok in het midden van de bundel was. Een Starrett zaagspecialist adviseerde een 3-4 tand en zowel productie als levensduur namen dramatisch toe.
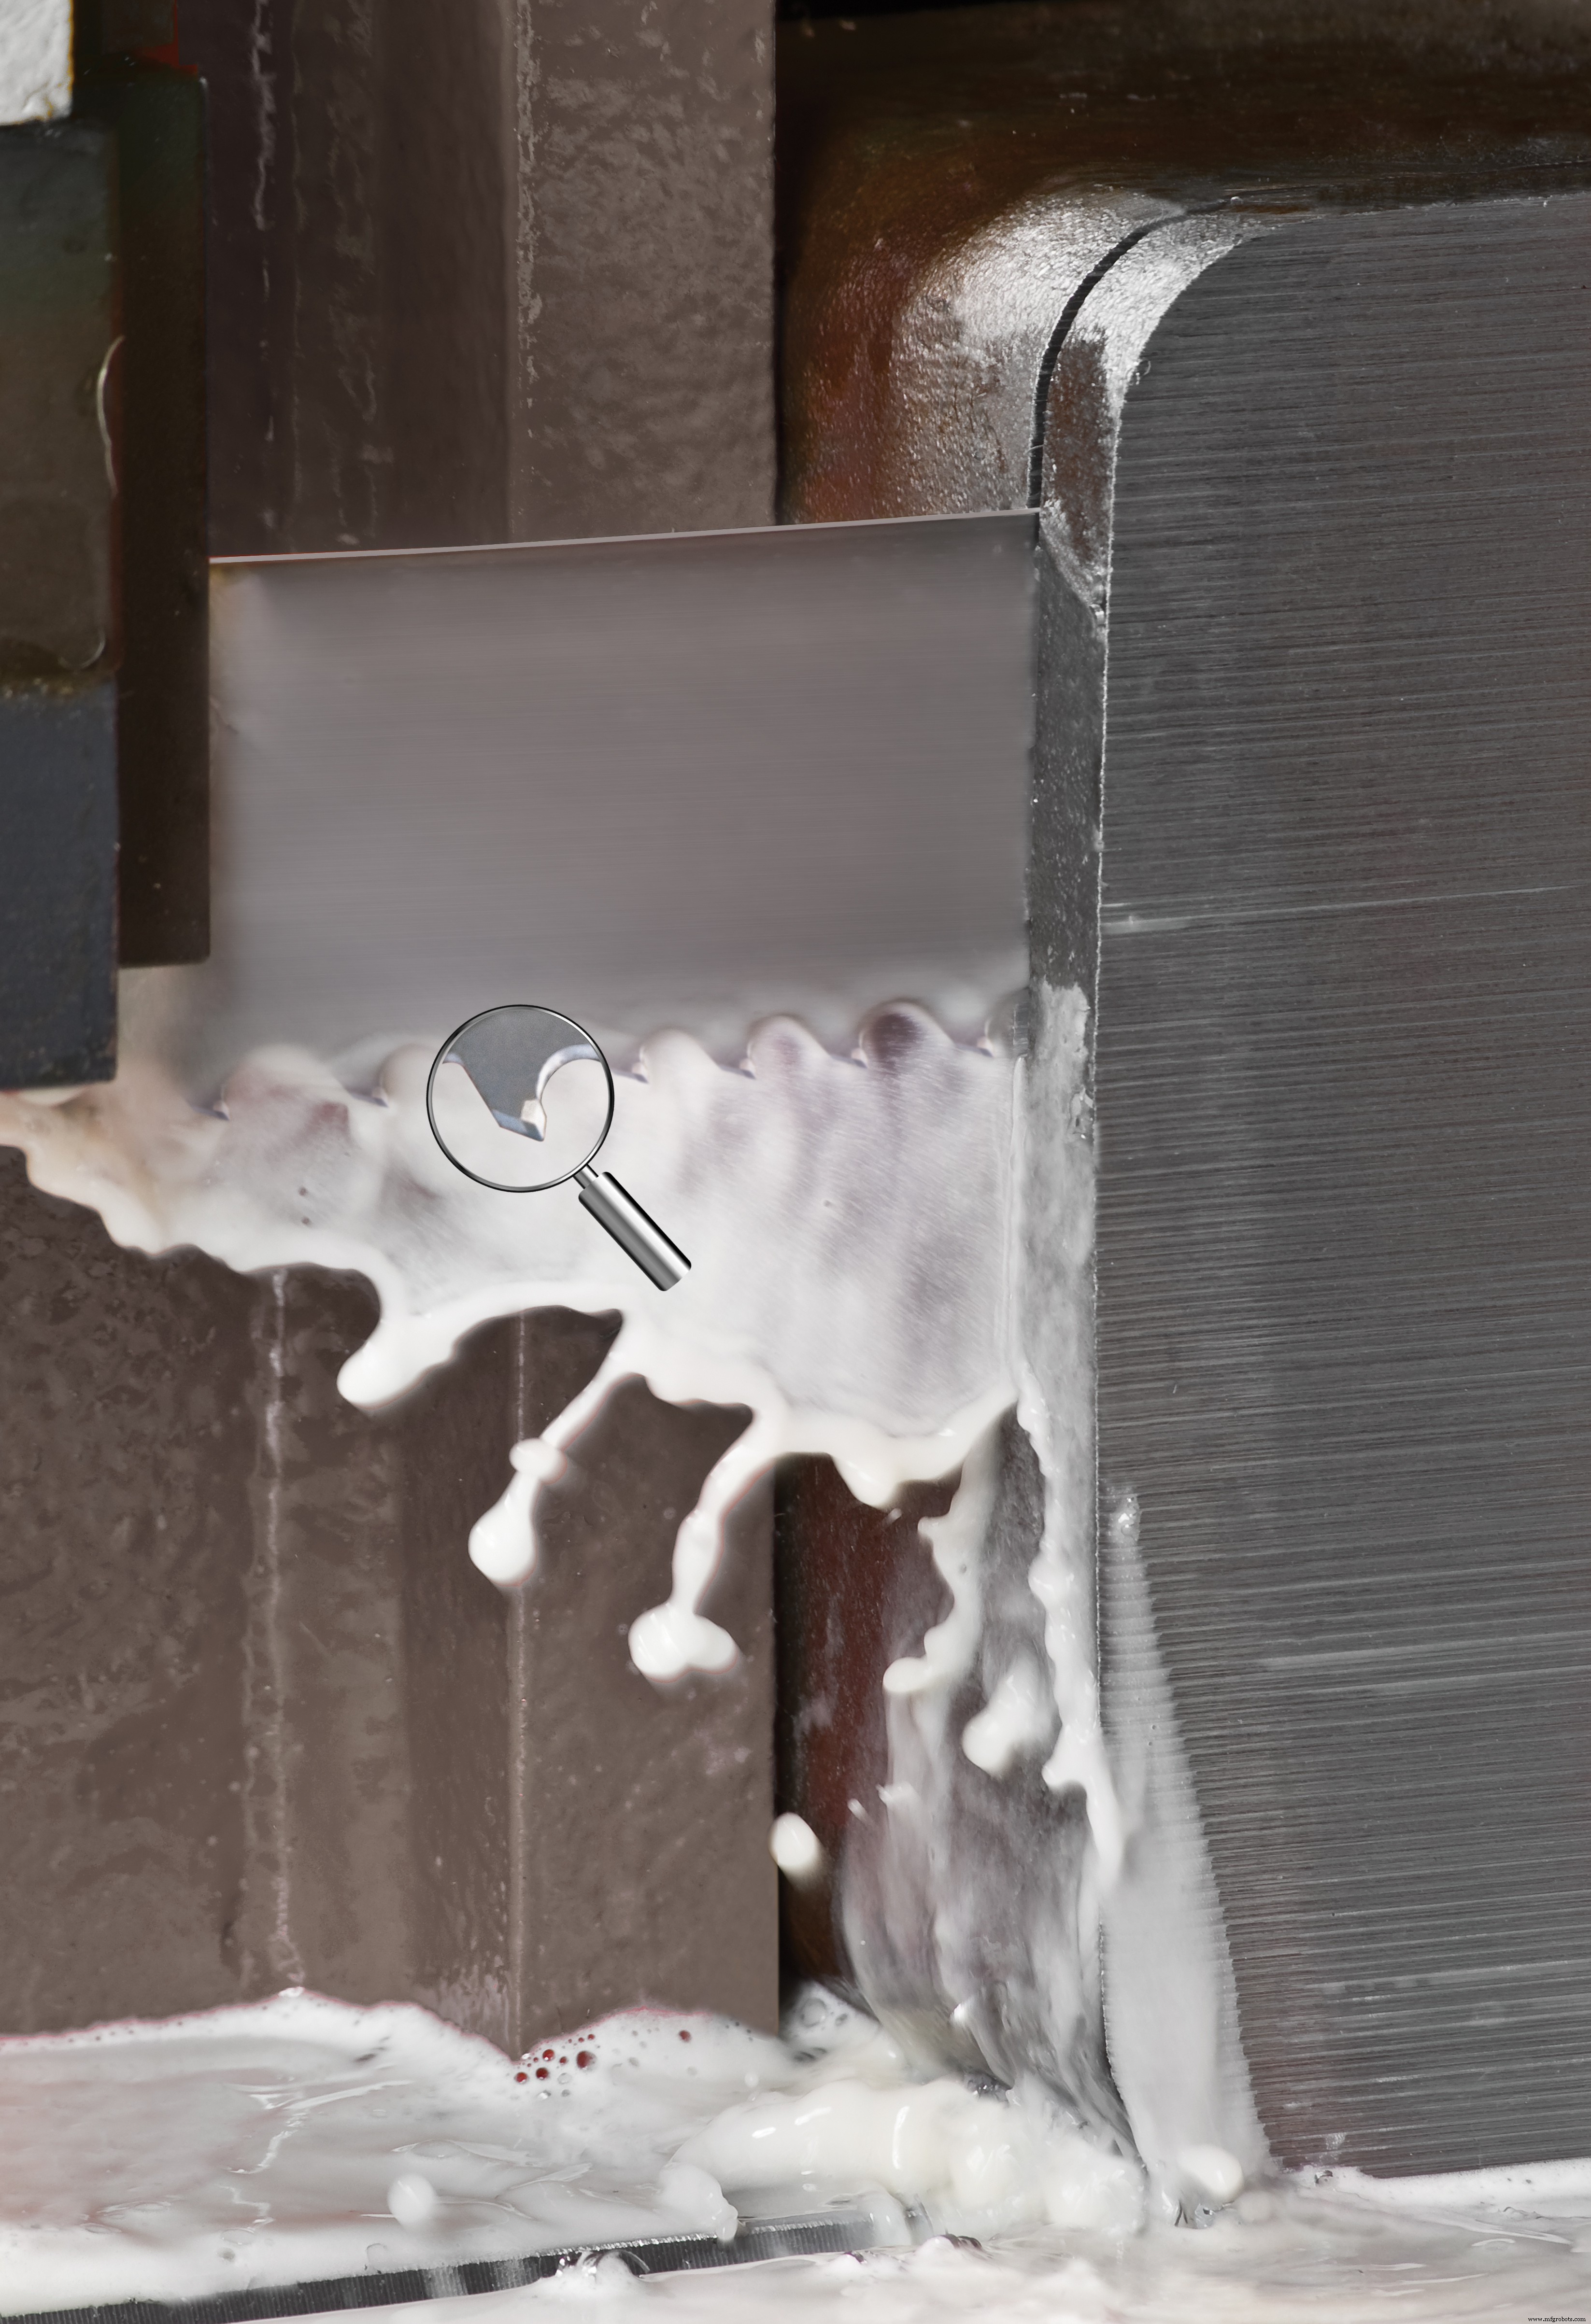
In een ander voorbeeld, had een klant succesvol Starrett bandzaagbladen gebruikt voor een tijdje. Echter, ze liepen in een situatie waar bladlevensduur was gedaald en ze waren niet zeker waarom. Ze contacteerden Starrett en het werd onthuld dat ze koolstofstalen sneden met een bi-metal blad maar waren overgeschakeld op Inconel toen ze een nieuwe klus namen. Niet beseffend het grote verschil dat het veel harder materiaal maakte, gebruikten ze hetzelfde blad en dezelfde snelheden en voedingen. Door over te schakelen op een ander blad zoals hardmetaal getipt en de snelheden en voedingen aan te passen, is het snijden van Inconel nu succesvol.
Er zijn veel unieke zaagtoepassingen, waar wanneer in twijfel, het het beste is om te overleggen met de bandzaagbladleverancier om het optimale bandzaagblad te bepalen voor de klus aan de hand.
Industriële technologie
- Materiaalflexibiliteit: hoe elasticiteit de prestaties bepaalt
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Cybersecurity vereenvoudigd: Begin met het eind in gedachten voor fabrikanten
- Zorgvoorziening supply chain veerkracht versterken met geavanceerde WMS oplossingen
- Productiewaarde ontgrendelen met OEE: Efficiëntie & continue verbetering boosten
- Camcode stelt Nederlands Ministerie van Defensie in staat NATO UID compliantie te halen
- De Valkuilen van Niet-Standaard Materiaalafmetingen Vermijden
- Glas-naar-Metaal Zegel Uitdagingen in Elektronica: Preventie & Detectie
- Data benutten in het Internet of Reliability: Strategieën voor effectief beheer
- Remote Telemetrie: De fundering van een succesvolle IIoT-implementatie
- Vespel® Polyimide: Het luchtvaartmateriaal par excellence