



Toolhouders: De Sleutel tot Piekproductiviteit in Bewerking
Precieze machine tools en geavanceerde snijgereedschappen leveren samen uitstekende metaalbewerkingsproductiviteit. Echter, de link tussen het snijgereedschap en de machinespindle - de toolhouder - is cruciaal om die productiviteit volledig te bereiken. Toolingfabrikanten bieden een breed scala aan toolhouderstijlen, elk geëngineerd voor optimale prestaties in bepaalde bewerkingsapplicaties. Een machine shop zou daarom zijn keuze van toolhouders moeten baseren op zijn specifieke operaties alsook op de onderdelen die het produceert. Toch, terwijl shops zoeken naar de meest geavanceerde machine technologie en snijgereedschapsmaterialen, leggen ze vaak minimaal belang aan het selecteren, toepassen en onderhouden van toolhouders die het beste passen bij hun specifieke productiebehoeftes.
Niet Alle Houders Zijn Gelijk Gemaakt
Geen enkele toolhoudingmethode is geschikt voor alle mogelijke applicaties. Een toolhouder geëngineerd om high-speed afwerkingsoperaties uit te voeren zal typisch de rigiditeit en kracht missen die nodig zijn om effectief te zijn in, bijvoorbeeld, diep ruwbewerken van rauwe gietwerk. Integen, een houder bedoeld voor ruwbewerking zal doorgaans de balanskwaliteiten missen die het zouden toelaten soepel te draaien bij hoge snelheden in afwerkingsoperaties. Bovendien kan het robuuste ontwerp en de omvang van een ruwbewerkinghouder de toegang tot fijne of diepe onderdeelkenmerken beperken. Zware werkstukmaterialen vereisen toolhouders met versterkte kracht en rigiditeit. Een toolhouders vermogen om trillingen te dempen alsook koelmiddel te leveren zijn ook belangrijke selectiecriteria.
Gebruik van een ongeschikte toolhouder kan resulteren in dimensionale fouten en geschrotte onderdelen samen met overmatige slijtage op machine tool spindels, kortere toollevensduur en een toename in toolbreuk. In niet-kritieke taken kan een waarde-geprijsde toolhouder bevredigende resultaten produceren. Maar in operaties waar herhaalbare precisie verplicht is - en met name wanneer het schrotten van een duur werkstuk de winstmarges van het onderdeel zal verminderen - biedt de investering in toepassingsgerichte, topkwaliteit toolhouders goedkope verzekering tegen dergelijke onverwachte verliezen.
Voor sommige shopmanagers is het gebruik van lange versies van toolhouders over een reeks applicaties een geldige kostenbesparingsstrategie. Echter, het altijd toepassen van de kortst mogelijke houder zal rigiditeit maximaliseren, oppervlakte-degraderende trillingen minimaliseren en toollevensduur behouden.
Toolhouders vertegenwoordigen minder dan twee procent van de totale productiekosten. Zelfs die kosten halveren levert verwaarloosbare besparingen op, terwijl een geschroot werkstuk of gebroken tool een meetbaar financieel effect heeft. Premium tools en houders kunnen metaalbewerkingsproductiesnelheden verhogen voor directe terugverdiening op de toolinginvestering. Met name in industrieën zoals luchtvaartcomponentproductie waar stabiliteit van het bewerkingsproces vanzelfsprekend is, richten veel fabrikanten zich boven alles op het verwerven van premium tooling om defecte onderdelen te voorkomen en tijd te verspillen in troubleshooting-activiteiten en productiestillstanden. Luchtvaartfabrikanten nemen typischerwijs uitgebreide tijd om nieuwe houderconcepten te valideren voordat ze ze certifiëren voor productie.
Werkstukfactoren Beïnvloeden Houderselectie
Factoren die toolhouderselectie beïnvloeden omvatten de bewerkbaarheid van het werkstukmateriaal in elke taak alsook de configuratie van het finale onderdeel, die de toolhouderafmetingen kan bepalen die nodig zijn om bepaalde contouren en/of kenmerken te bereiken. Toch, toolhouders zouden zo eenvoudig en gemakkelijk te gebruiken mogelijk moeten zijn om de mogelijkheid van operatorfouten te minimaliseren.
Ongeacht welke toolhoudingstechnologie wordt toegepast, zullen de rigiditeit van een machine tool, spindlevermogen en vermogen om strakke toleranties te genereren bepalen welke operaties haalbaar zijn. Bijvoorbeeld, proberen micron-schaal toleranties te produceren op een versleten machine is tijdverspilling.
De basiselementen van een machine tool spelen een sleutelrol - een snelle machine met lineaire geleiders zal het beste benut maken van toolhouders ontworpen voor high-speed toepassing, terwijl machines met box ways ondersteuning bieden voor zware bewerking. Een multitasking machine zal de mogelijkheden van toolhouders die zowel draaien als frezen/boren operaties kunnen volbrengen volledig benutten.
De bewerkingsstrategie in gebruik zal ook toolhouderselectie leiden. Bijvoorbeeld, shops kunnen tools kiezen om productiviteit te maximaliseren in high speed cutting (HSC) operaties met lichtere snijdieptes, of in high performance cutting (HPC) situaties die zich richten op het genereren van hoge metaalafvoersnelheden op machines met adequaat vermogen maar beperkte snelheidsmogelijkheden.
Lage, herhaalbare runout kan helpen constante toolingangagement te garanderen en daarbij trillingen te verminderen en toollevensduur te maximaliseren. Balans is cruciaal, en een high-quality toolhouder zou fijn gebalanceerd moeten zijn op G2,5-25000 RPM kwaliteit (1 g.mm). Machine shops hun eigen onderzoek kunnen doen en raadplegen met hun toolingleveranciers om het toolhoudersysteem of systemen te bepalen die kosteneffectief hun productiebehoeftes zullen vullen.
Elke Houder Heeft Zijn Niche
Of het nu simpele Weldon, collet, warmtekrimp, mechanisch of hydraulisch type is, toolhouders zouden ook gematcht moeten worden aan specifieke operationele vereisten. Simpele eindfreeshouders voor Weldon-schachttools, bijvoorbeeld, zijn rigide, gemakkelijk te gebruiken, kunnen hoog moment overdragen en bieden veilige en sterke spanning met een sterke anti-uittrekactie. Ze zijn goed geschikt voor zware ruwbewerking maar missen nauwkeurige concentriciteit. In het algemeen zijn ze inherent ongebalanceerd en passen niet productief toe voor applicaties met hoge rotatiesnelheden.
Colletspannen en uitwisselbare collets zijn de meest voorkomende vorm van ronde-toolhoudertechnologie. Kosten-effectieve ER-stijlen zijn beschikbaar in een breed scala aan maten en bieden voldoende grip voor betrouwbare lichte frees- en booroperaties. Hoogprecisie ER collet houders hebben lage runout (< 5μm bij de toolpunt) en een symmetrisch ontwerp dat gebalanceerd kan worden voor high-speed operaties, en versterkte versies zijn beschikbaar voor zware bewerking. ER houders faciliteren snelle wissel en kunnen een bereik van tool diameters accommoderen.
Warmtekrimpfit houders bieden sterke spankracht, concentriciteit van 3 μm bij 3xD en uitstekende balanskwaliteiten. Hun kleine, simpele neusconfiguraties bieden goede toegang tot strakke onderdeelkenmerken.
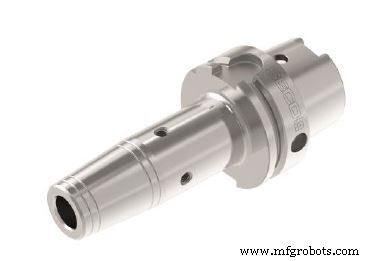
Versterkte versies kunnen matige tot zware freesoperaties uitvoeren, maar spankracht hangt af van de ID-toleranties van de toolschacht en houder. Krimpfit tools vereisen aankoop van een speciale verhitingsunit, en het verhitings/afkoelingsproces verbruikt meer opstelltijd dan simpelweg collets wisselen.
Mechanische freesspannen bieden sterke gripkracht en hoge radiale rigiditeit via meerdere rijen naaldlagers. Het ontwerp stelt zware frees en snelle toolwissels in, maar runout kan groter zijn dan die van colletsystemen. Mechanische spannen zijn doorgaans groter in formaat dan andere toolhouderstijlen, wat de toegang tot sommige onderdeelkenmerken kan beperken.
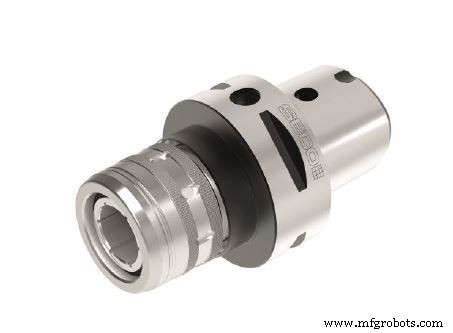
Hydraulische spannen die oliedruk gebruiken om spankracht te genereren hebben minder interne elementen dan mechanische spannen, en als gevolg een relatief slanker profiel. Hydraulische spannen hebben lage runout en zijn effectief voor raamen, boren en lichte frees bij hoge spindelsnelheden, maar zijn gevoelig voor zware radiale belasting.
Net zo belangrijk als hoe een houder een snijgereedschap bevestigt, is hoe het aan een machine tool spindle monteert. De spindle of kegelkant van een toolhouder bepaalt het momentoverdrachtsvermogen en stelt toolcentreringnauwkeurigheid vast. Traditionele BT, DIN en CAT toolkegels zijn effectief op kleinere machines maar kunnen beperkt zijn in high-speed capaciteit. Versies die contact bieden op zowel de houderkegel als het gezicht bieden verhoogde rigiditeit en nauwkeurigheid, vooral in lange overhang-situaties. Grotere kegelmaten zijn vereist om groter moment betrouwbaar over te dragen. Een HSK-E32 houder kan bijvoorbeeld geen HSK-A125A vervangen in een zware bewerkingsituatie.
Keuze van de houderkegelstijl wordt vaak bepaald door regionale voorkeuren. HSK ontstond in Duitsland in de midden jaren '90 toen 5-as machines in populariteit toegenomen. CAT kegels zijn overwegend in de Verenigde Staten, terwijl in Azië BT schachten populair zijn, frequent in kegel/gezicht contact versies.
HSK is erg veelvoorkomend voor 5-as bewerking. PSC (polygonale spanningsysteem: Capto) en KM verbindingen worden voornamelijk op multitasking machines gebruikt en zijn nu ISO-standaarden. Zowel KM als Capto zijn ook modulaire systemen, die montage van specifieke tools in verschillende lengtes toestaan door extensies of reducers te stapelen. Toolhouderstijlen die het mogelijk maken om onderdelen in één spanning te draaien, frezen of boren groeien in populariteit naarmate multitasking machines in gebruik toenemen.
Terwijl er proprietaire toolhoudingssystemen zijn die unieke houders en collets op innovatieve manieren gebruiken om indrukwekkende resultaten te bereiken, moet een shop hun voordelen berekenen. Deze systemen omvatten typisch hogere kosten en beperkte toolkeuze doordat ze van een enkele leverancier komen.
Kosten en Overige Overwegingen
Terwijl de basiskosten van een hydraulische of mechanische type houder hoger is vergeleken met die van een collet- of krimpfit-houder, zijn er andere factoren betrokken, zoals de kosten van het krimpfit-verwarmingssysteem, en de tijd die nodig is om tools te wisselen. Het is ook nodig om een krimpfit-houder te hebben voor elke tooldiameter, vergeleken met het accommoderen van verschillende diameters door simpelweg collets te wisselen in een collet-spanninghouder-systeem.
Machineoperators en toolonderhoudspersoneel spelen ook een belangrijke rol in succesvolle toolhoudertoepassing. Net als bij machine tools en andere productieapparatuur, vereisen toolhouders correct gebruik en onderhoud om hun voordelen te maximaliseren en ze tot hun volle potentieel te gebruiken. Bijvoorbeeld, de operator moet de toolschacht in de houder tot zijn volledige lengte invoegen, want onjuiste plaatsing zal leiden tot nauwkeurheidvernietigende trilling of zelfs uitworp van de tool. Het volgen van toolmontagespecificaties is cruciaal. Operators mogen geen verlengingshandvat gebruiken om overmatig moment toe te passen bij het vastdraaien van een spanning, wat de collet verwraait en resulteert in een gemislinde tool.
Toolonderhoud is ook belangrijk maar wordt vaak genegeerd. Operators zouden houders altijd voor gebruik moeten reinigen en de machine tool spindle ook inspecteren. Houders zouden schoon en droog opgeslagen moeten worden, met beschermkapjes voor de toolkegel. De vloeistofdruk van hydraulische spannen moet regelmatig gecontroleerd worden.
Conclusie
Machine shops moeten het belang van toolhouders in het bewerkingssysteem erkennen en leren hoe het correct matchen van de juiste toolhouder aan hun specifieke machine tools, bewerkingsstrategieën en werkstukken productiviteit kan verhogen en kosten kan verlagen. Tegelijkertijd bieden toolhouderfabrikanten meer uitgebreide selecties van houders (zie zijbalk) geëngineerd om individuele operationele behoeften te voldoen.
Toekomstige verbeteringen gaan verder dan houderhardware zelf. Toolbeheer met software en RFID-tags is een element van datagedreven productie en wordt meer gangbaar. Voortgang in toolhoudertechnologie omvat sensor-uitgeruste houders die real-time monitoring van krachten op de houder toelaten. De verzamelde data stelt in-proces aanpassing van bewerkingsparameters toe door de operator of zelfs automatisch via kunstmatige intelligentie (AI) in verbinding met de machine controle-eenheid. Deze en andere nieuwe technologieën zullen de productieve bijdragen die toolhouders leveren in bewerkingsoperaties verder versterken.
Industriële technologie
- 5-as CNC-bewerking: Precisie, efficiëntie en ontvrijheid ontgrendelen
- Werktuigmachinespindels: De kerncomponent die precisiefabricatie drijft
- Productiviteit Maximeren door Frezen en Draaien te Combineren met Toer-gereedschappen
- Freesmachines Door De Eeuwen: Van Handgemaakt Tot Hoogprecisie Machtools
- 3-as vs 5-as Bewerking: Wat U Moet Weten
- Ongebalanceerde Machines: Het Stille Probleem Dat Elke Machine Shop Moet Oplossen
- Titaan bewerking meester worden: De beste freesgereedschappen selecteren voor superlegeringen
- Freeskundigen makes machtigen: In-proces oppervlakte-inspectie voor superieure productkwaliteit
- Maximaliseer je high-performance freessucces: Waarom gereedschaphouders ertoe doen
- Waarom koelvloeistoffen cruciaal zijn voor bewerkingssucces: gereedschapsleven, afwerking & efficiëntie
- CNC-bewerking: de precisie-motor die de moderne productie drijft