



Draadfrezen vs. Gaten: Expert Review van Voor- en Nadelen & Prestaties
Veel machinisten beschouwen draadfrezen als de voorkeursmethode voor het genereren van interne draaden. Gaten, aan de andere kant, is significant sneller, wordt grotendeels als makkelijker om op te zetten beschouwd en vereist doorgaans minder dure snijgereedschappen.
Bij het vergelijken van de ene bewerkingsmethode met de andere, is het echter altijd het beste om te spreken met experts die bekend zijn met beide. Marlon Blandon, thread mills productmanager voor EMUGE Corp., en Kyle Matsumoto, productmanager voor OSG, besteden hun dagen aan het nadenken over draden en de beste manier om ze te snijden, vorm te geven of te frezen.
Hier bespreken Blandon en Matsumoto de voor- en nadelen van deze twee threading-methoden.
Toolgrootte en Beschikbaarheid
Er zijn veel taps te kiezen. Kijken we naar slechts één type, rechtfluittaps, vindt u tools voor ultra-kleine #000-120 draden tot tools groot genoeg voor 1-1/2"-6 draden, de laatste bijna onmogelijk te drijven met iets anders dan een hoog-vermogen, getande-kop spindle.
In vergelijking, is de hemel de grens voor draadfrezen. Frezen voor deze en praktisch elke andere maat draad zijn gemakkelijk beschikbaar, zonder zorgen over spindle-moment.
Snijsnelheid
Met een volprofiel 1/4"-20 draadfrees in zachte staal, kijkt u waarschijnlijk naar ongeveer 10 seconden om in de snede te rampen, een volle cirkel te traceren en eruit te komen. Een enkelvlak draadfrees zal veel langer duren, echter, aangezien de frees een volledige pas moet maken voor elke steek van de draad.
Snij of rol tap die zelfde draad op een boor/tap centrum of een CNC bewerkingscentrum uitgerust met een van EMUGE's Speedsynchro tapping heads en u kijkt naar een seconde of twee, misschien minder, per gat.
Raadpleeg MSC's Taps Chart om de Juiste Schroefgrootte te Vinden
Bewerkingsflexibiliteit
Terwijl gaten de eerste prijs wint voor snelheid, komt het in een verre tweede plaats voor bewerkingsflexibiliteit. Elk van de vier dozijn of zo schroefmaten op de ANSI draadgrafiek vereist zijn eigen tap. Tel daarbij de behoefte aan bodemtaps, proptaps, vormtaps, rechtfluitt, spiraalfluitt en spiraalpunt - met diverse H-maten voor elk - en u kunt zien waarom taps een toolcrib-manager's nachtmerrie zijn.
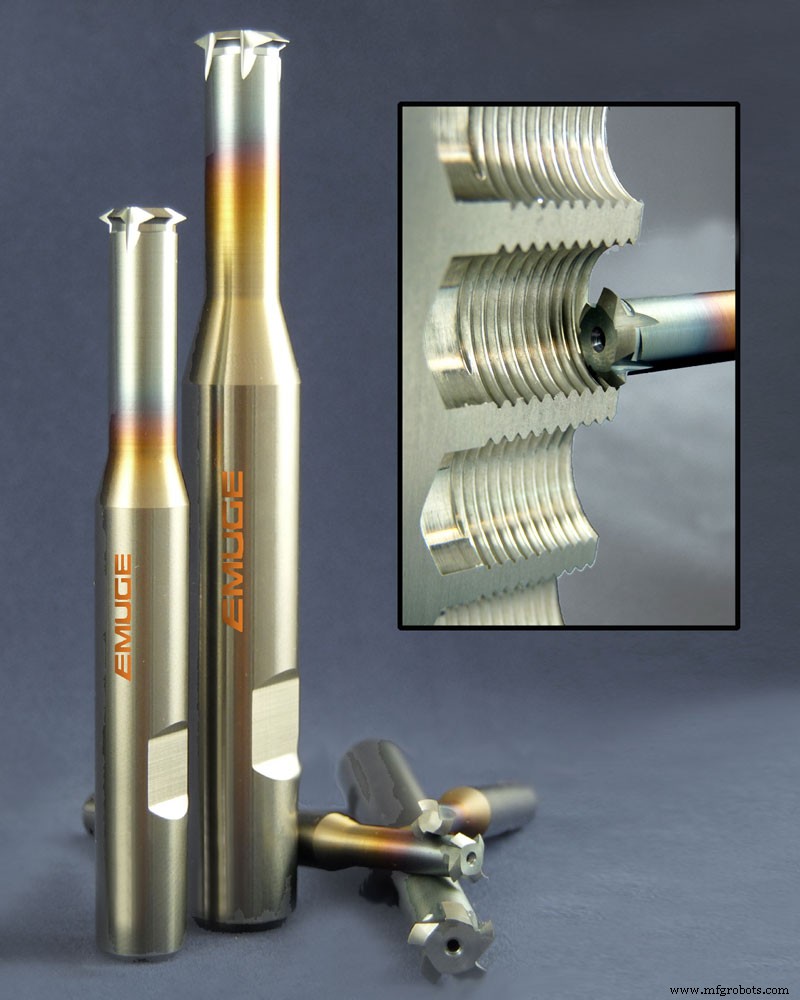
In tegenstelling, kan een enkelvlak draadfrees al die taps vervangen, gatgrootte en -diepte allowing.
Taak Eenvoud
Met flexibiliteit komt wel wat meer complexiteit. Draadfrezen rampt in en uit de snede, en zware materialen kunnen een "lente pas" nodig hebben om rekening te houden met toolbuiging. De juiste voedsnelheid moet ingesteld worden, bepaald door de buitendiameter van de draadfrees en niet zijn geprogrammeerde toolpad, wat kleiner is. Toch kunnen CAM-systemen al deze getallenverwerking gemakkelijk aan, evenals een vaardige handmatige programmeur. Draadfrezen is niet het grote deel dat het ooit was.
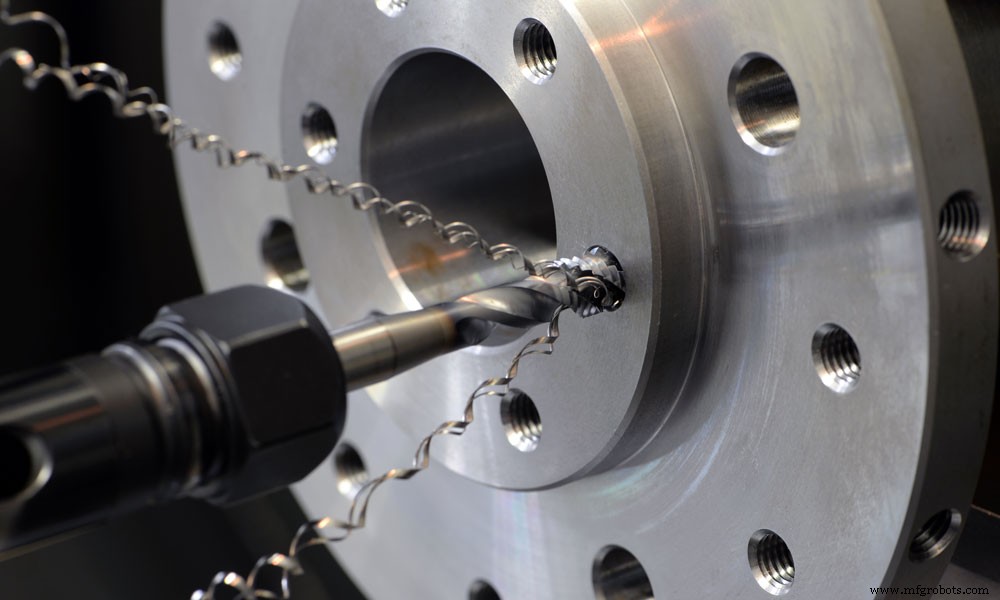
Een gat tappen vereist niets meer dan een geschikte toolhouder, een standaard CNC threading cyclus, en een tap ontworpen voor een bepaalde draadgeometrie en werkstukmateriaal. Steek het in de machine en stel een paar parameters in, en de kans is groot dat het eerste onderdeel een goed is.
Overige Overwegingen
EMUGE's Blandon wijst erop dat draadfrezen veel betere spaankontrole biedt vergeleken met gaten. Dit is een significant zorg bij grote of diepe draden in buigzame materialen, waar spannen voeten in lengte kunnen bereiken. OSG's Matsumoto zegt vorm- of roltaps dit probleem elimineren, hoewel ze hogere tappingskrachten creëren. Beide fabrikanten hebben taps met variabele helixgeometrie om spannen "mooi en compact" te maken, zoals Matsumoto zegt.
Blandon en Matsumoto suggereren ook het gebruik van de juiste toolhouder. Voor gaten, heeft OSG zijn SynchroMaster, terwijl EMUGE een reeks synchrone tapping heads aanbiedt. Voor draadfrezen, gebruik een toolhouder die hoge radiale krachten kan weerstaan. Vermijd ER colletspannen, indien mogelijk, vooral bij het frezen van geharde of nikkel-gebaseerde materialen of het gebruik van volprofiel frezen; ga liever voor krimpfit toolhouders of een high-quality mechanische spanning zoals EMUGE's FPC Tool Holding System.
In het algemeen levert draadfrezen hogere kwaliteit draden op, en er is minder kans op het schrotten van een duur onderdeel door een gebroken tool.
De bottom line? Voor high-mix, low-volume metalbewerkingsbedrijven - met name die een brede variëteit materialen bewerken - wint draadfrezen. Waar cyclusduur de topzorg is, is gaten waarschijnlijk de weg om te gaan.
Vindt u gaten of draadfrezen effectiever voor uw bedrijf? Deel uw inzichten in de reacties hieronder.
Industriële technologie
- Ladder Logic 102: Voordelen, Nadelen en Wanneer Te Gebruiken
- Fracking Uitgelegd: Proces, Geschiedenis En De Discussie Over De Impact
- Oxybrandersnijden Uitgelegd: Proces, Voordelen en Nadelen
- Polyurethaan ontdekken: typen, toepassingen en waarom het moderne industrieën domineert
- De beste kit kiezen: Polyurethane, Silicone of Rubber? Een duidelijke gids
- Geavanceerde keramieken: Voordelen, uitdagingen en industriële toepassingen
- Veelvoorkomende CNC-draadbewerkingstechnieken uitgelegd
- Technologie in de productie: voordelen, uitdagingen en toekomstperspectief
- Drukgieterij: voordelen, uitdagingen en kerninzichten voor fabrikanten
- Moet u uw pomp coaten? De voor- en nadelen afwegen
- Polystyreen Isolatie: Voordelen, Nadelen en Belangrijke Overwegingen